以下为个人经验总结,仅供参考。
一般而言,我们梳理工厂的生产流程,可以先找一张已经完工的工单。
-
看看这批货什么时候排进计划
-
车间拿什么单子领料
-
做到哪一步要等检验
如果中间返过工,再看看它是怎么回到生产线上的。
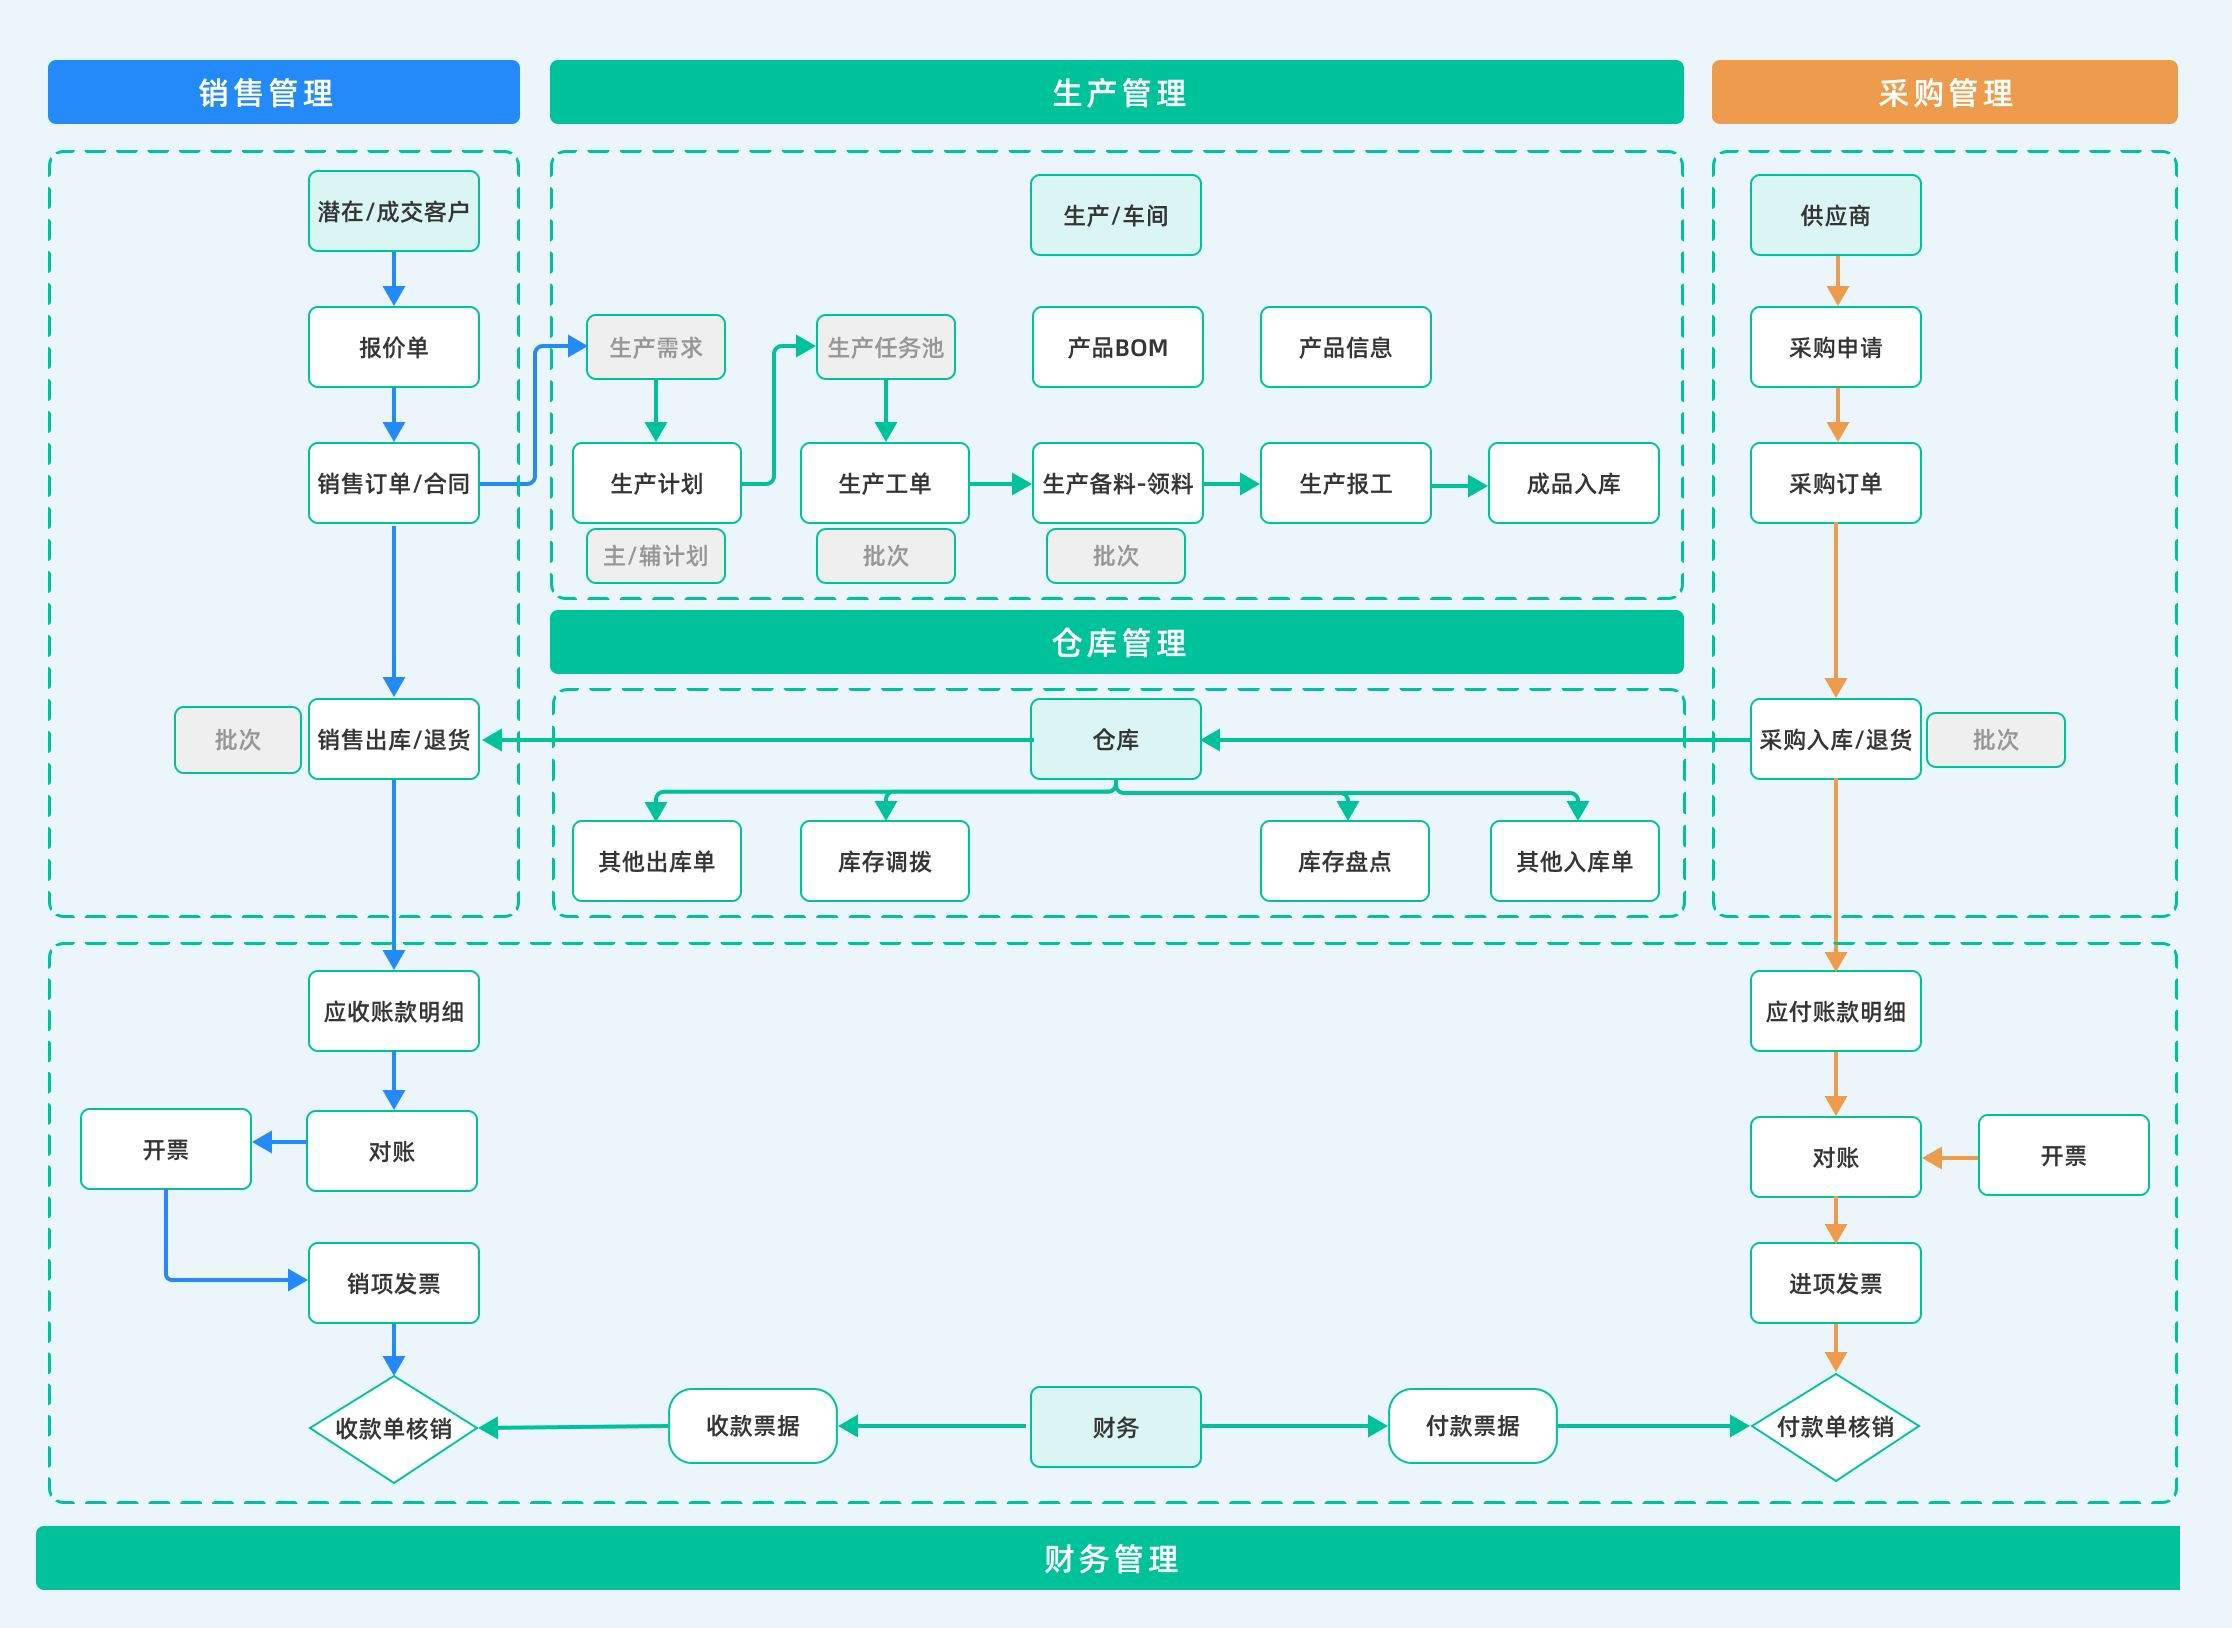
生产管理总图在第三节,可以先顺着一张订单从接单看到出货。查排产看第五节,领料看第六节,请购看第七节,返工和设备报修分别看第八、九节。图里的岗位和审批是一套示例,用在自己厂里时,得对上实际负责的人和单据。
一、生产部组织架构
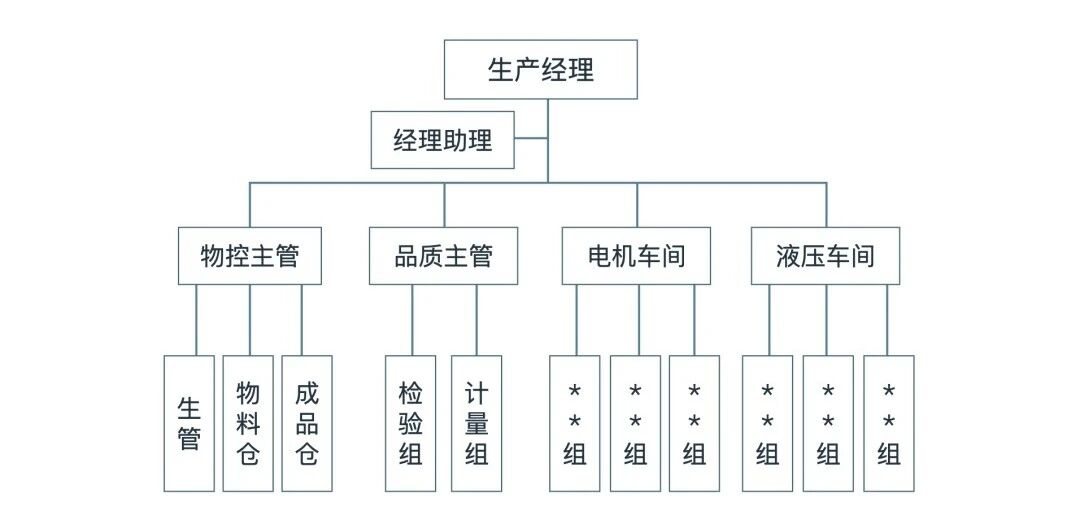
图里的电机车间和液压车间按工单组织生产。物控下面有生管、物料仓和成品仓,分别管生产计划、物料收发和成品出入库。品质下面有检验组和计量组,一个按标准检查物料和产品,一个负责计量器具的管理。
有些工厂把物控和品质单独设为部门。照着图核对分工,可以先问两件事。
-
车间要换单,谁能改已下达的生产计划?
-
料还在待检,谁来确认能不能发?
二、生产部门定位
生产部接到订单和交期,要把它们变成车间每天能执行的任务。要确定哪天开工,生产部得先问仓库什么时候齐料、问工程用哪版图纸,再看看关键设备有没有空。
开工以后,生产部要跟进实际产出,在设备停机、来料延误或质量异常时调整后续安排。
如果客户在生产中途改了图纸,生产部先找出受影响的工单。等工程确认用哪版图纸、已经做出来的那批怎么处理,再把确认后的作业要求交给车间。
三、生产部门职能
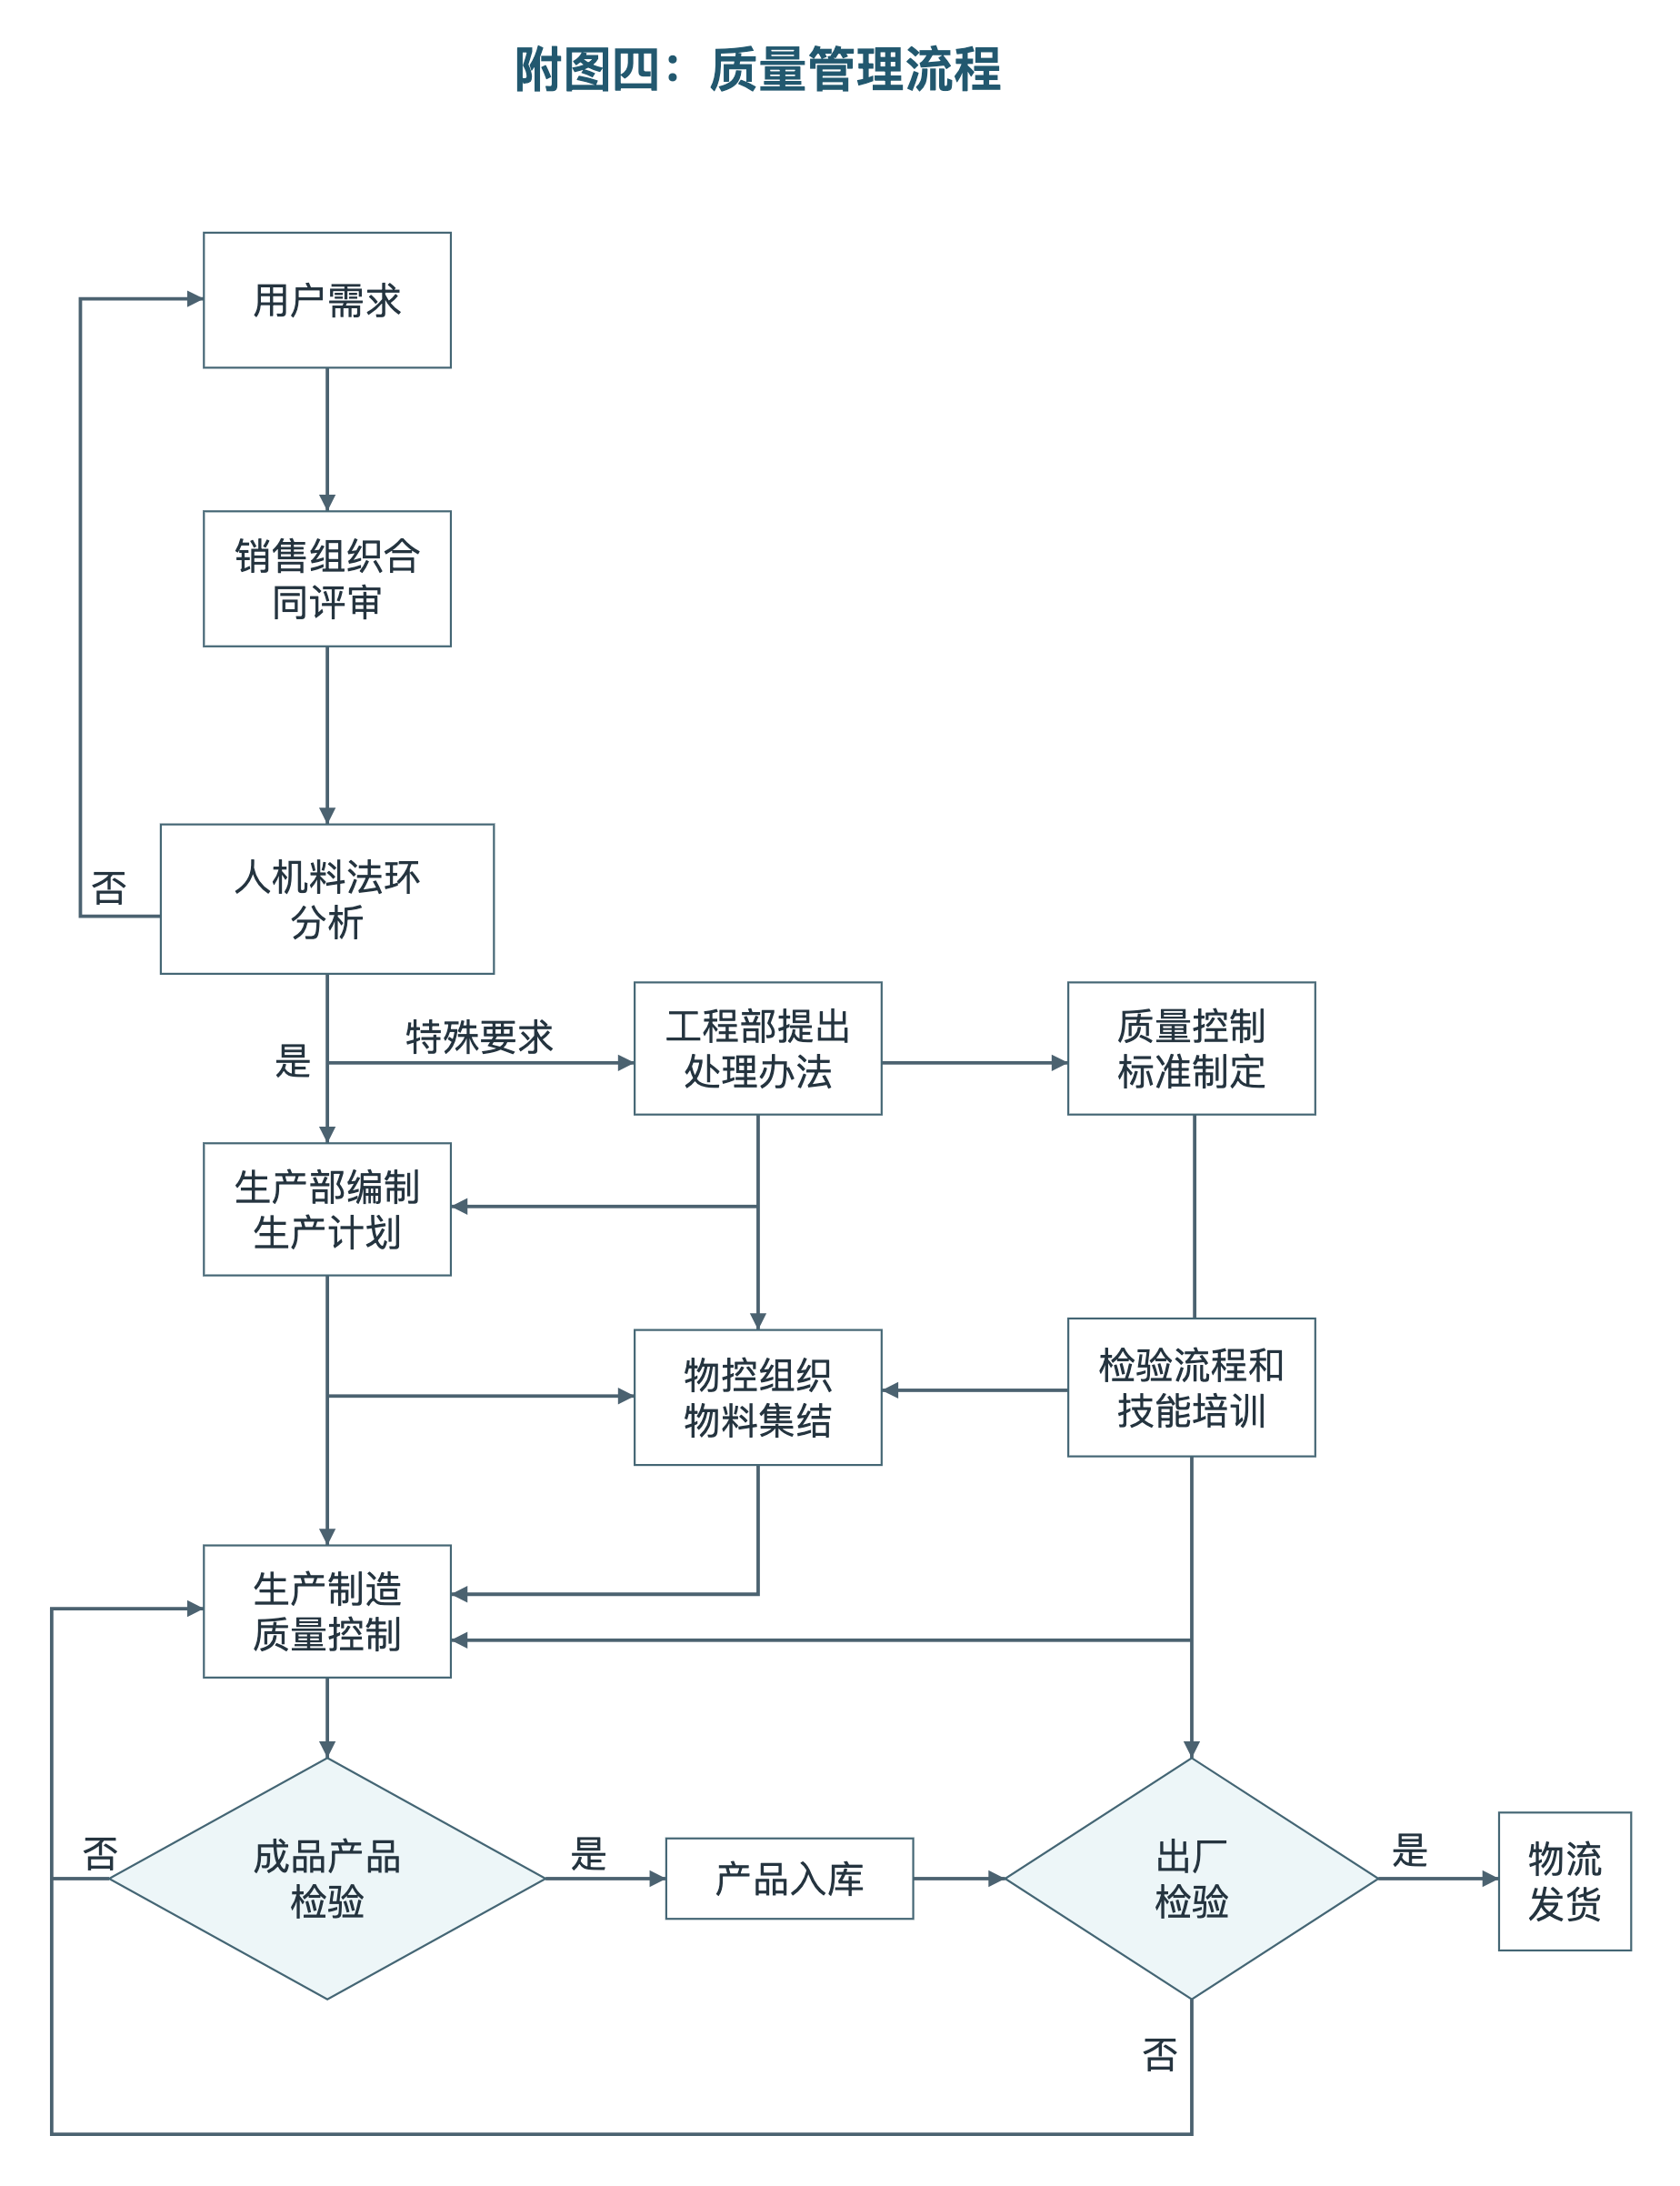
订单评审时,销售带来交期和客户要求,生产核算工序负荷,物控核对用料与库存,工程和品质确认工艺及检验条件。评审之后,生管才有依据安排采购、外协和生产进度。
车间每天报实际产出和在制品进度。生管拿日报对计划,先找出哪些工单没跟上,再查是缺料、停机,还是返工占了时间。比如领错料造成停工,仓库改了发料核对办法,之后就到发料现场抽查,看实物料号和领料单能不能对上。
总图左边有一条很长的回线。插单以后,要先看它会不会影响已经排好的单子,再回到订单评审。
具体查什么?
比如插进来的订单也要用同一台设备,或者打算领走已经分给另一张单的料。原订单如果因此要延期,评审时就得把受影响的工单和新交期一起摆出来。订单终止时,物控要根据工单做到哪一步,分别处理未用的料、在制品和已完工的成品。
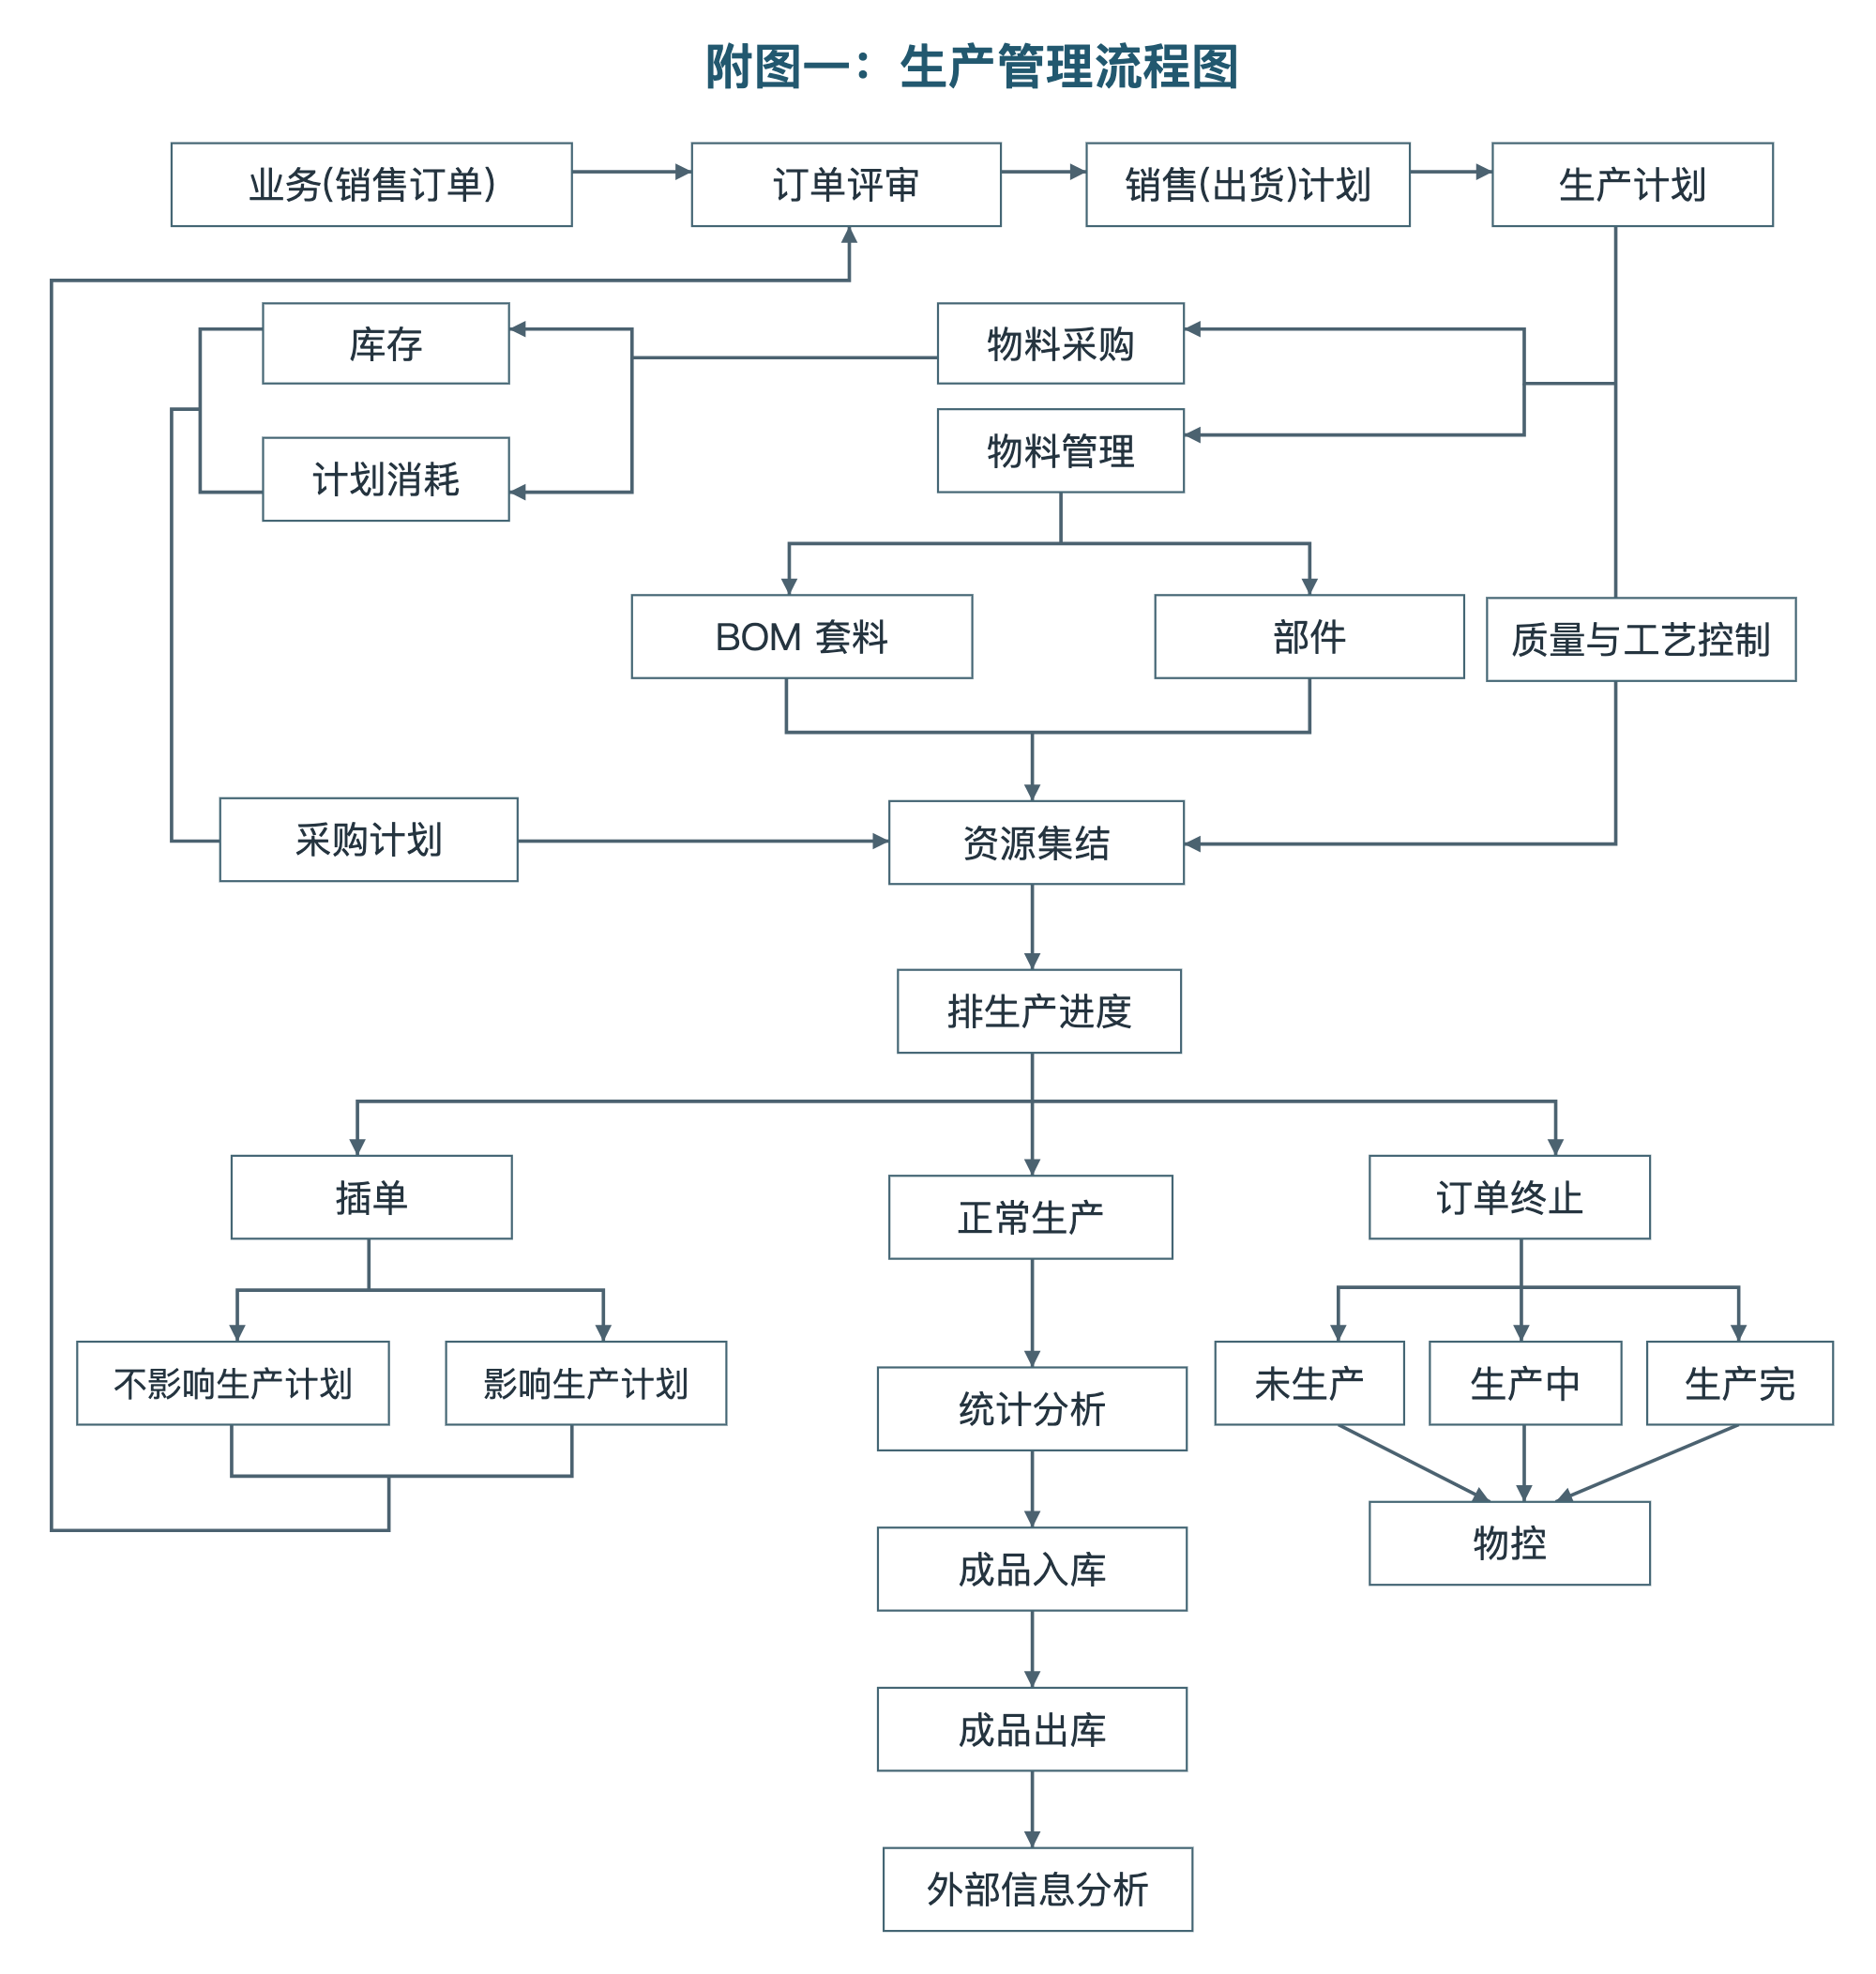
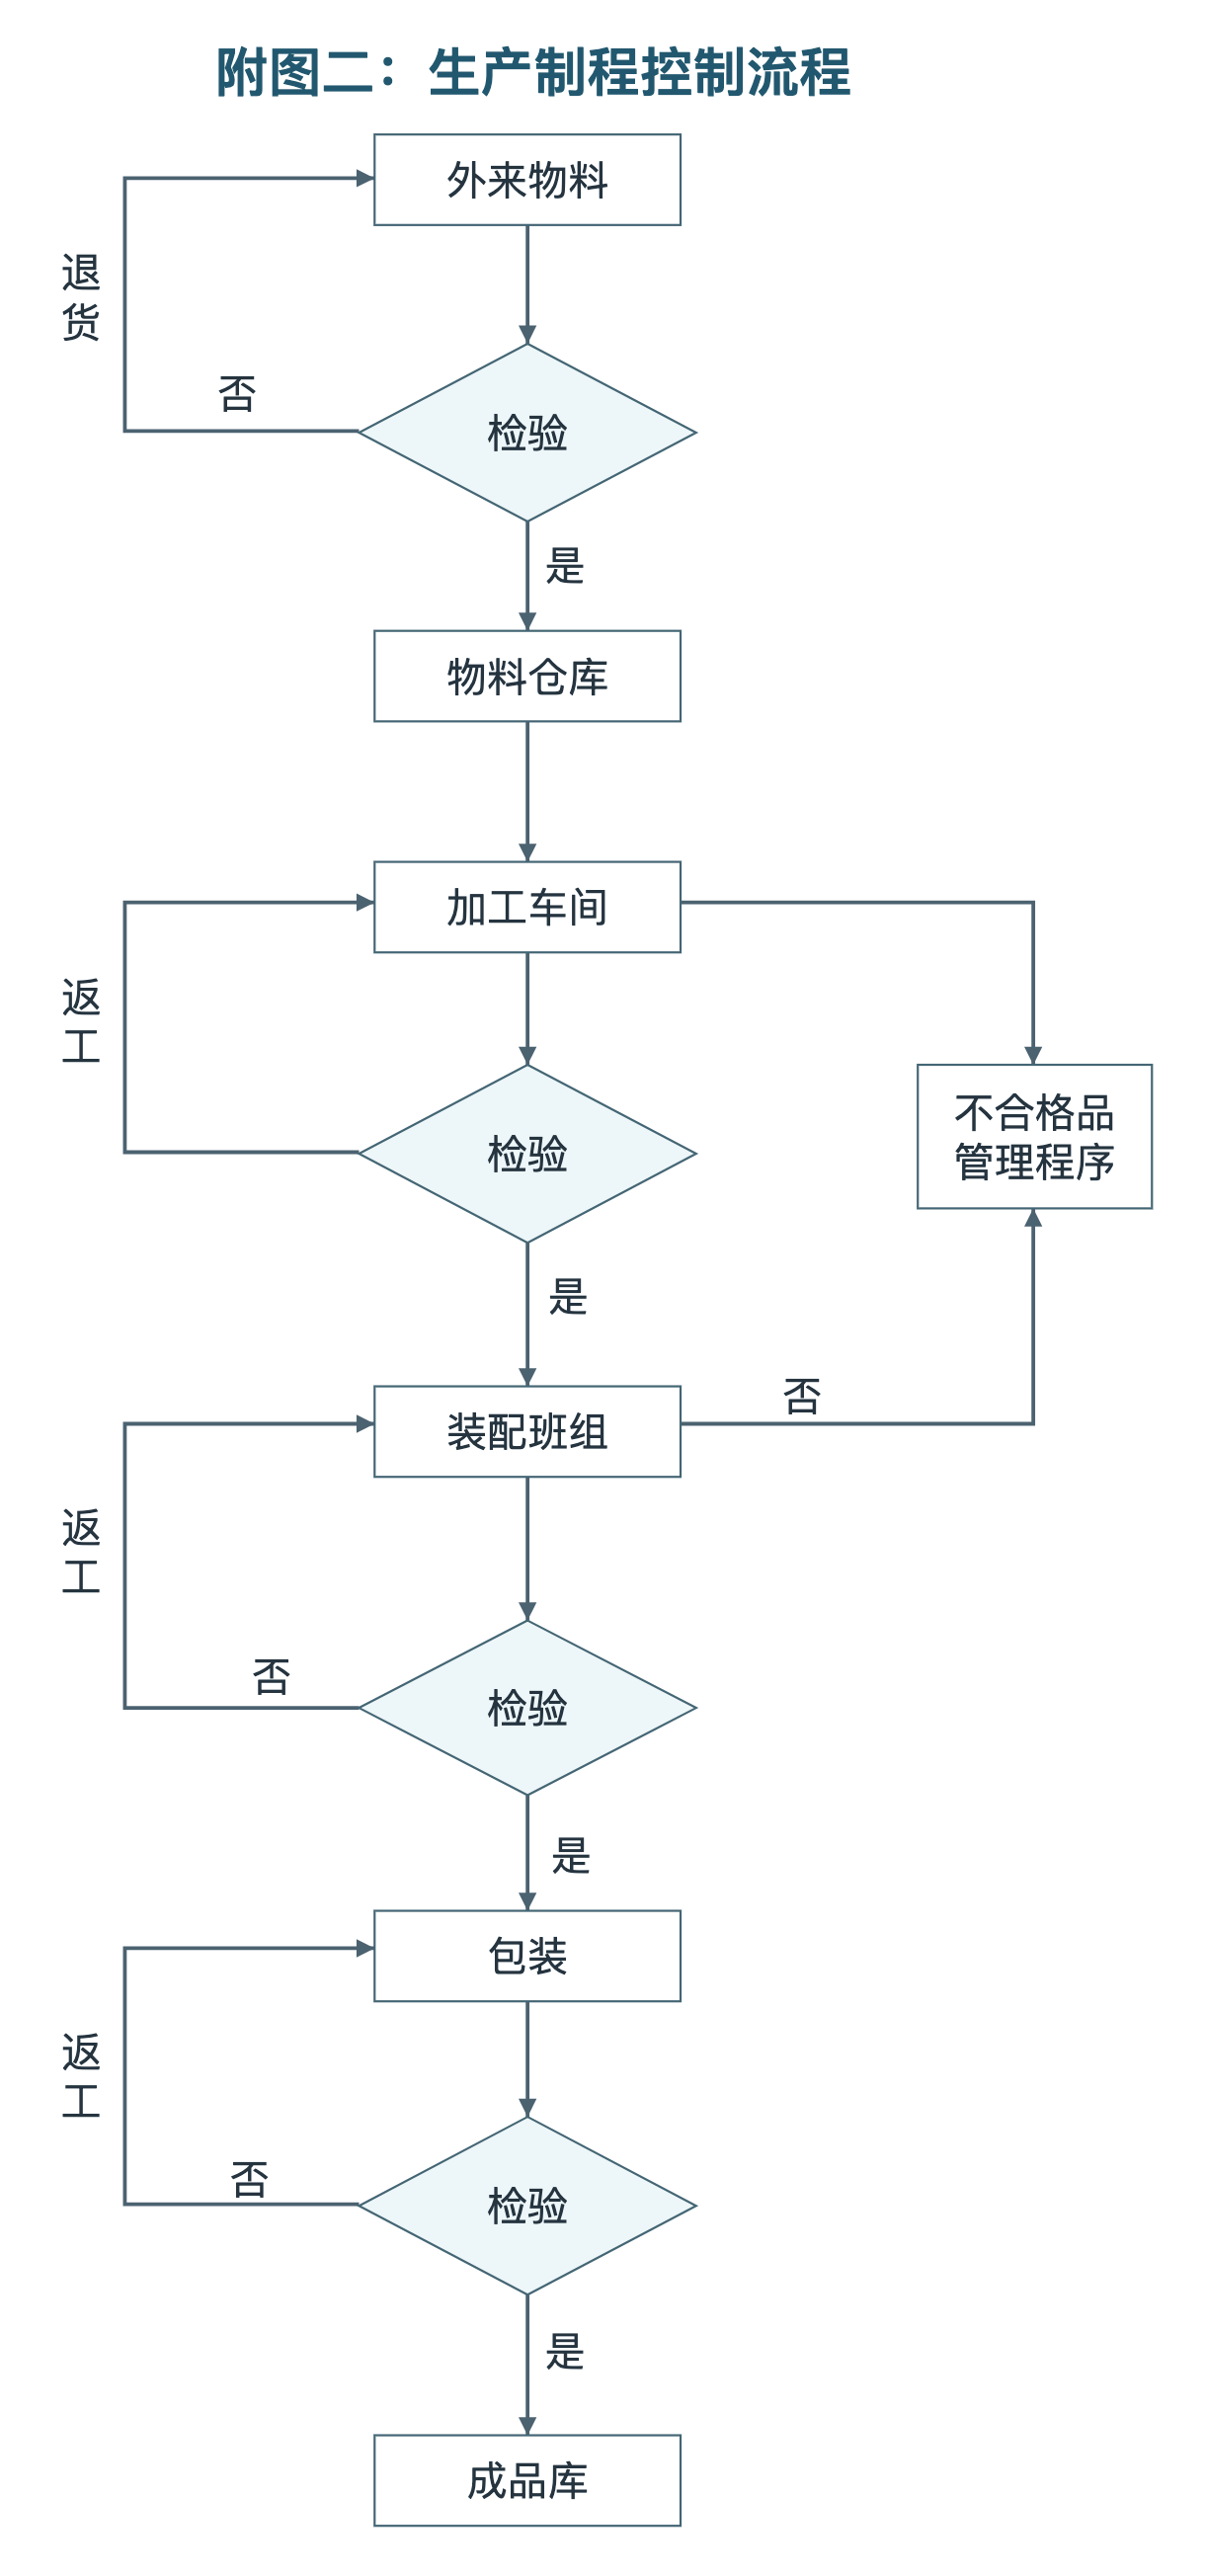
总图往下走到正常生产,再翻制程图,就能看到来料、加工、装配和包装各在哪里检验。看这张图时也要留意往回走的箭头。来料检验不合格会退回,加工、装配或包装中发现问题时,要按不合格品程序处理。
四、安全管理
新员工进入岗位前,要接受与岗位相应的安全培训。依法需要取得相应资格的特种作业,由具备资格的人员操作。班组开工前还要按岗位规程检查防护装置和劳动防护用品,换班时交代仍在检修的设备和现场尚未处理的隐患。
发现直接危及人身安全的紧急情况,作业人员有权停止作业,或在采取可能的应急措施后撤离。
设备异常需要维修时,按企业的停机、能量隔离和恢复使用程序交给相应人员处理。检修完成后,按复机程序检查防护装置、确认运行状态,再交回班组。
五、生产计划管理
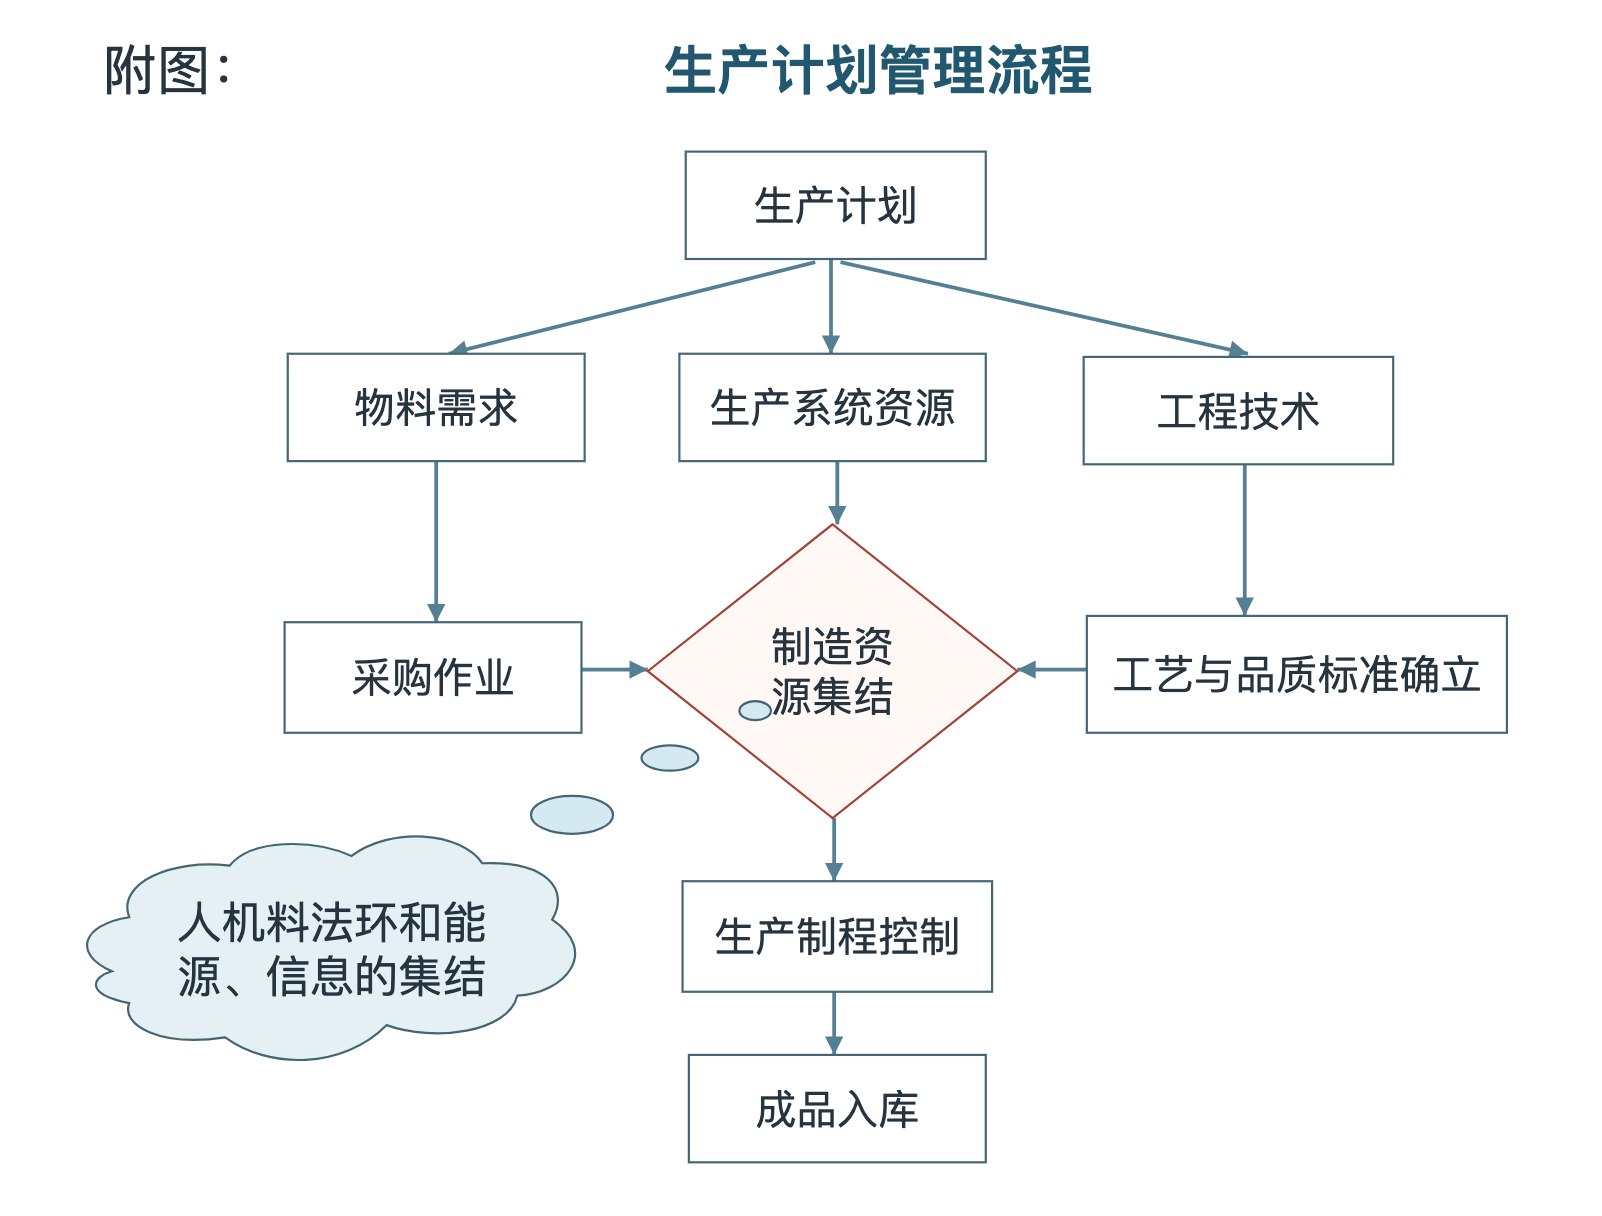
做生产计划时,先列出各张订单的交期,再算各工序最晚什么时候得开工。往前倒推时,半成品做到哪了、外购件什么时候能用、工装是不是正在修,都可能改掉原先排好的日期。算设备还能排多少工时,也要扣掉换线、试产和检修占用的时间。
回到开头那张工单。算要备多少料,先看BOM,也就是这批产品要用哪些料、每件用多少。假设这张单要用某种零件60个,账上有100个,其中40个待检,另外30个已留给别的工单。照这个状态,现在能领的只有30个。
还差的30个能不能赶上开工,就看待检的那批料什么时候能放行。如果来不及,计划员就要和物控核对有没有别的批次能补上,再决定要不要换一张单先做。
一份下达给车间的计划,至少要写明工单、数量、计划开完工时间和负责班组。像关键料到齐、工装可用这些直接决定开工的条件,也要写清楚由谁确认。
六、物料管理
先查库存,再决定要补多少
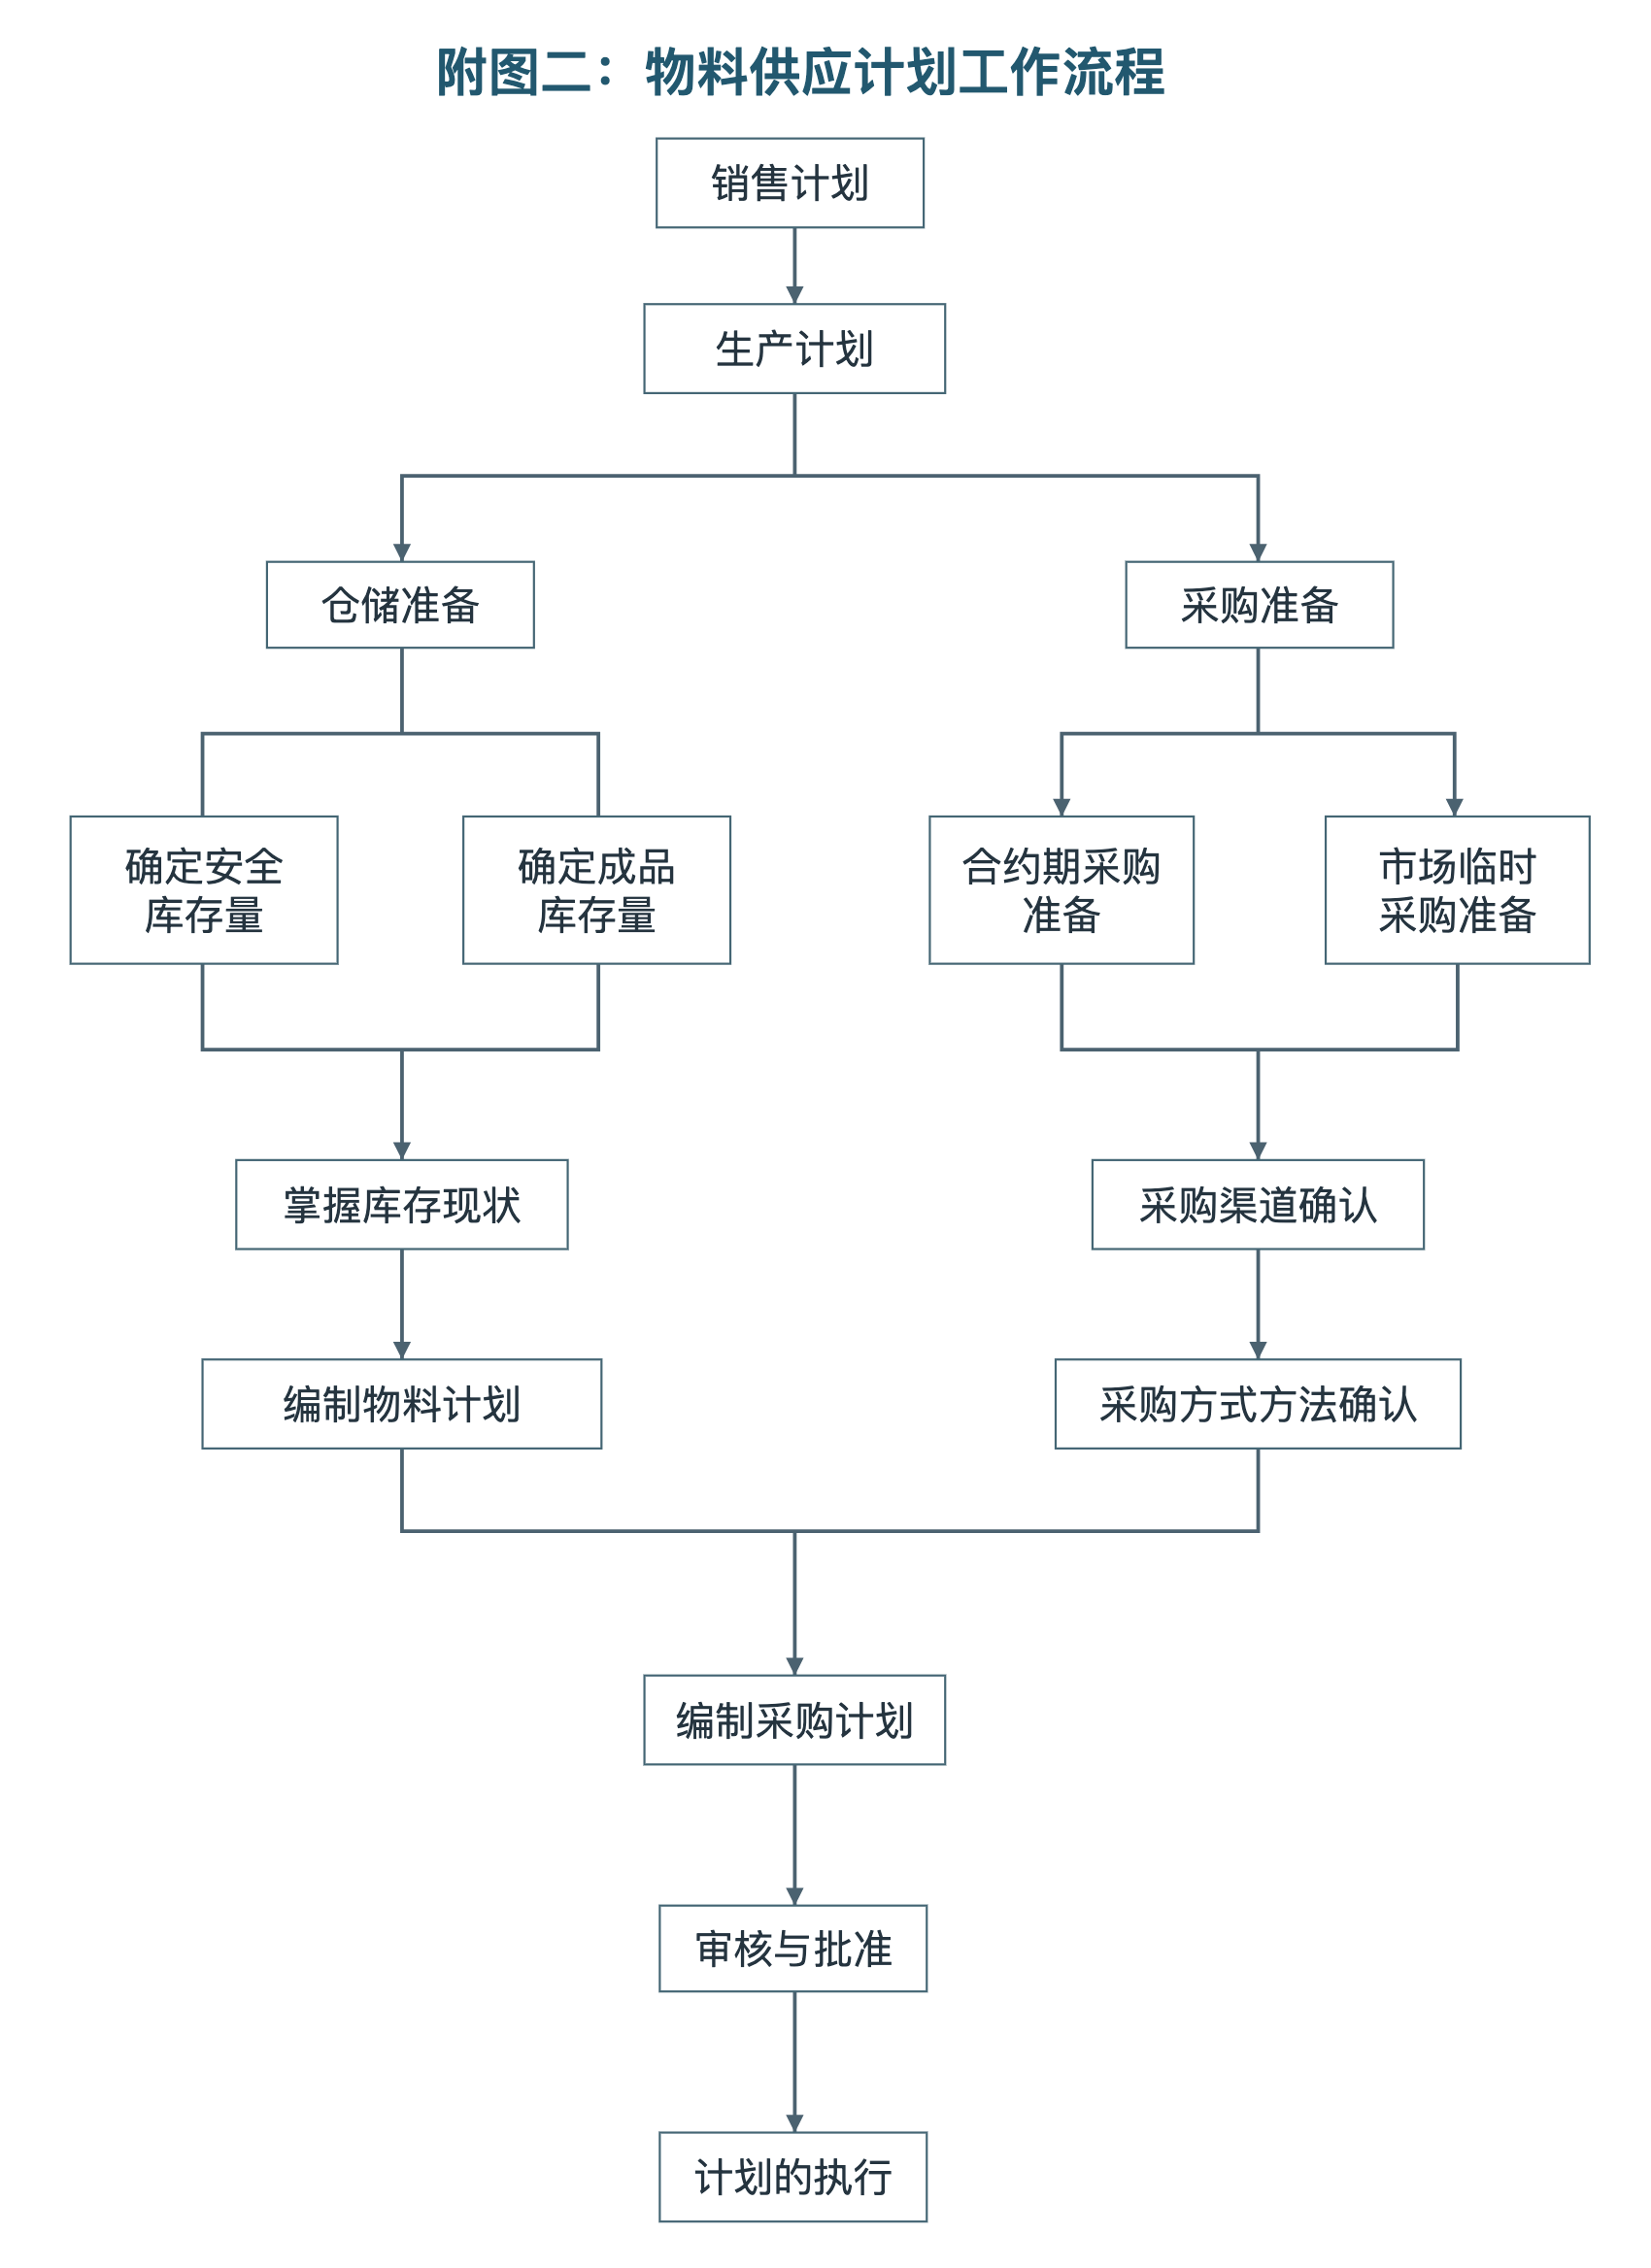
物控拿到生产计划,先查可用库存、已被工单占用的库存,以及在途的料哪天能用。算出缺口以后,再结合采购周期和日常用量,决定要补多少、要留多少安全库存。
盘点时,仓库按库位清点实物,财务按盘点计划复核。实物数和账上对不上,就先翻收发、调拨和退料记录,查有没有漏记或放错库位。
查到的原因和处理意见写进盘点记录,经审批后再调账。
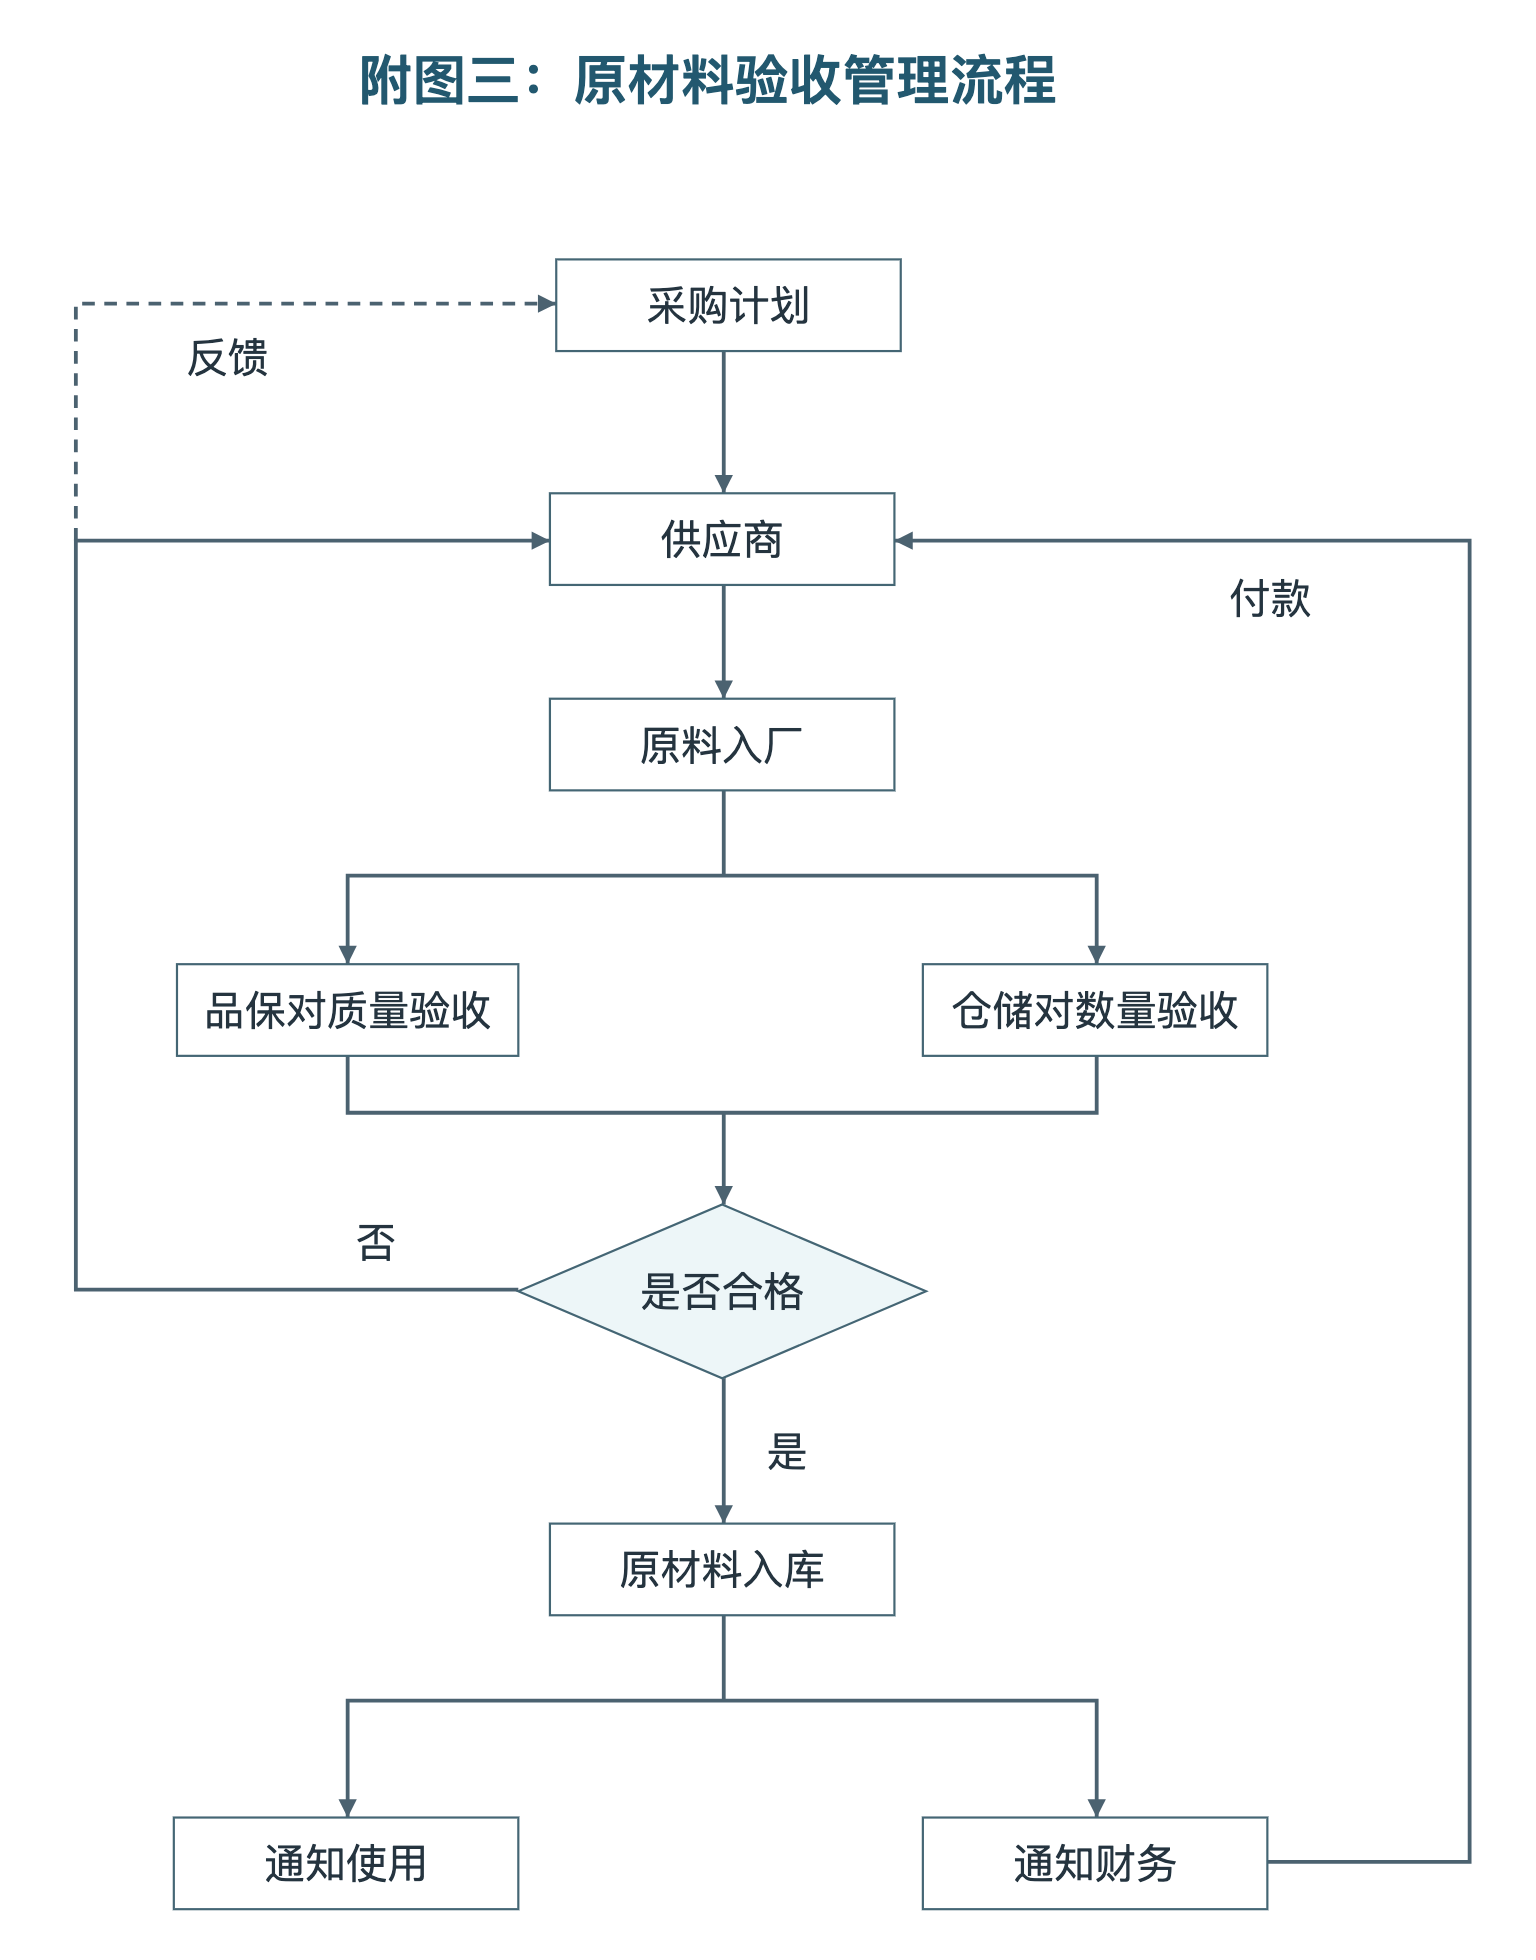
到货、入库和发货分别确认什么
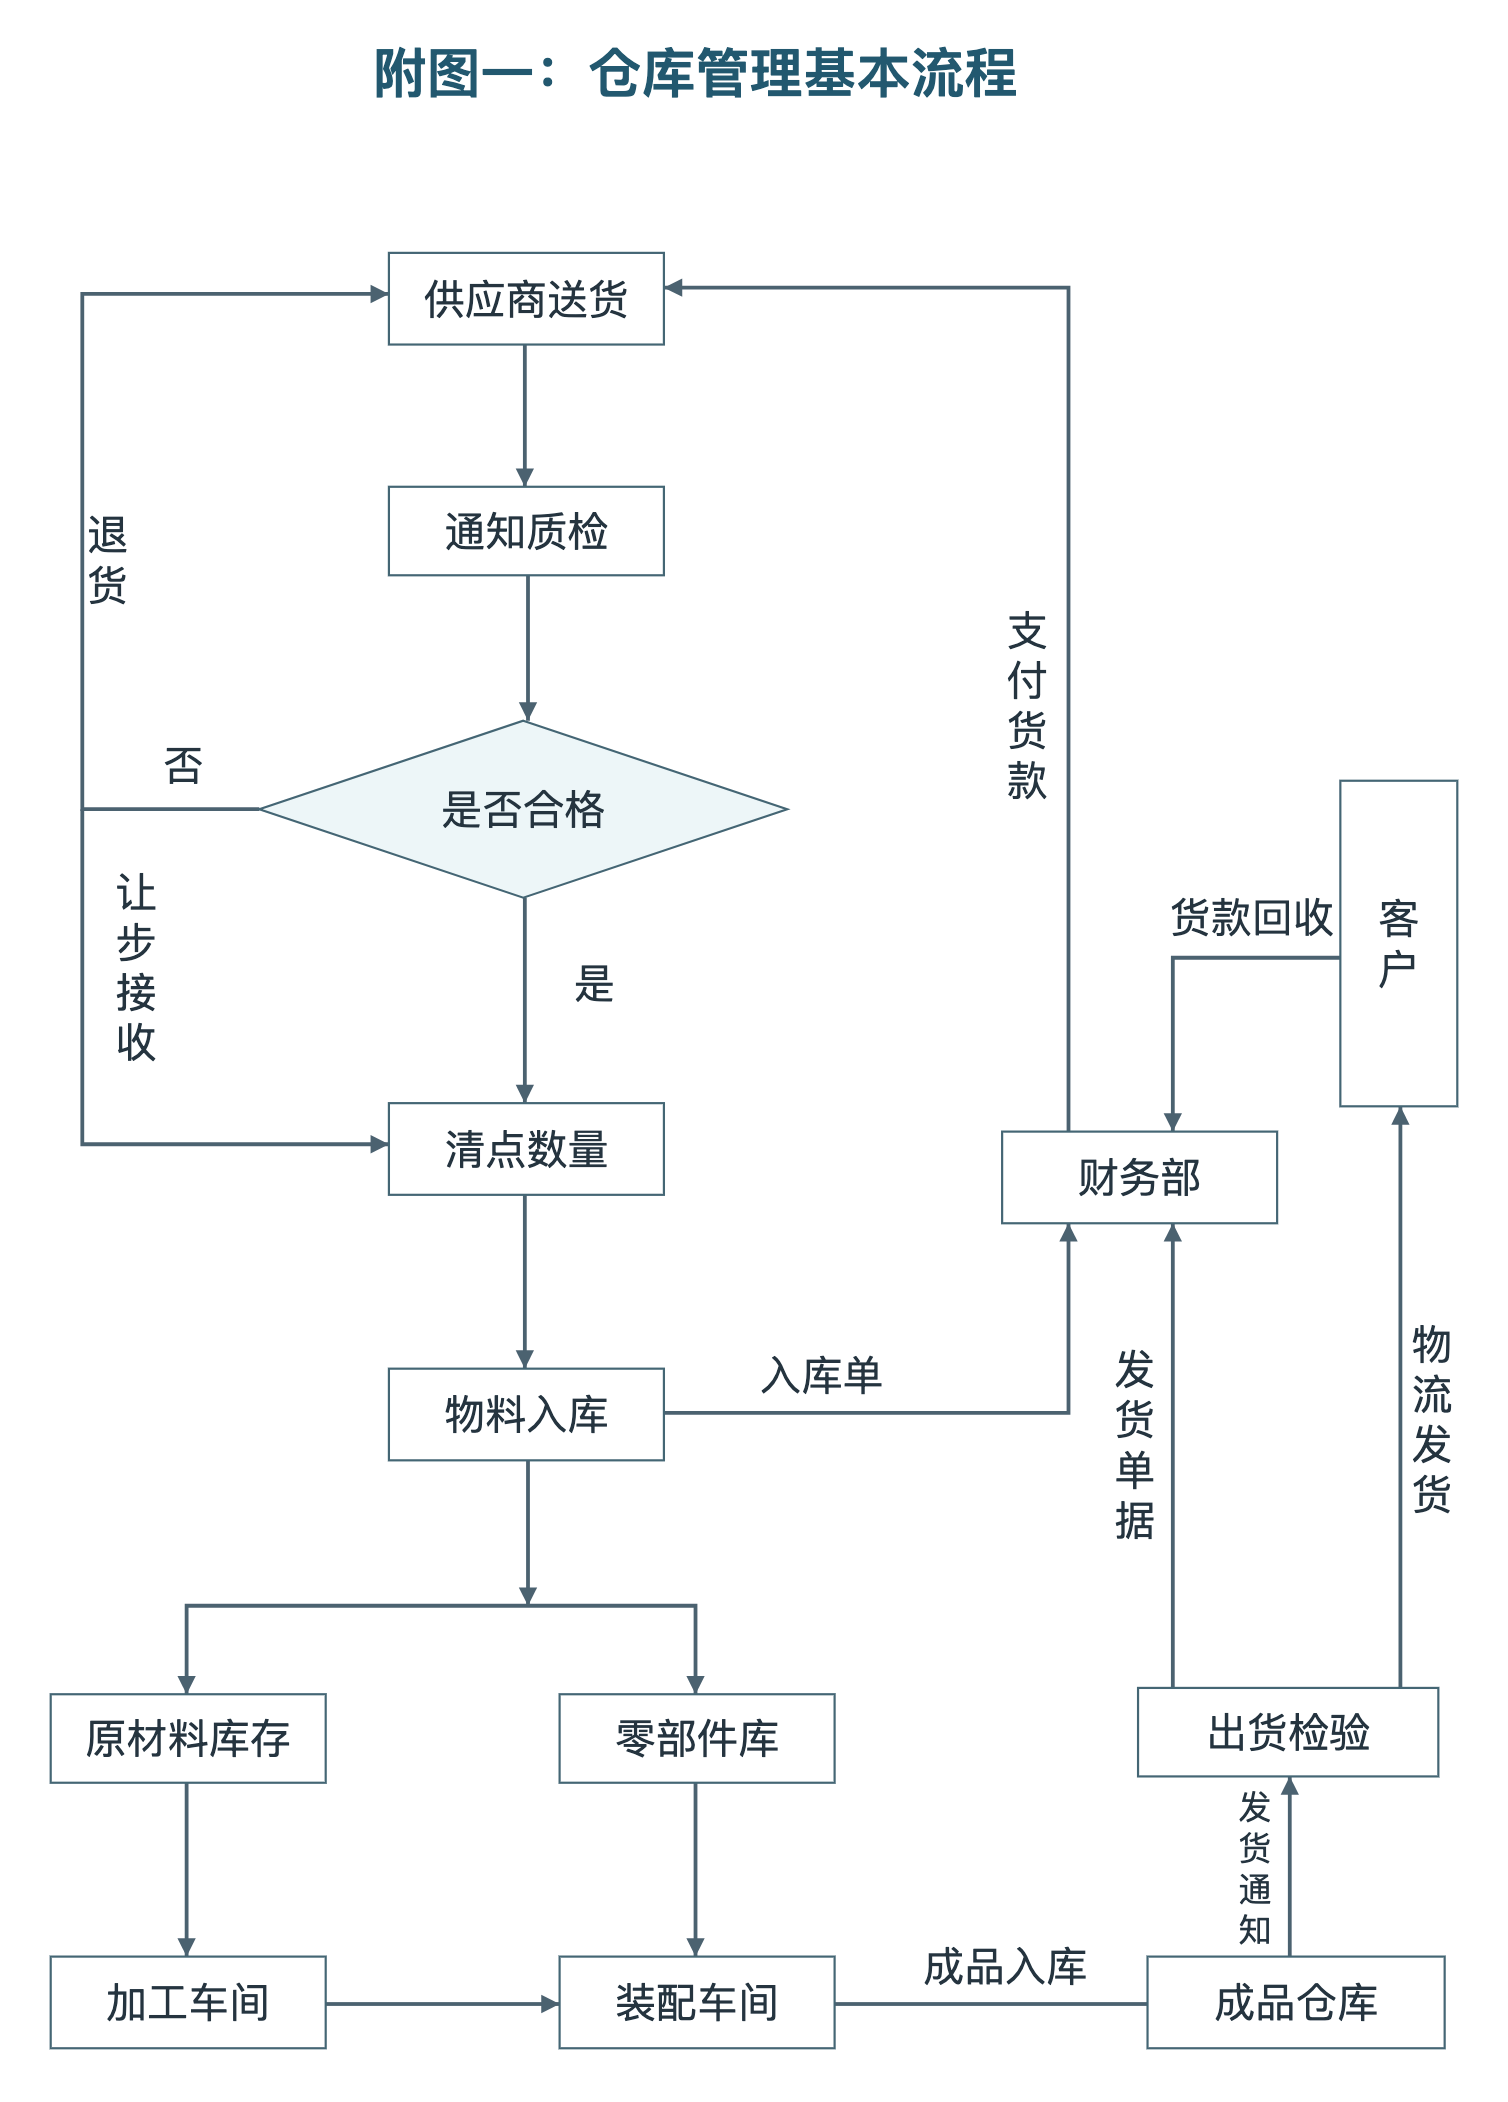
供应商送货后,仓管员按采购订单核对料号、规格、数量和包装,记下到货日期和实收数量,再通知品质检验。待检的料单独标记。品质给出放行结果后,仓管员按实际放行的数量办入库单,及时更新ERP里的可用库存。
数量或规格对不上时,仓库先标清采购单和批次,记下实收数量或不符之处,交采购找供应商核对。检验发现质量问题的,由品质出具处理意见,仓库按结果办退货或入库。
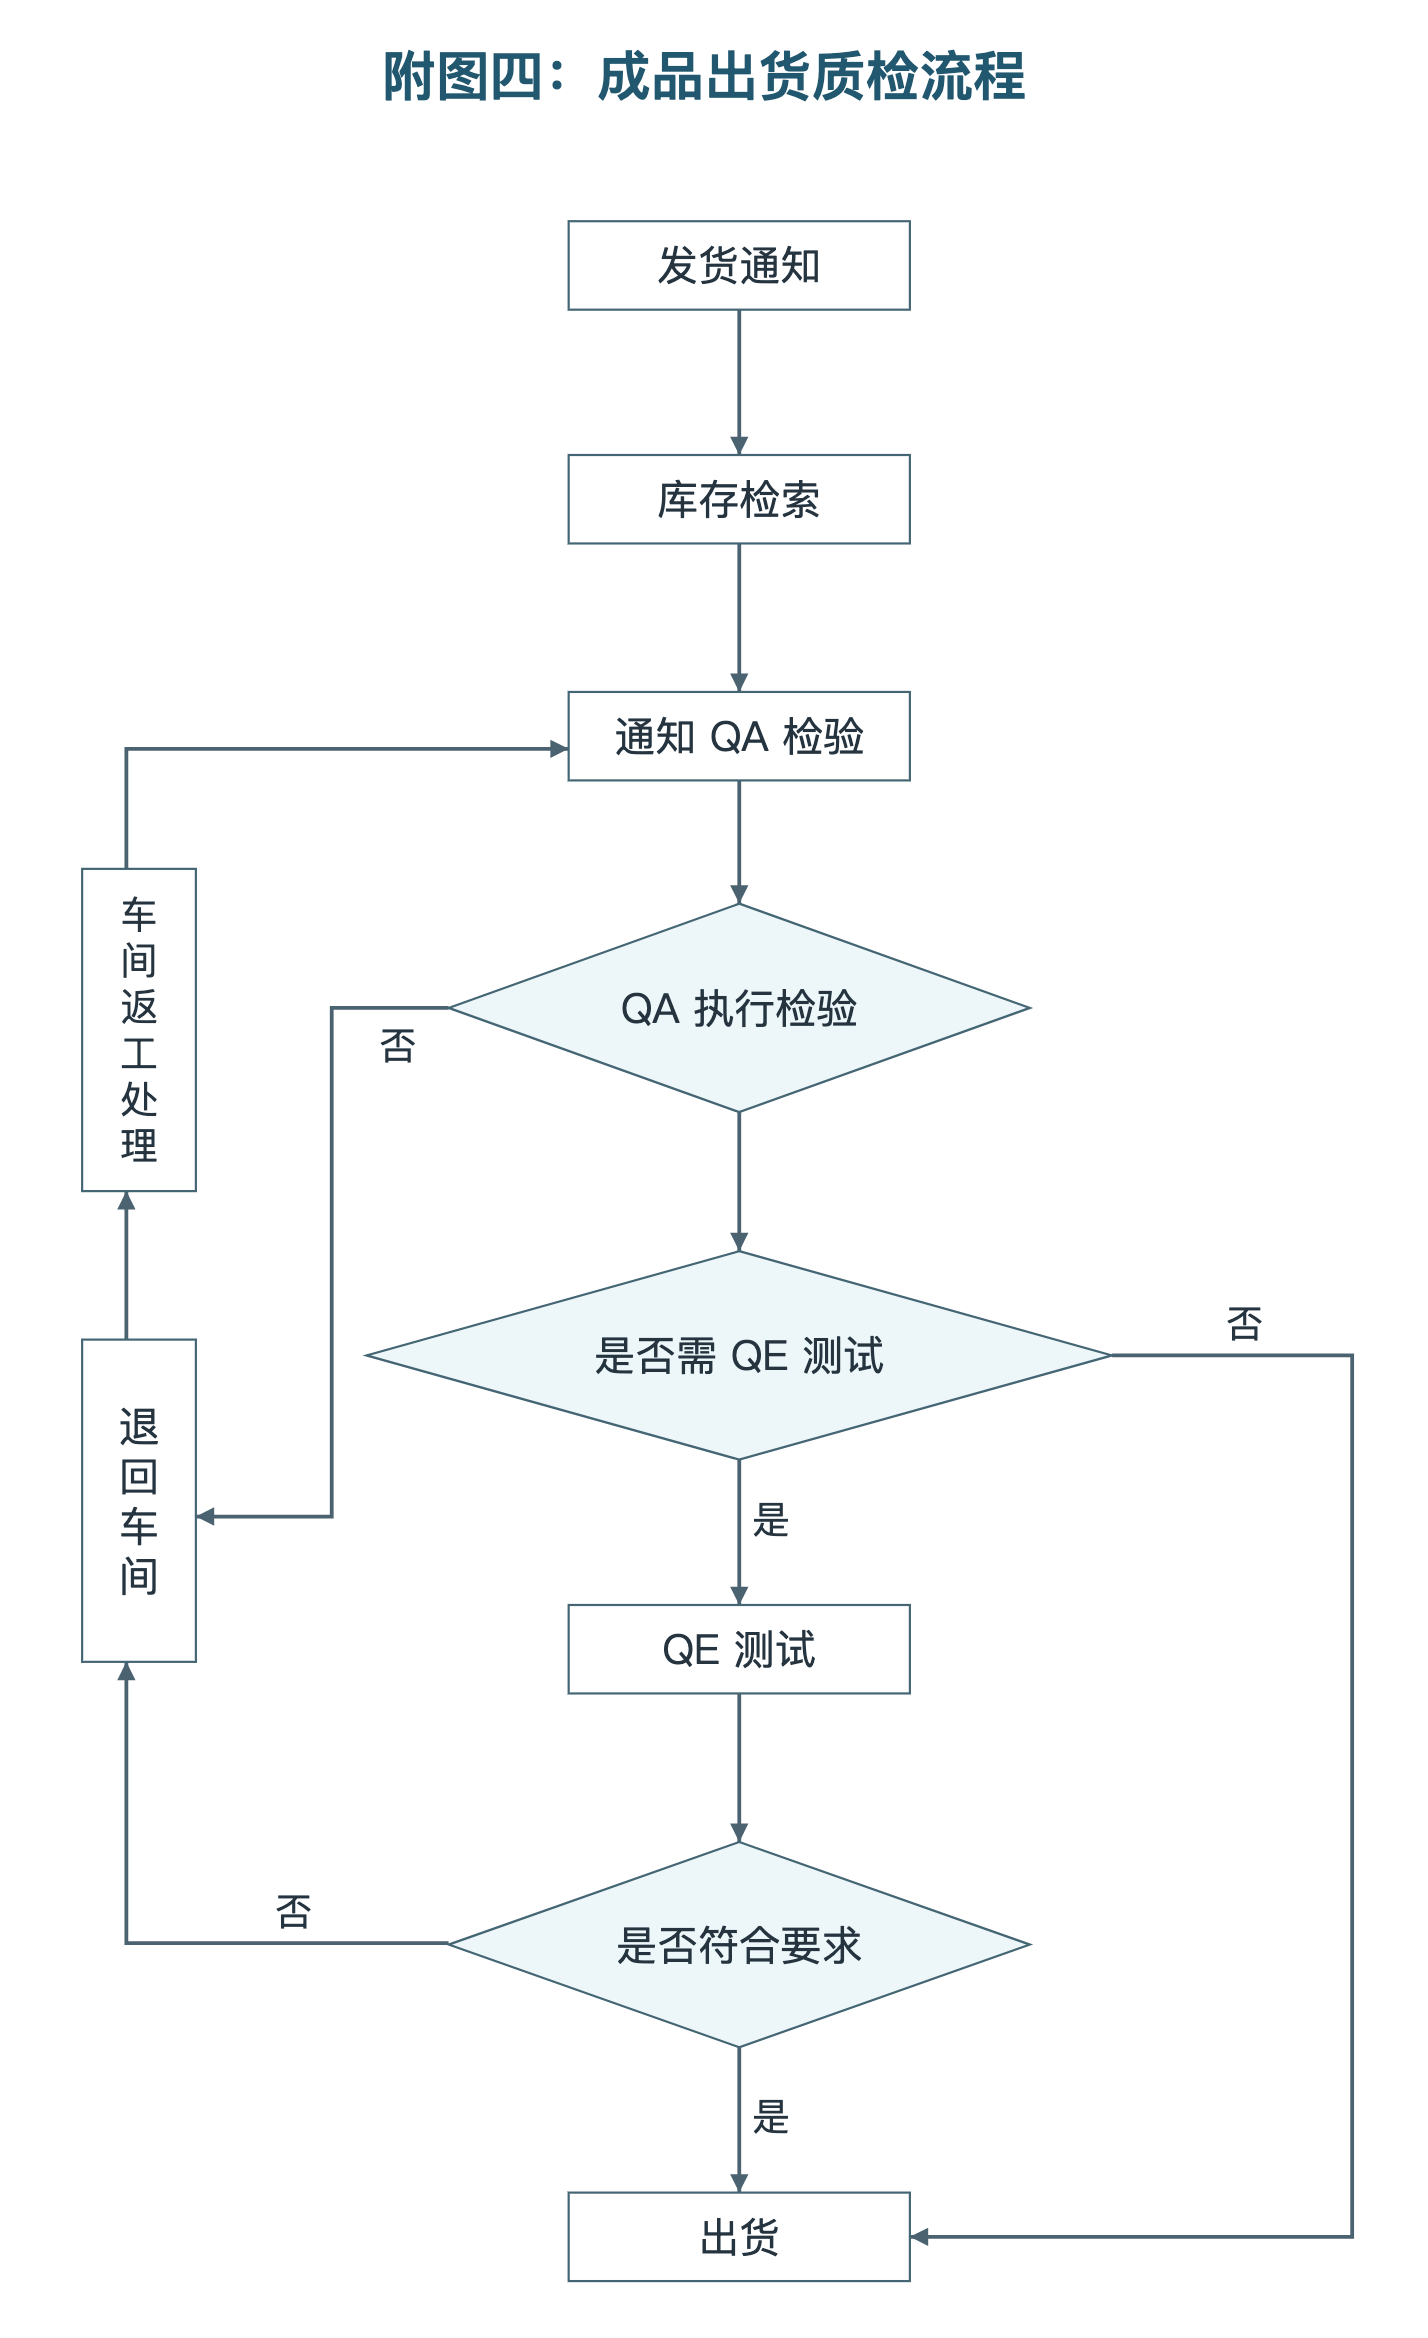
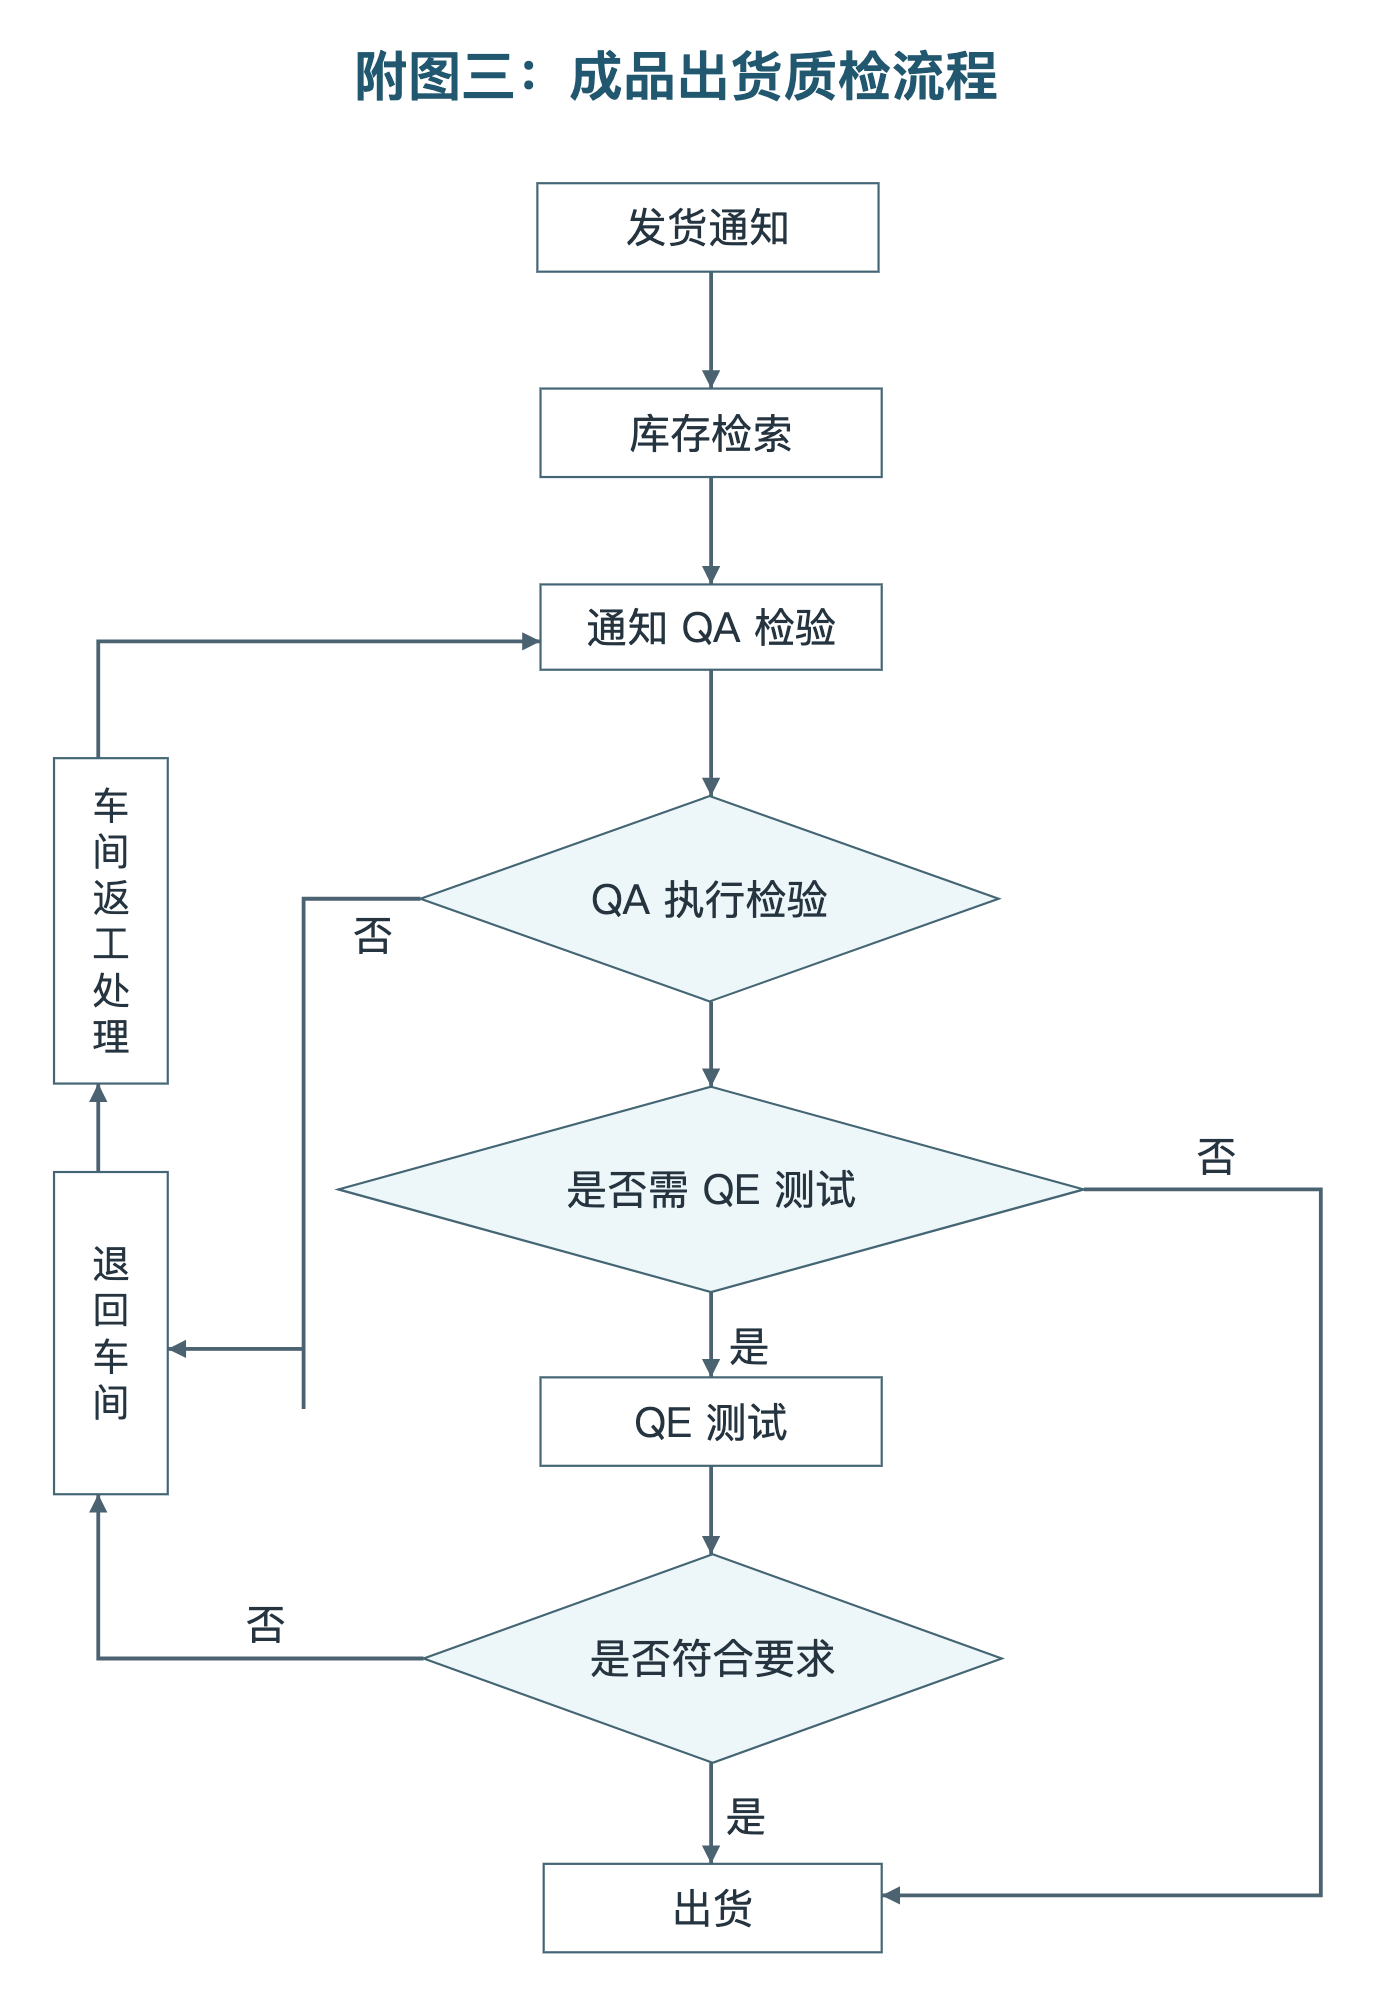
成品到了发货环节,仓库按发货通知找对应库存,把要发的批次交给品质做出货检验。拿到放行结果后,仓库再核对实发批次、数量和标识,办理出库,把发货单据交给财务。
废料怎样入库,实际耗料怎样核算
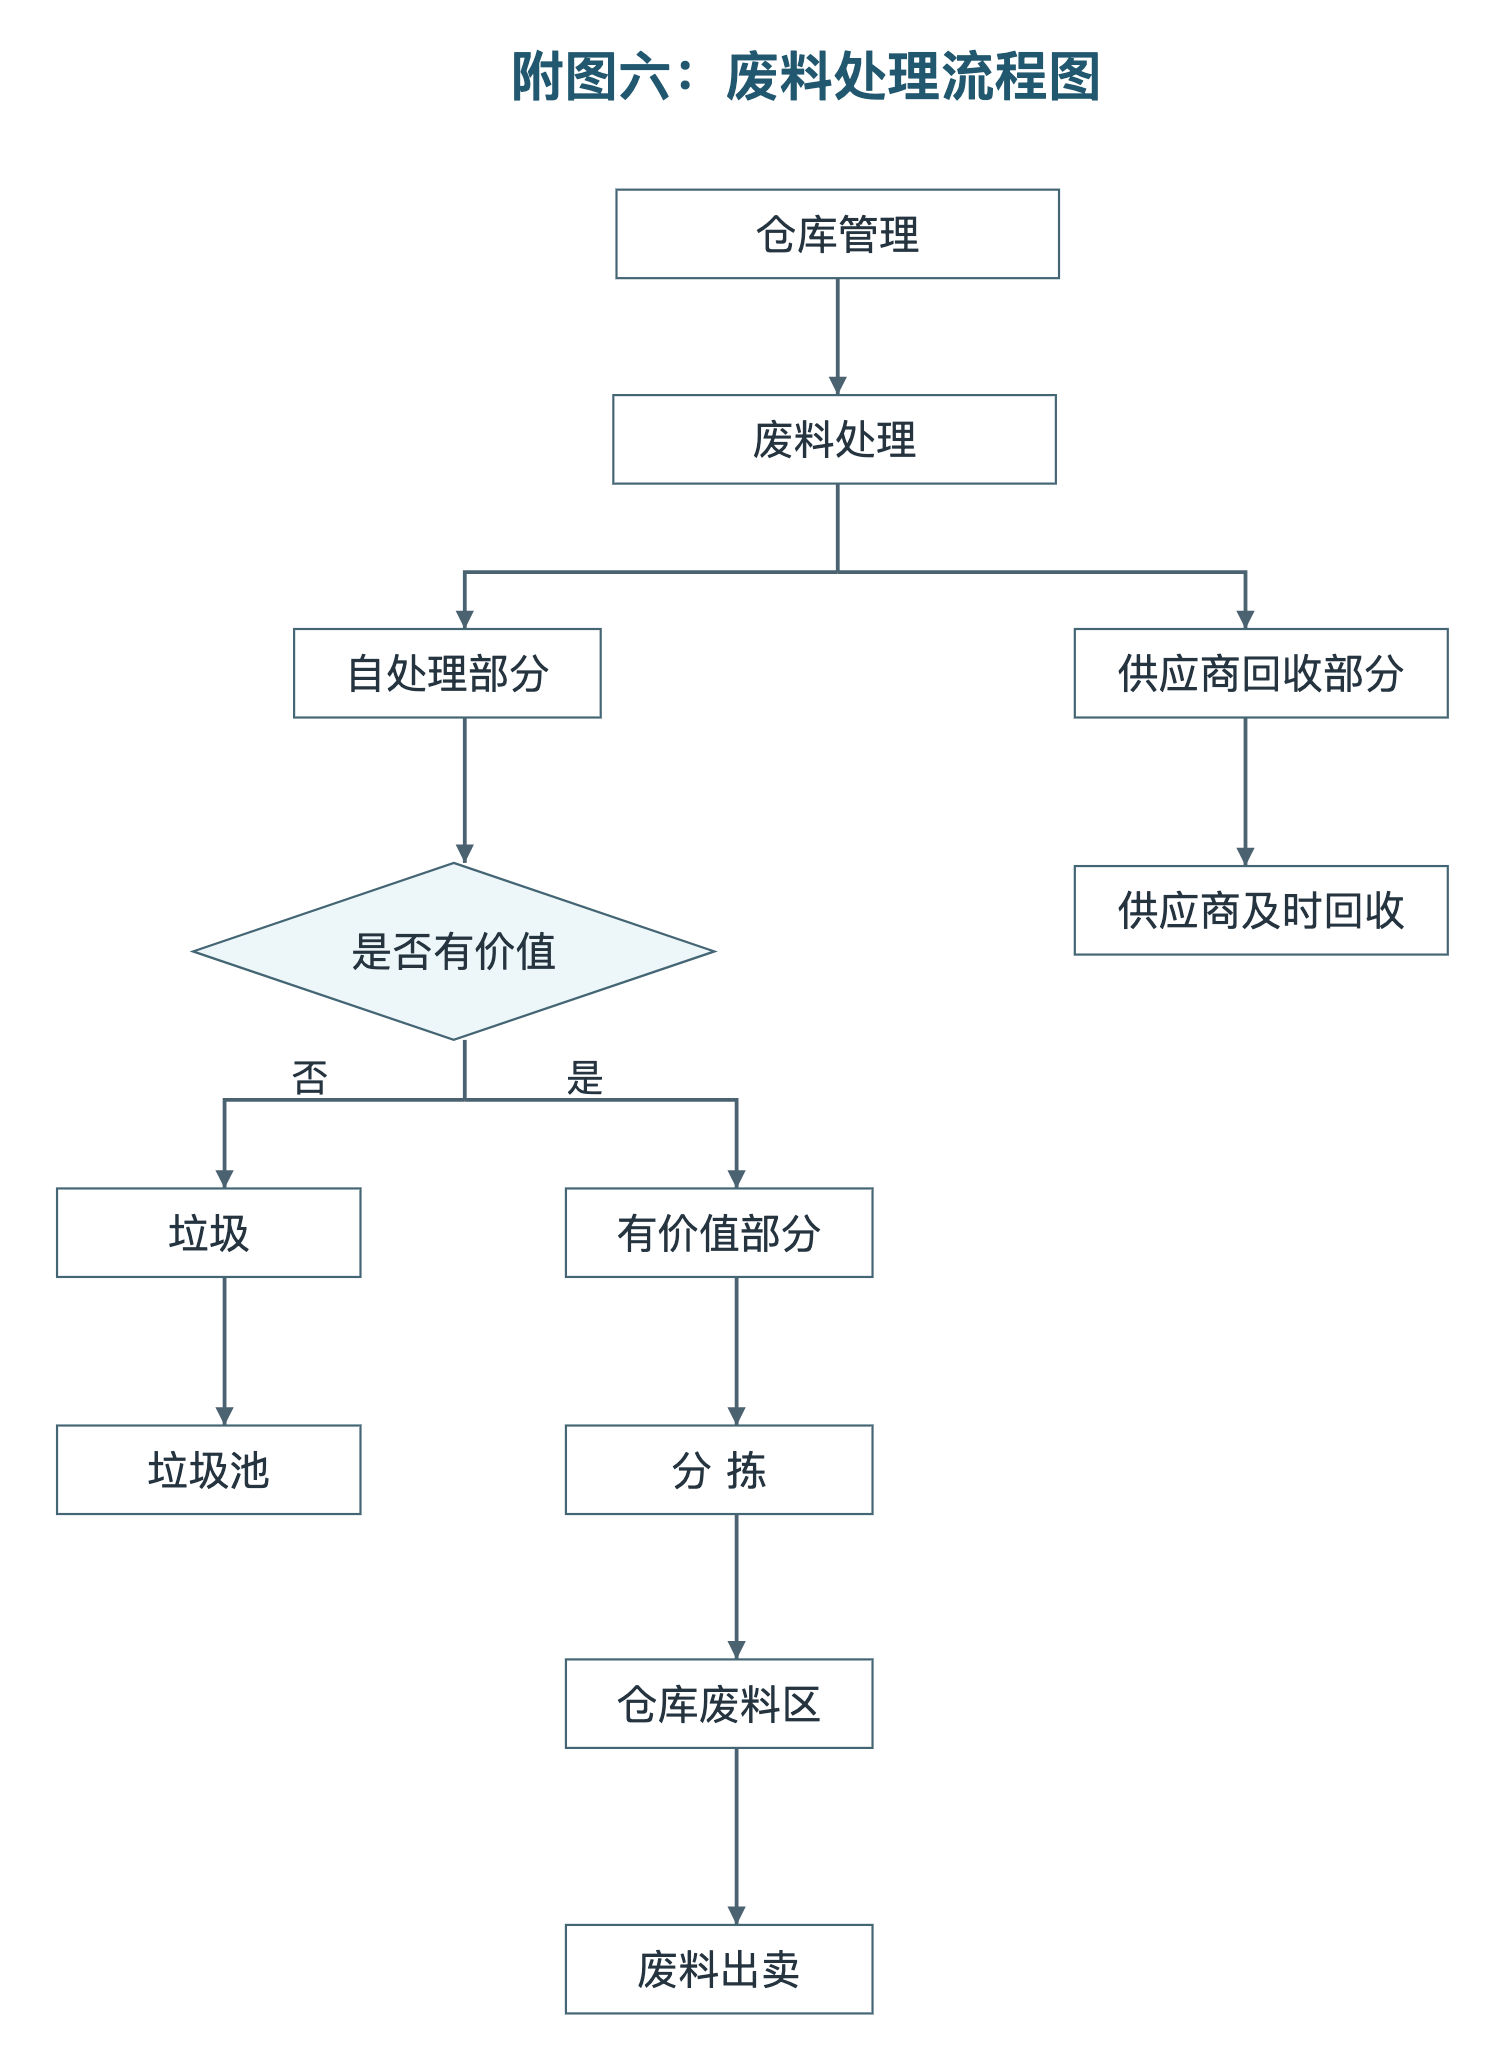
车间产生废料,先填单写明来源和数量,经审核后再称重、分类,由仓库接收并记账。
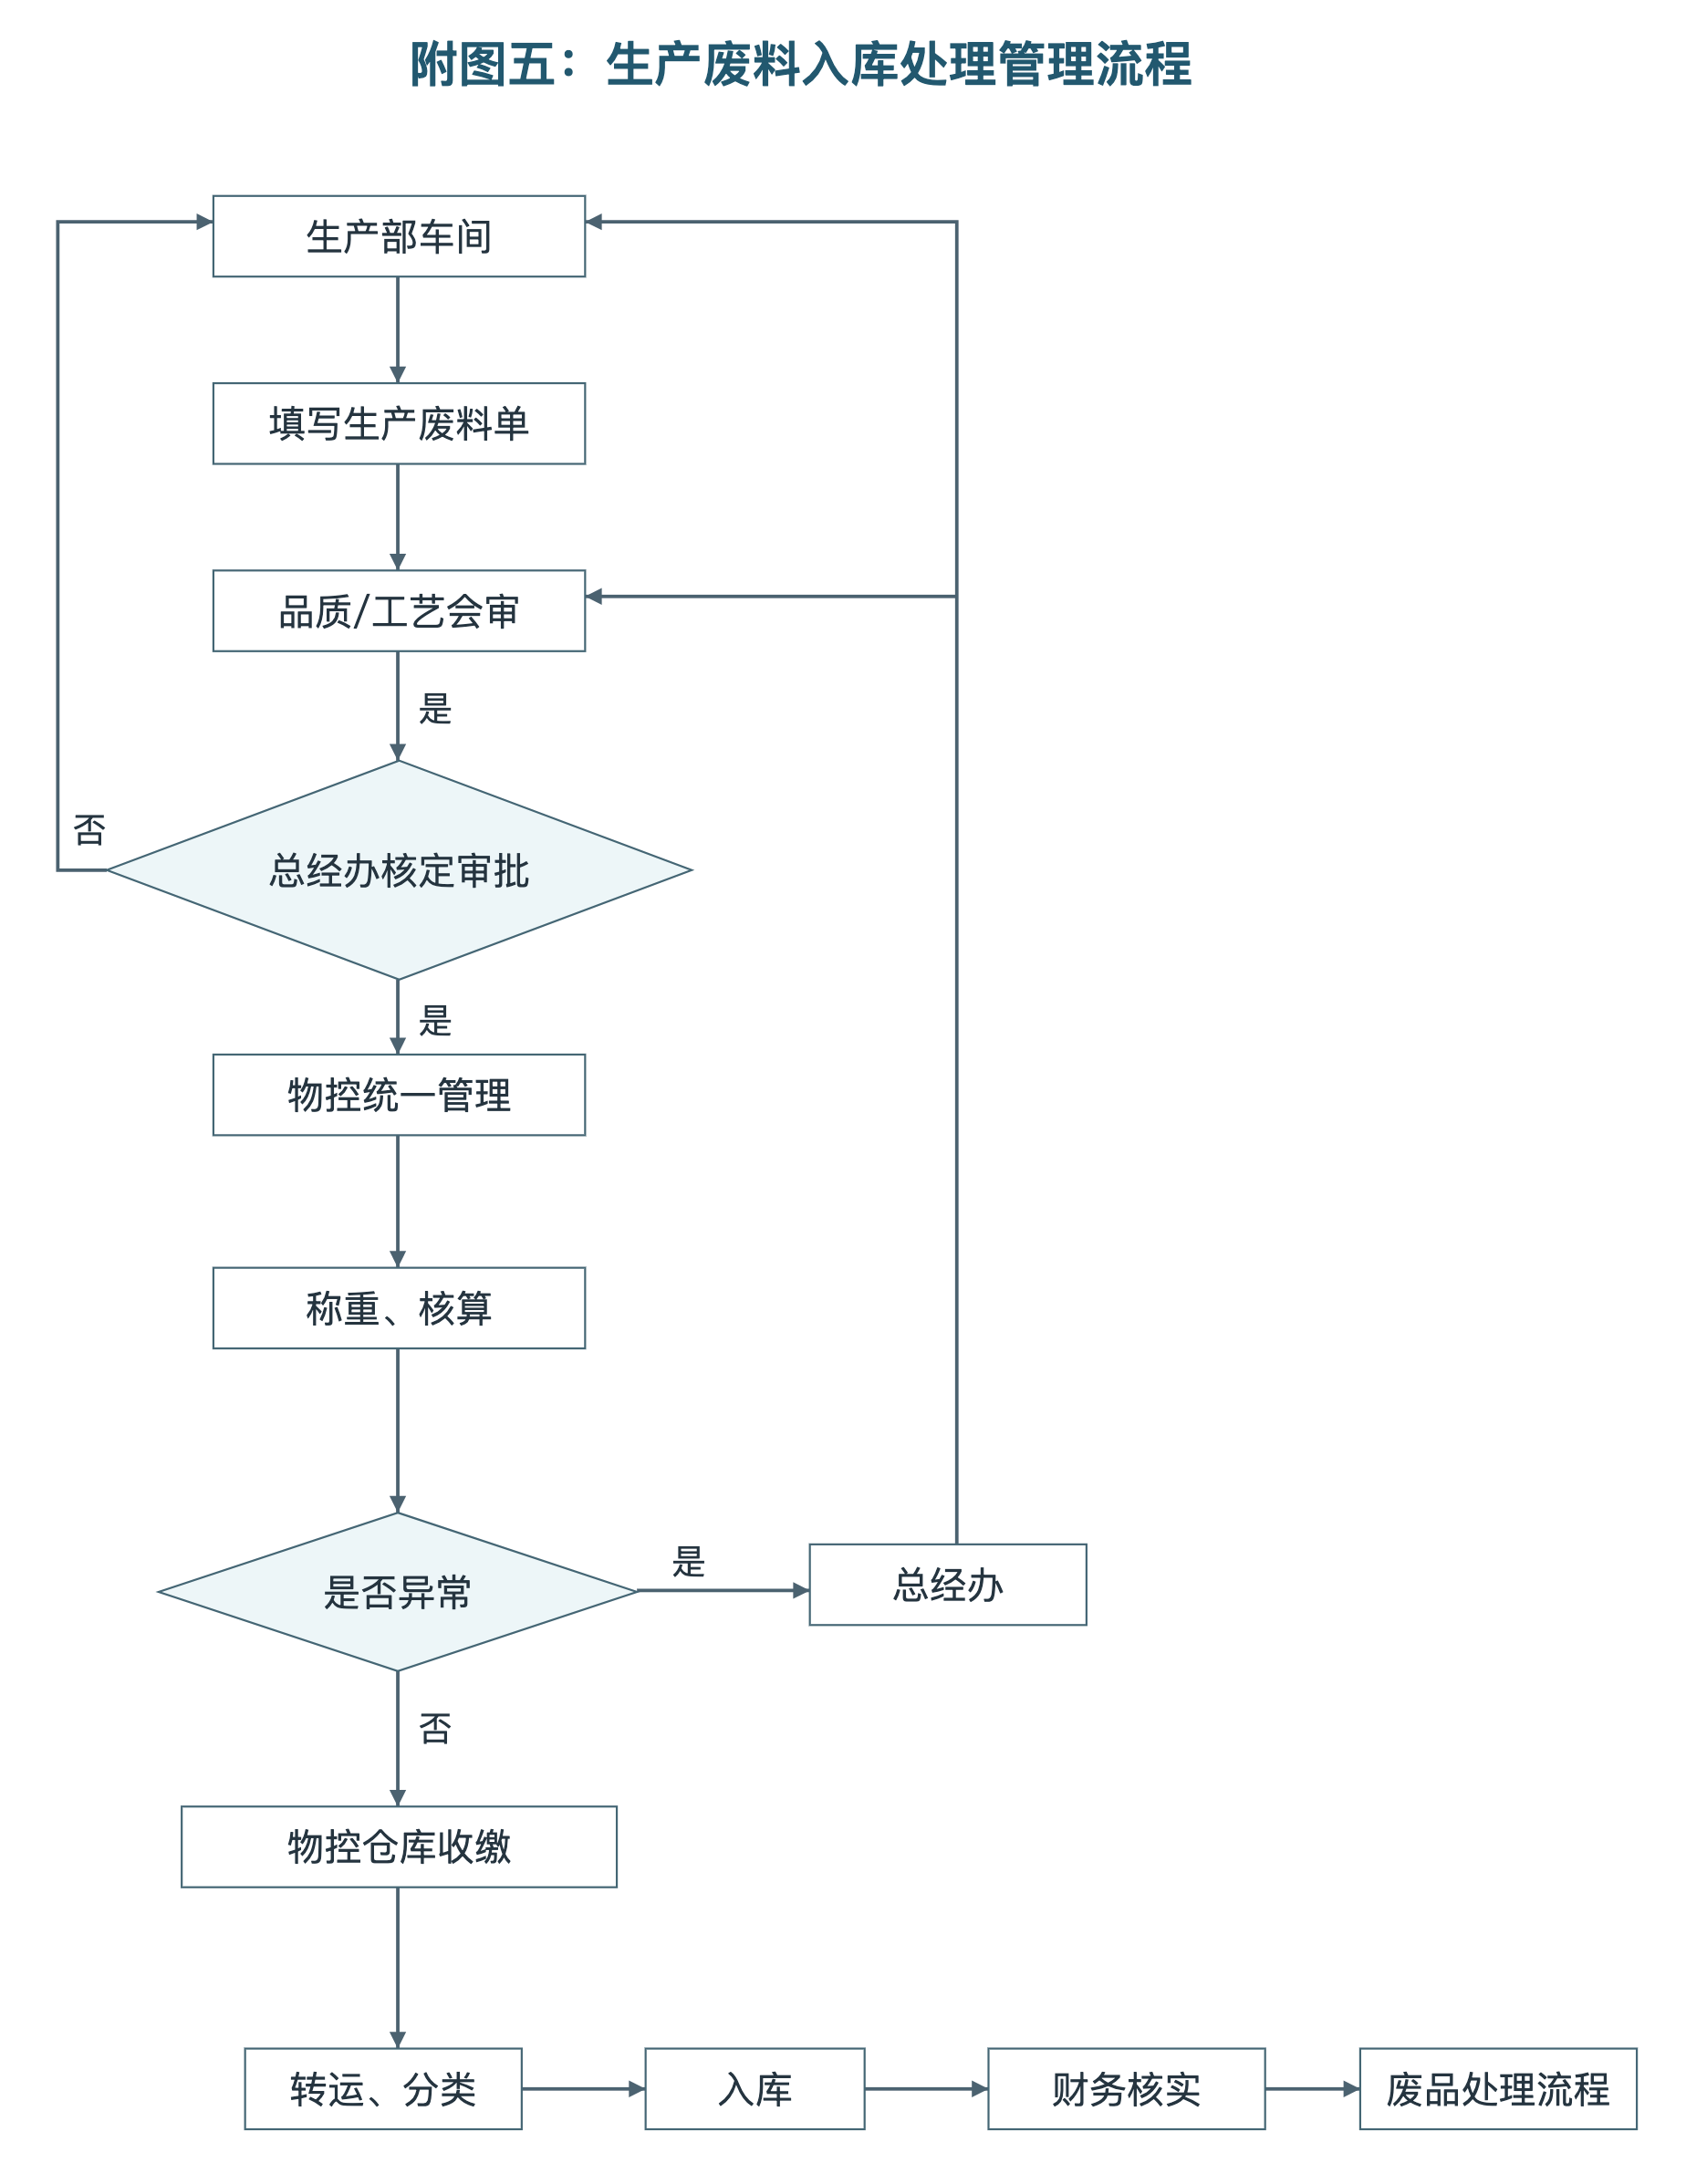
废料入库后,仓库按类别登记去向。由供应商回收的,要约定提走的时间。由工厂处置的,按废料类别和相应的处置要求办理。
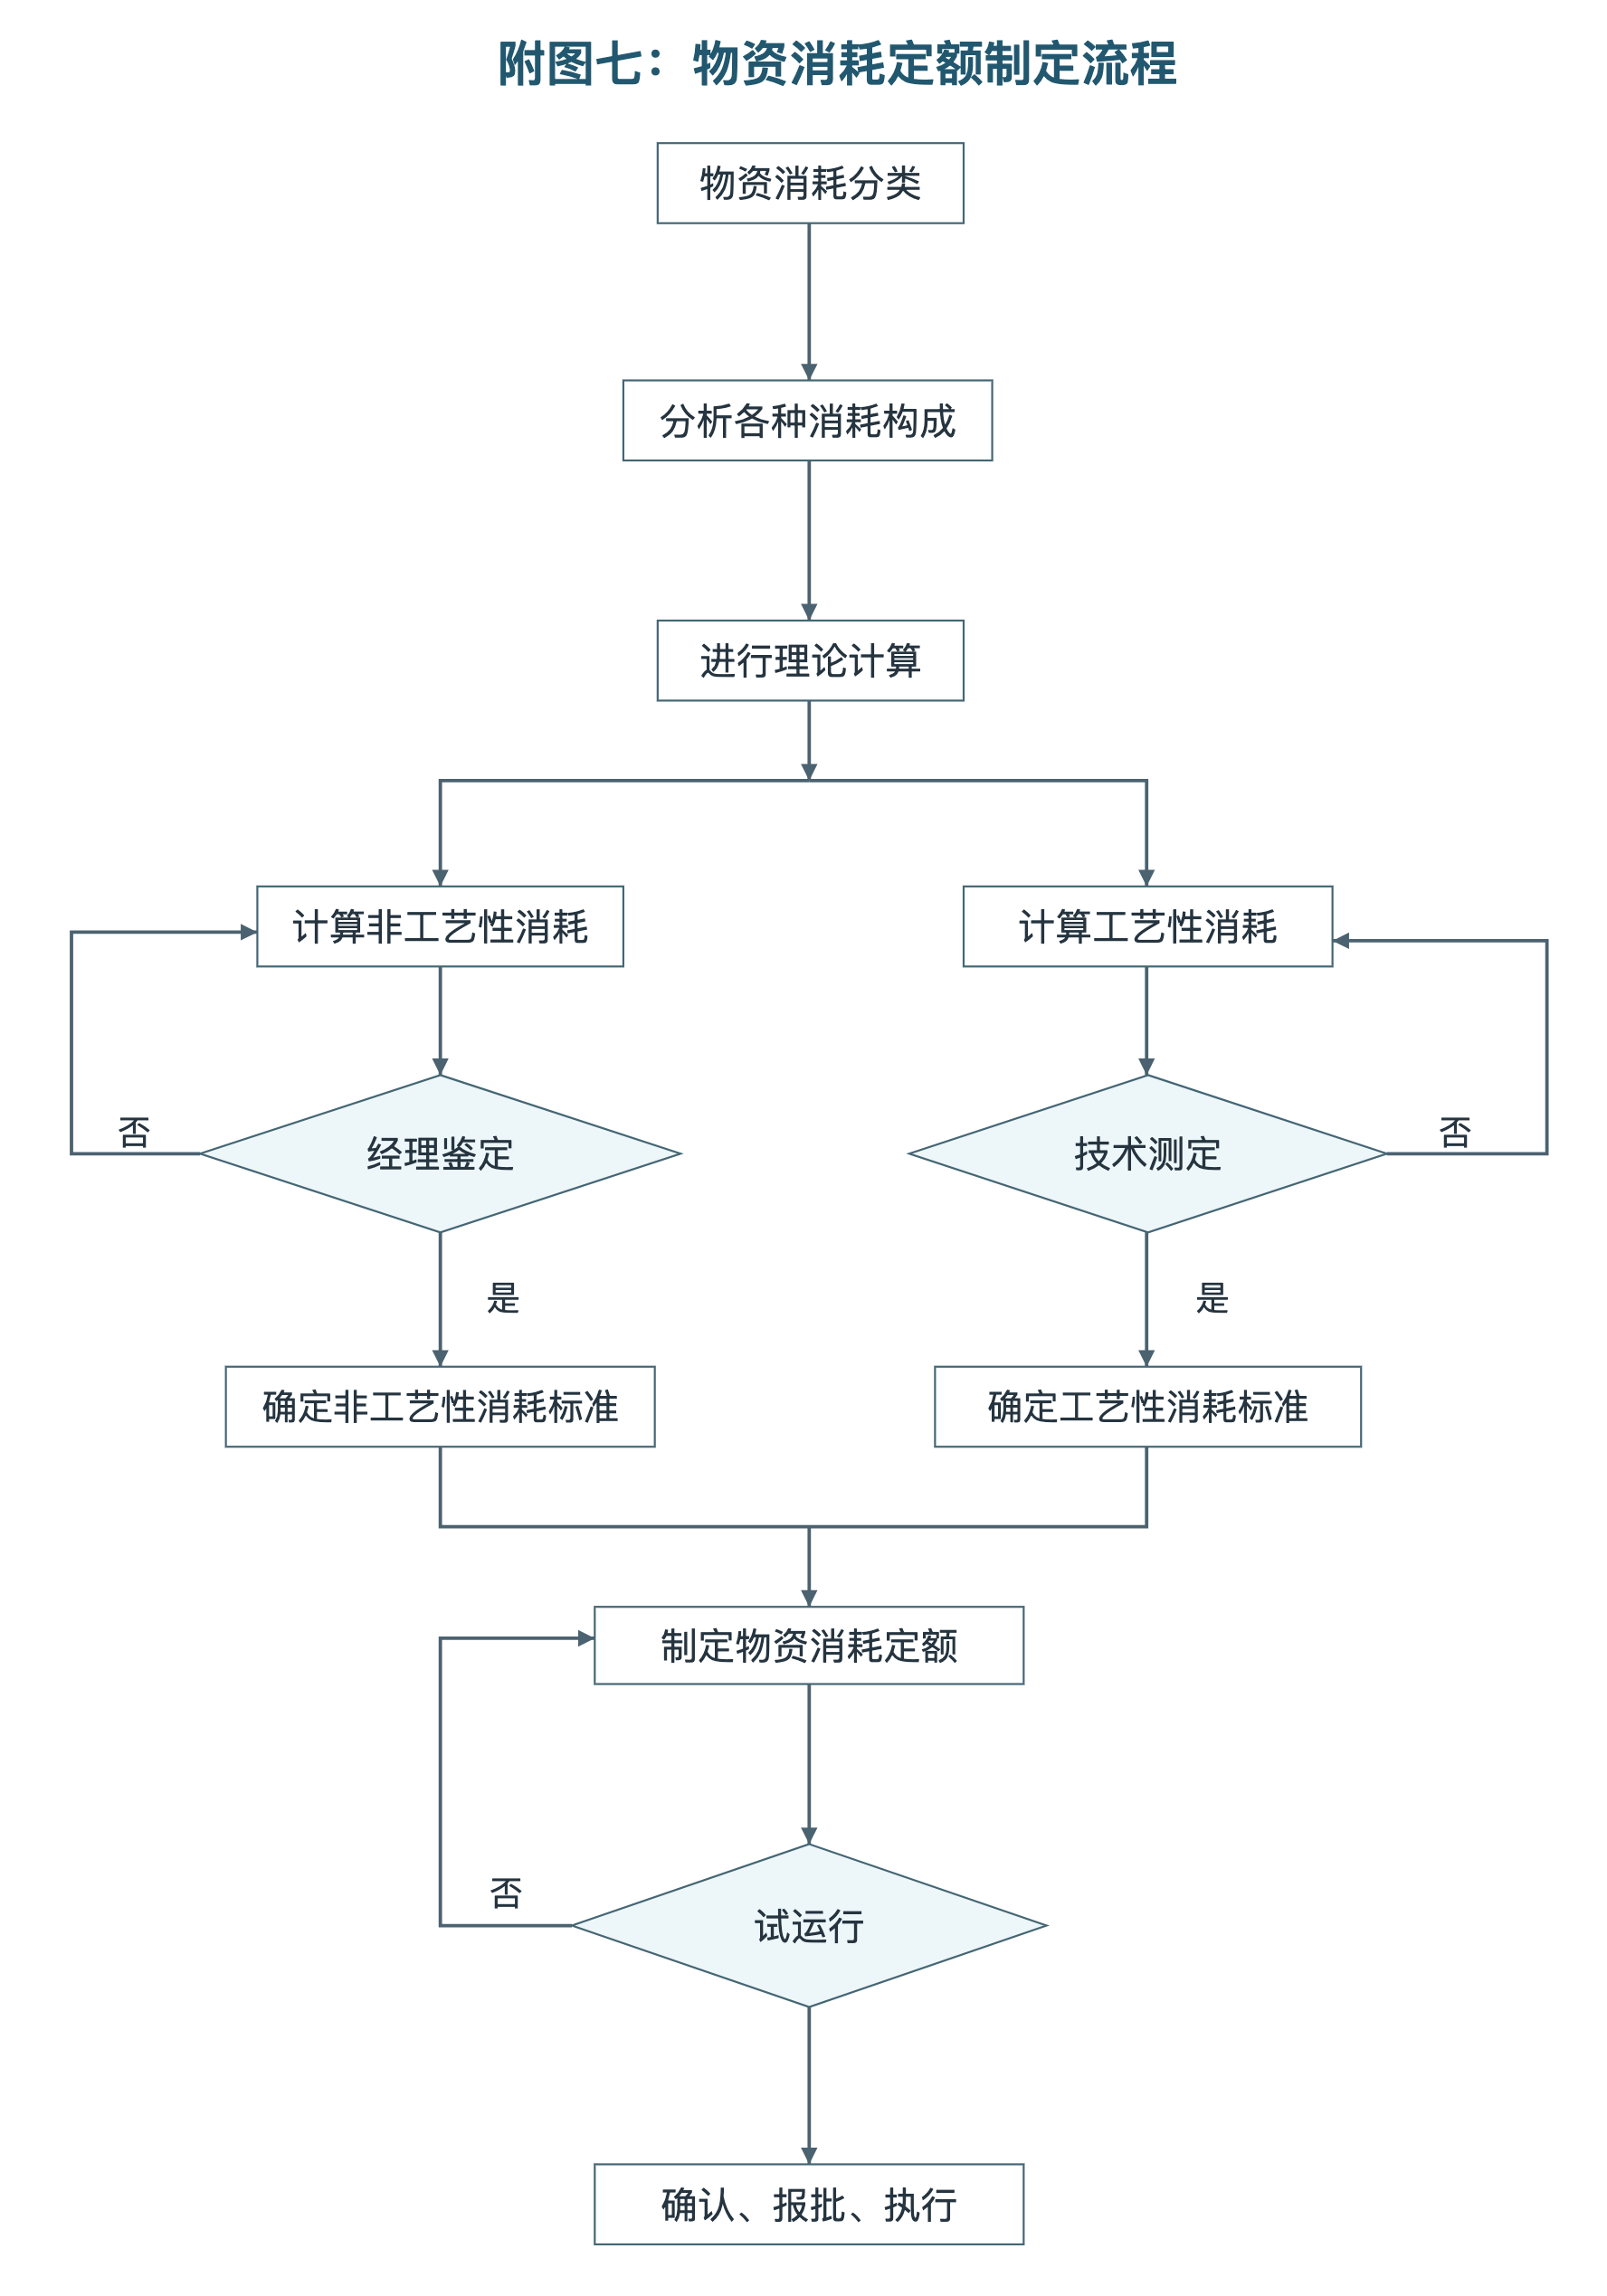
制定消耗定额时,把工艺本身会发生的损耗和其他原因造成的损耗分开算。比如切割留下的边角料,可以根据排料和试做结果估算。换错刀具多报废了一批料,要单独查原因。两种消耗混在一起,下次按定额领料时就很难看出哪里多用了。
外协和计划外领料怎么走
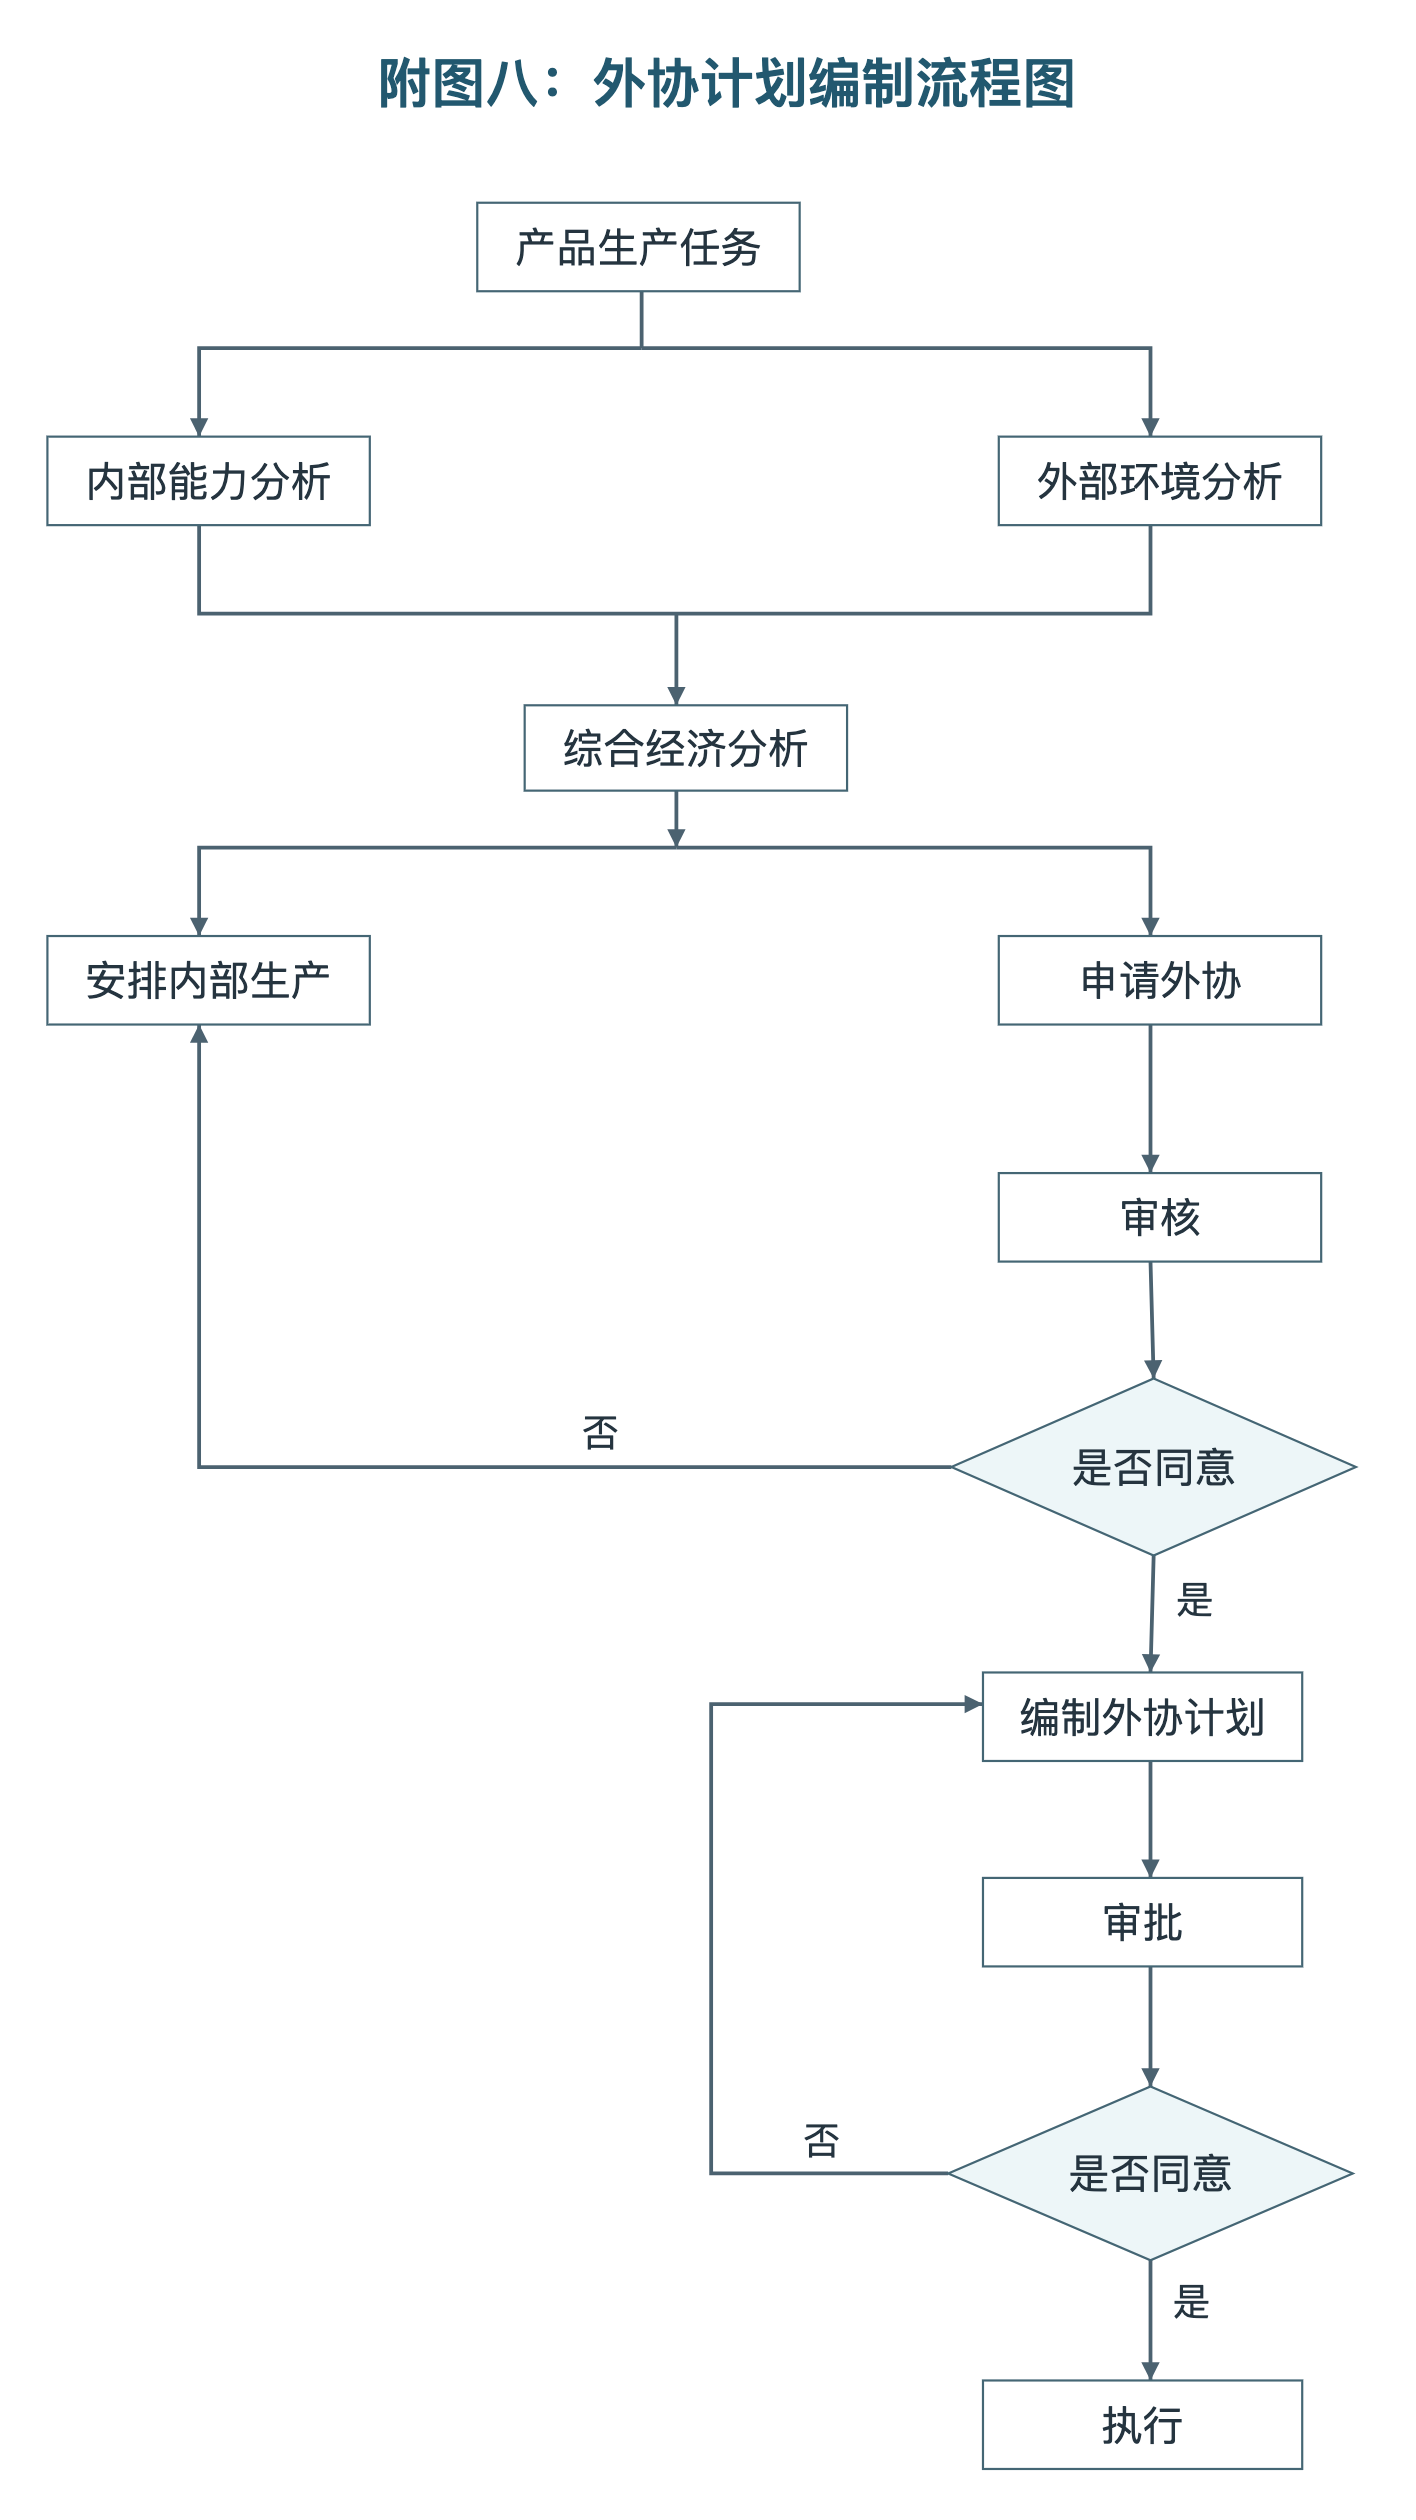
有一道工序准备外协时,先看自家有没有设备和工时,再看供应商能否按期交付、用什么标准验收。确定外协后,计划里要写明哪批件发出去、加工什么、什么时候回来,以及回厂后交给谁检验。
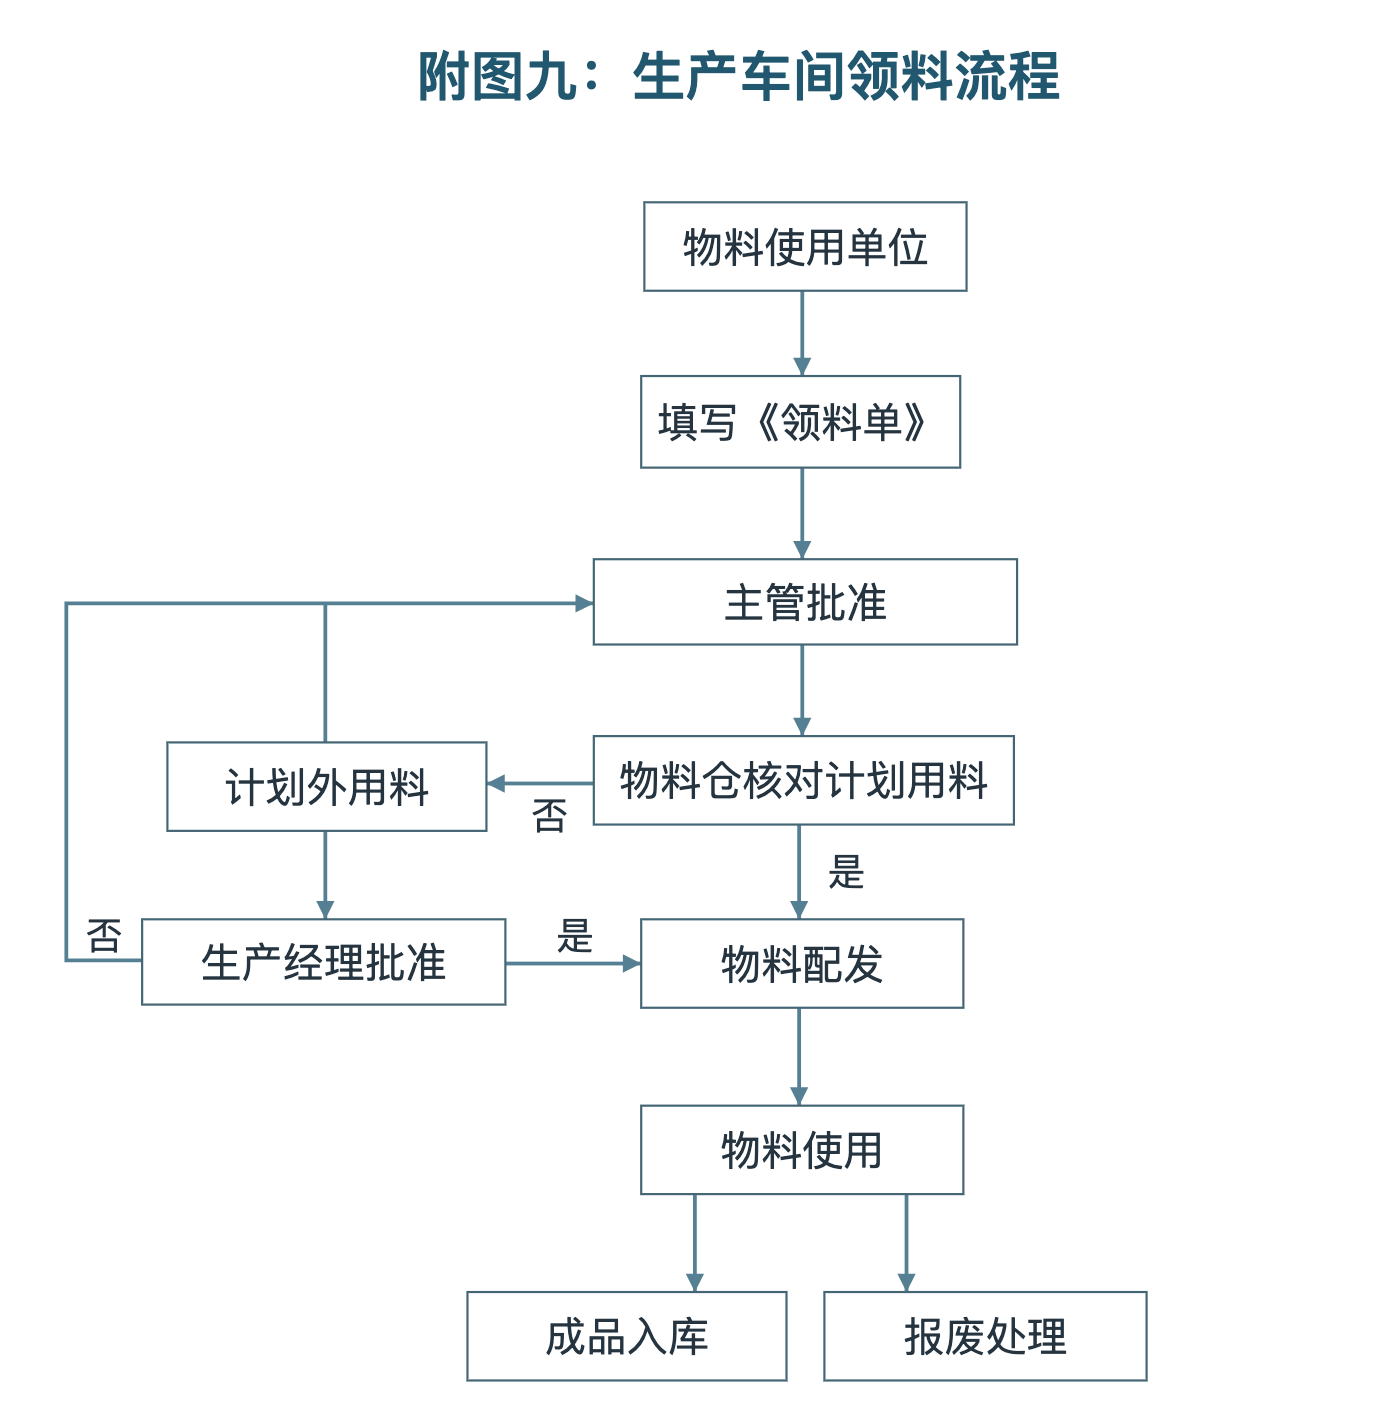
车间按工单填领料单,主管批准后,物料仓核对是不是计划内用料。按图上的分工,计划内的由仓库核对可用数量后配发。像第五节那张工单,计划用60个,眼下只有30个可用。缺的30个补到后,仍按原工单领用。
如果上道工序报废,又得在原计划之外多领,就在补领单上写清原因,关联原工单和报废记录。计划外领料由生产经理批准后再发。 审批未通过,领料单退回主管复核。
七、采购管理
还是那张工单。物控先看待检和在途的料哪天能用,算出开工前还差多少。确实补不齐,就按缺口提前填请购单,写明料号、规格、数量和最晚用料日期。
客户指定了材料或供应商,就在单上注明。加急的写清原因,要做专项检验的写清需要几天。比如周五开工,检验要占一个工作日,采购约到货时间时,就得提前留出这一天。
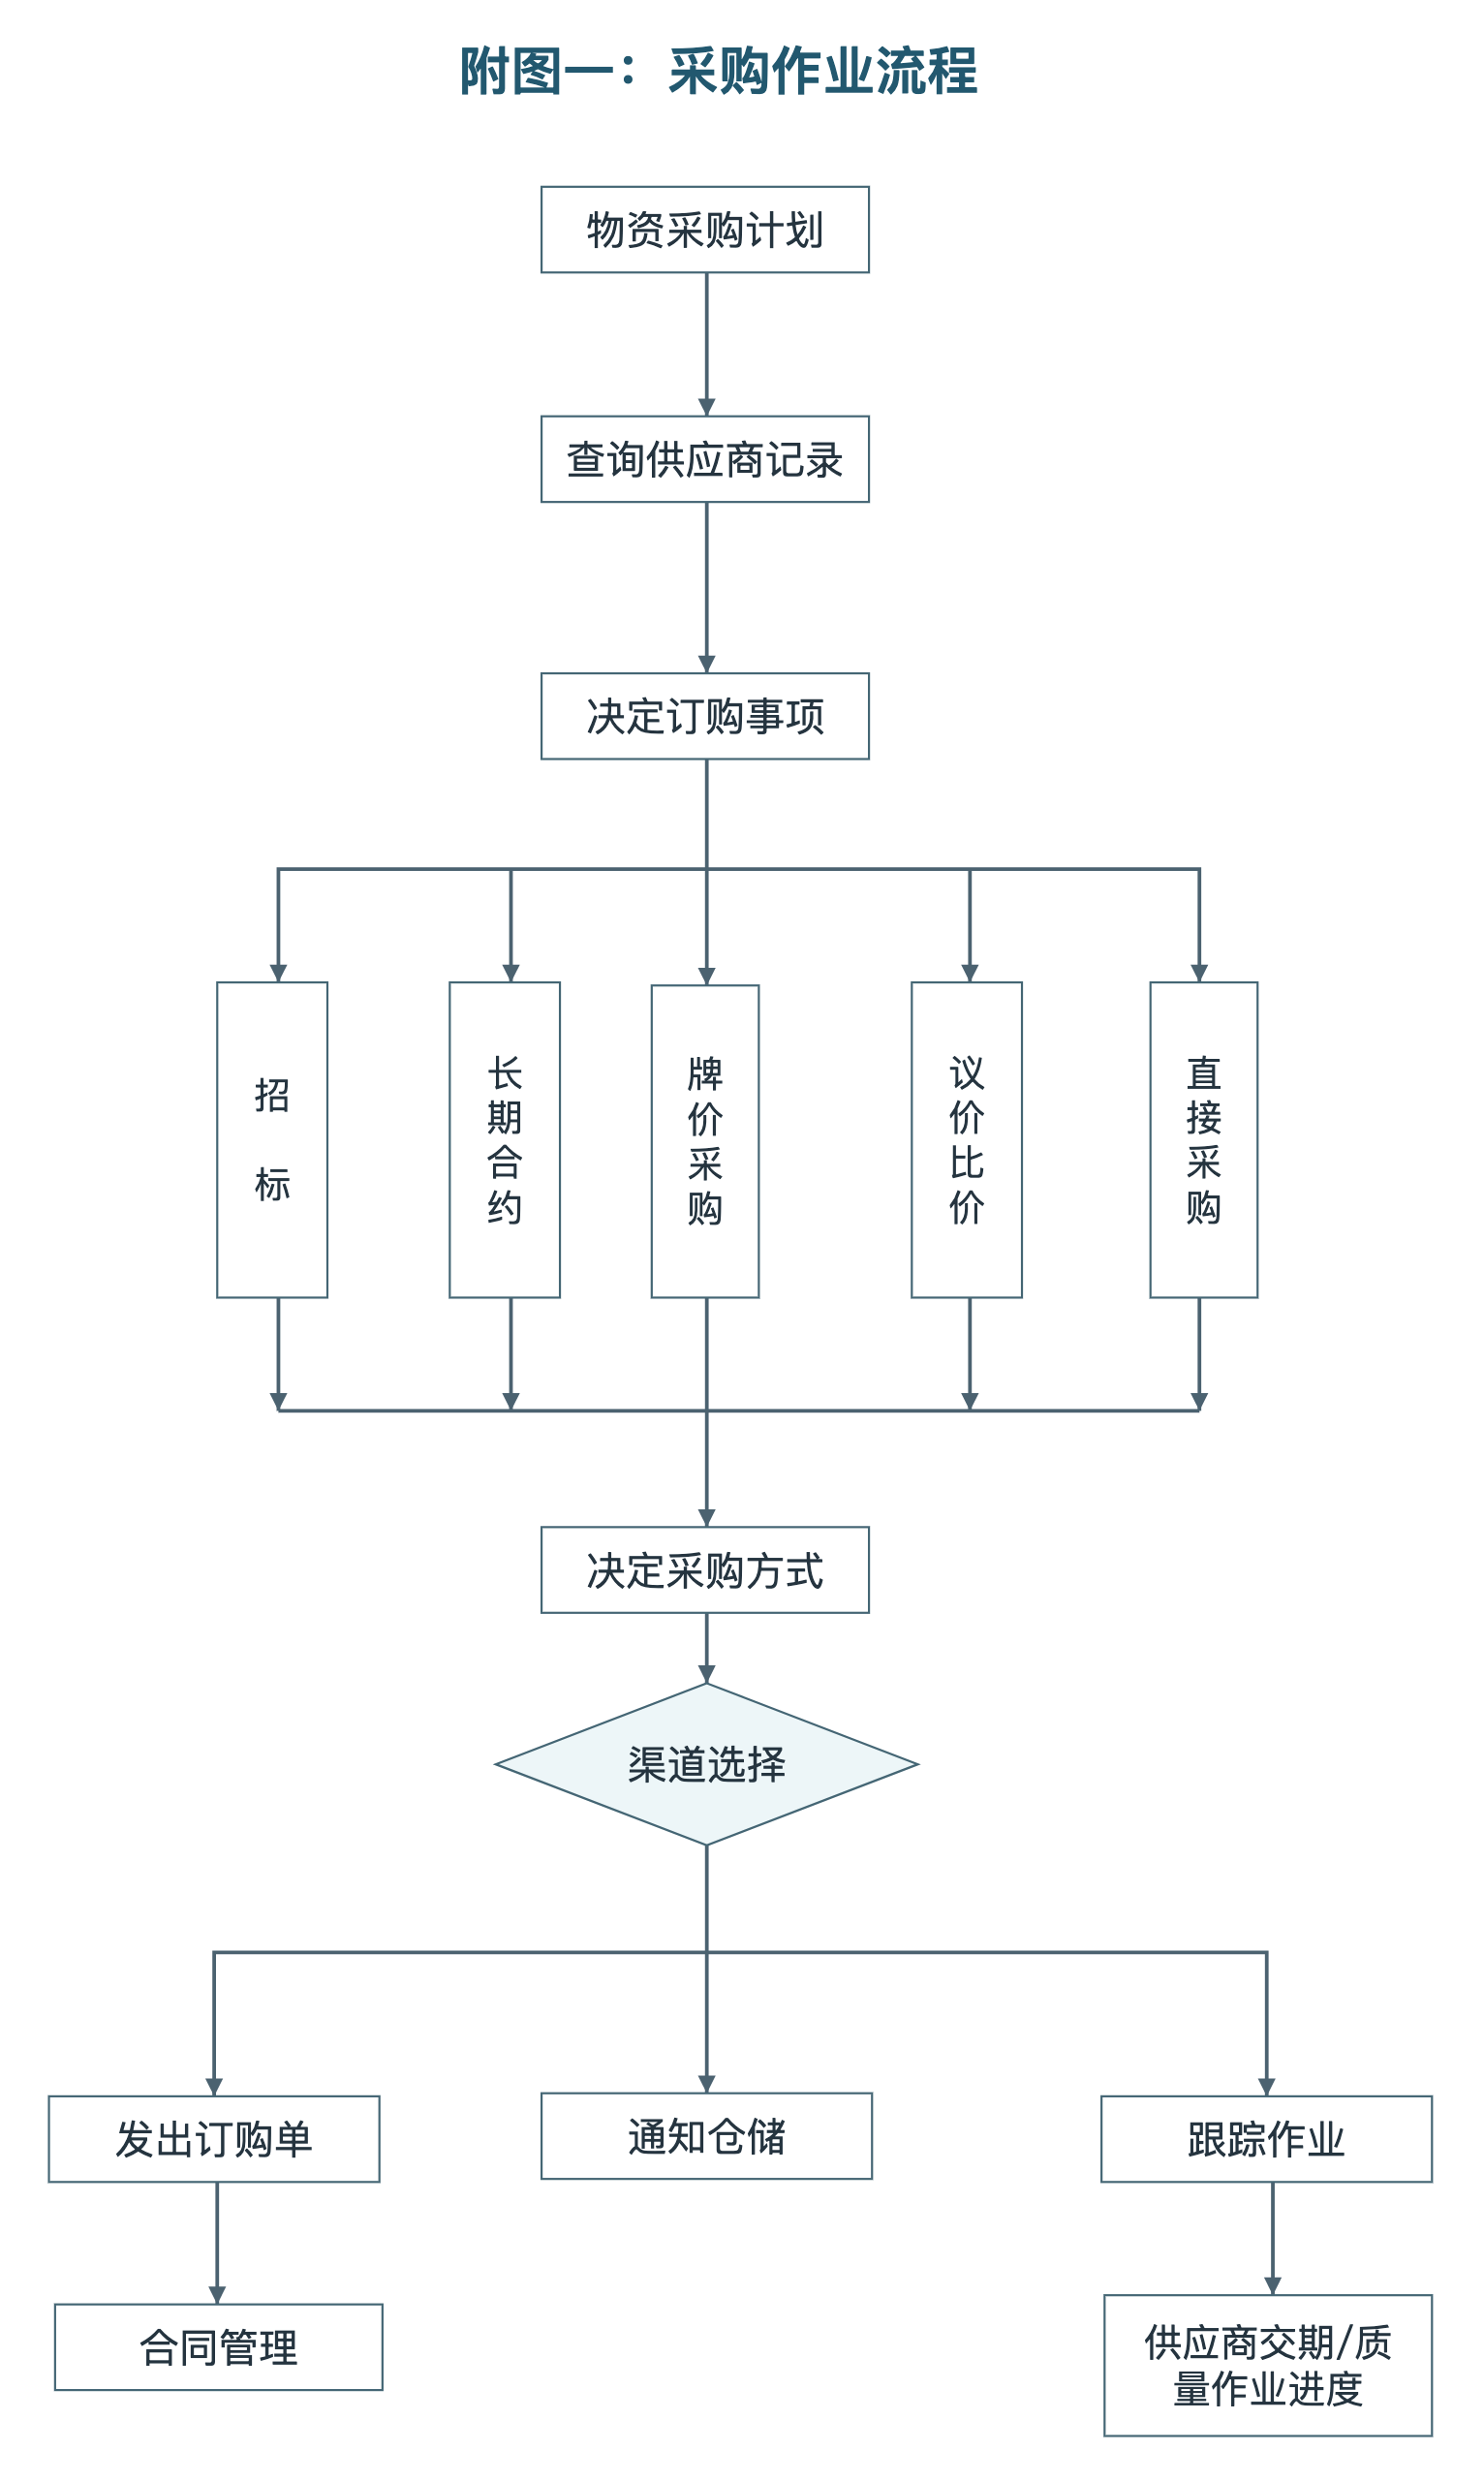
采购接到请购单后,按物料特点选择协议采购、询价比价或招标。采购方案批下来,再下单约定交期、验收条件和异常处理办法,并把订单和合同留档。供应商说要晚交,采购就把新的到货时间告诉物控和生管,由他们核对哪些工单会受影响。
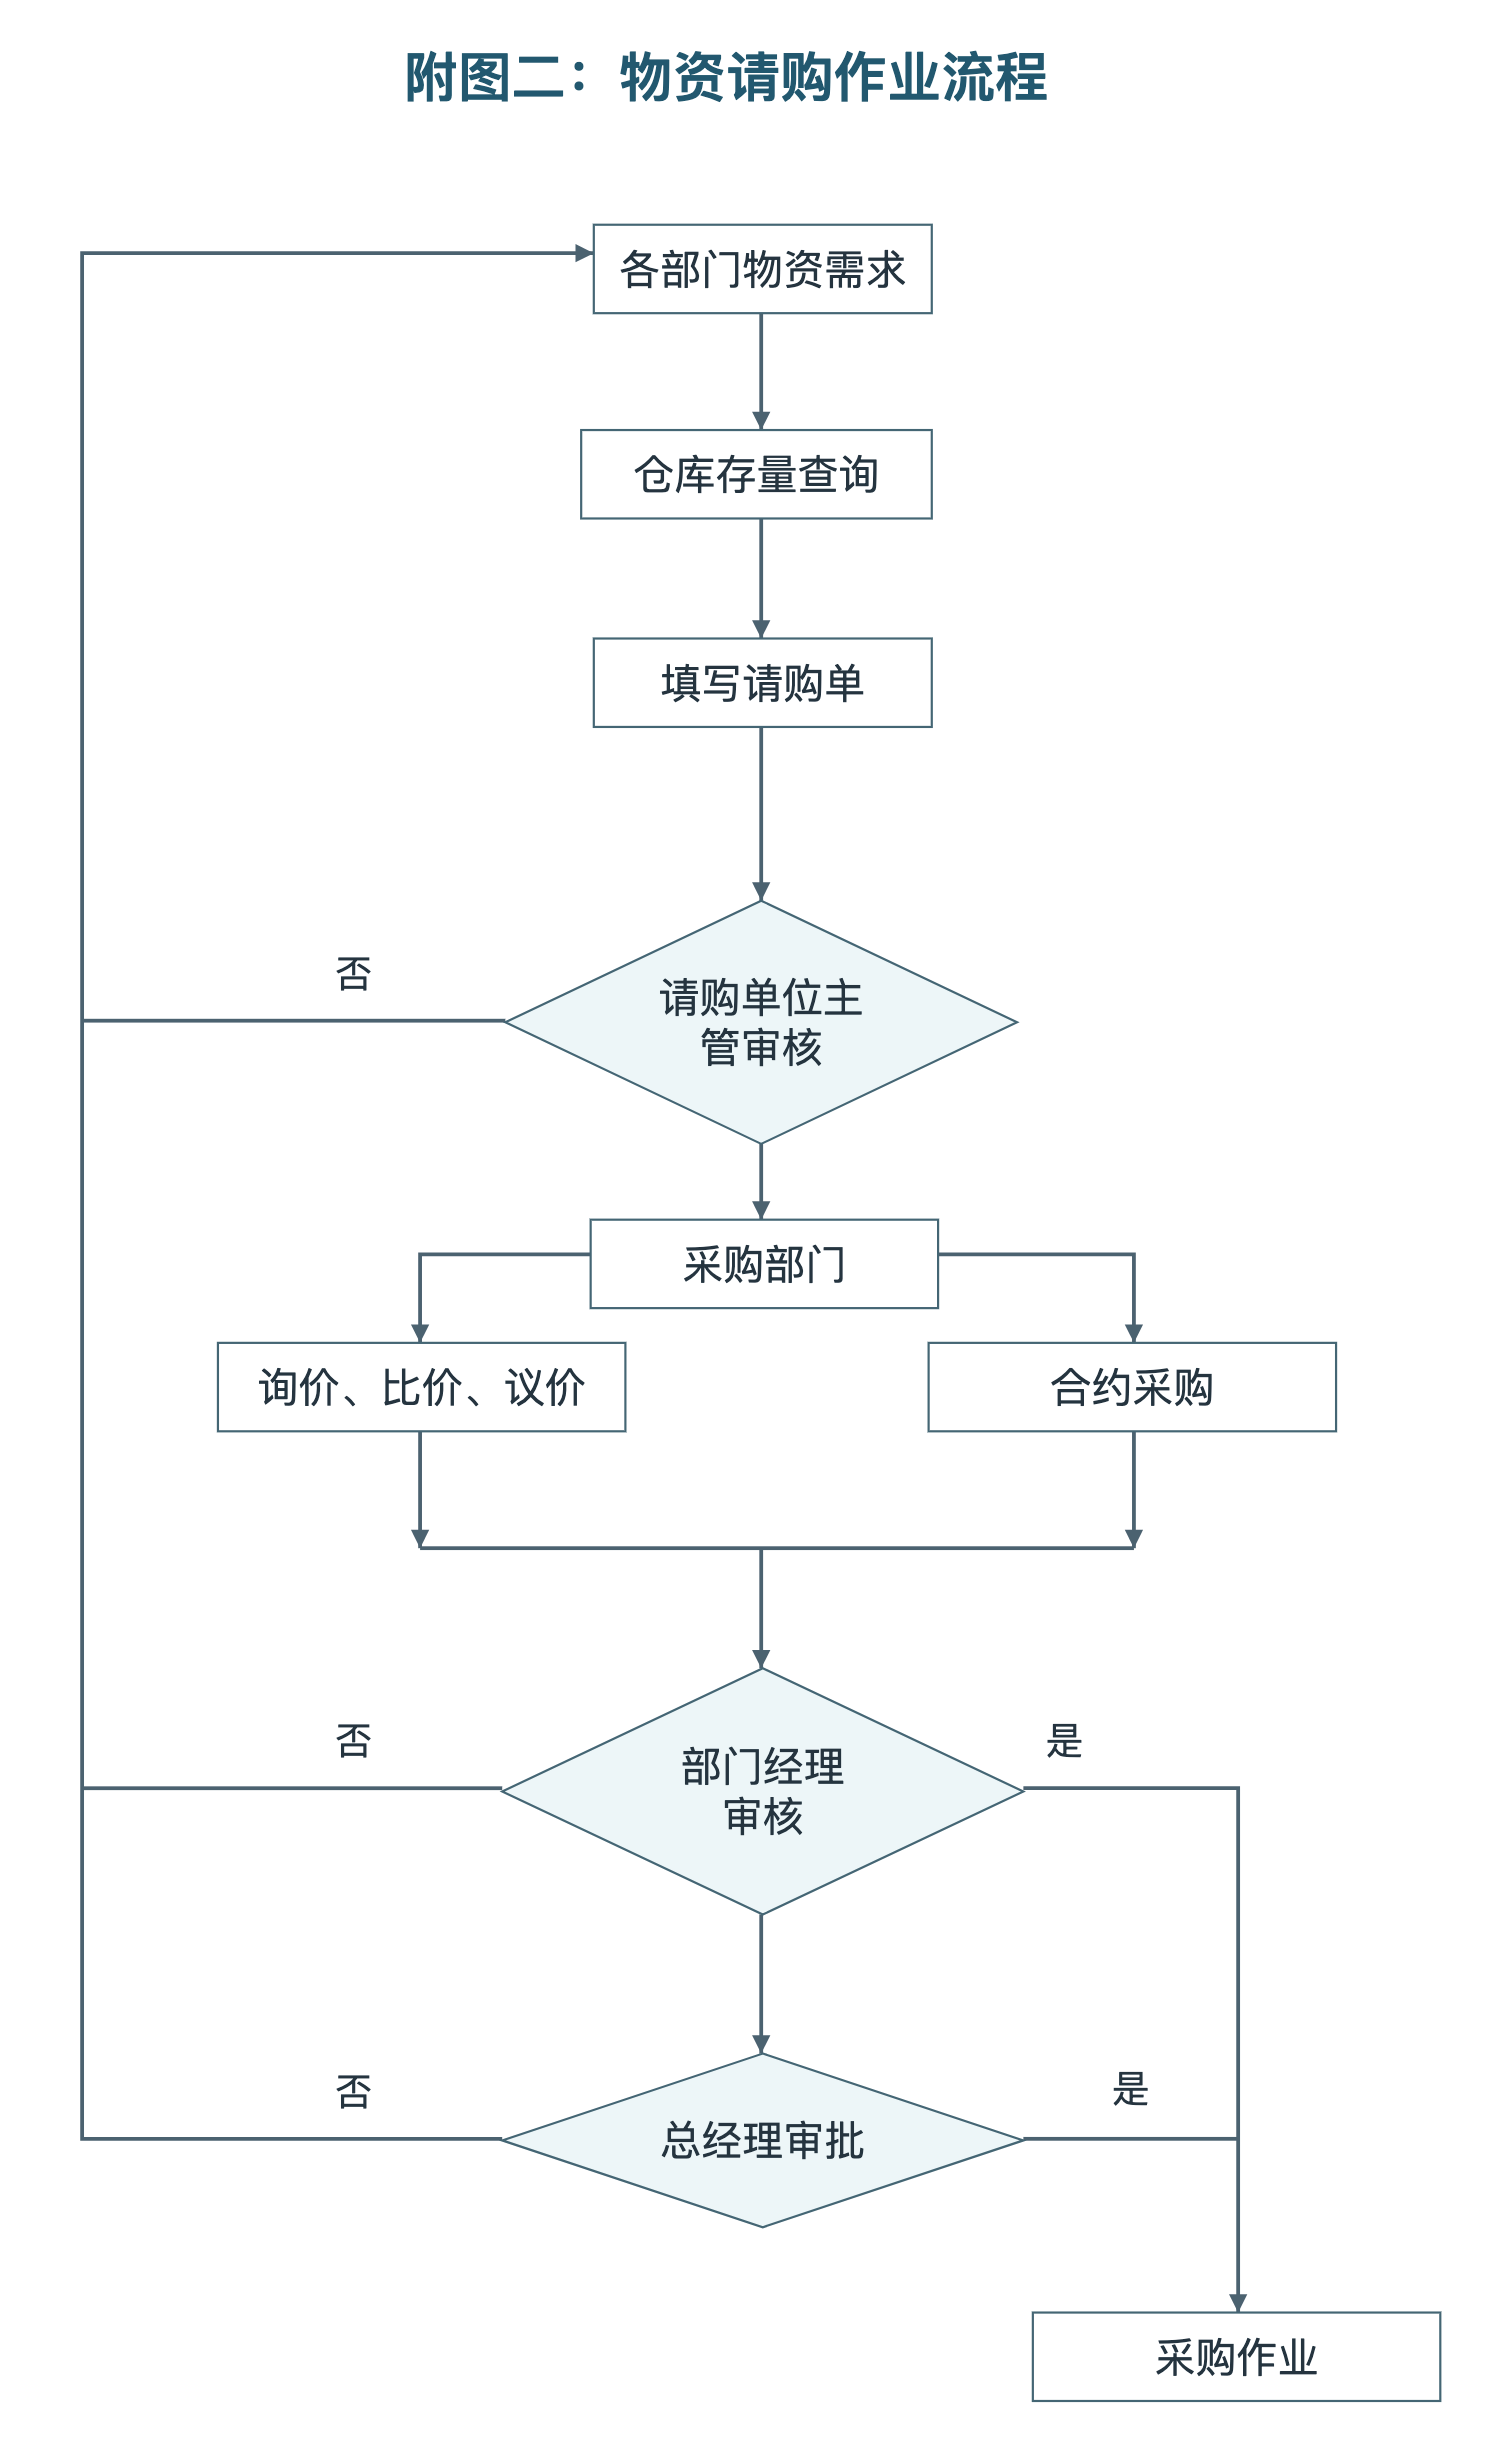
请购怎么批,可以看下面这张图。请购部门主管先审核,采购询价或核对采购协议后,把报价和预计支出列入采购计划,再按权限送审。超出审批权限的单子退回请购部门重新送审。图里还画出了总经理审批的分支,哪些请购要走到这一步,由各厂的授权规定来定。
八、品质管理
来料不合格,先把这批料管住
检验员接到送检通知,先核对料号、规格和批次,再按检验指导书确认测哪些项目、用什么量具、抽多少件、按什么标准判定。检验记录要能查到结果、批次、日期和检验人。
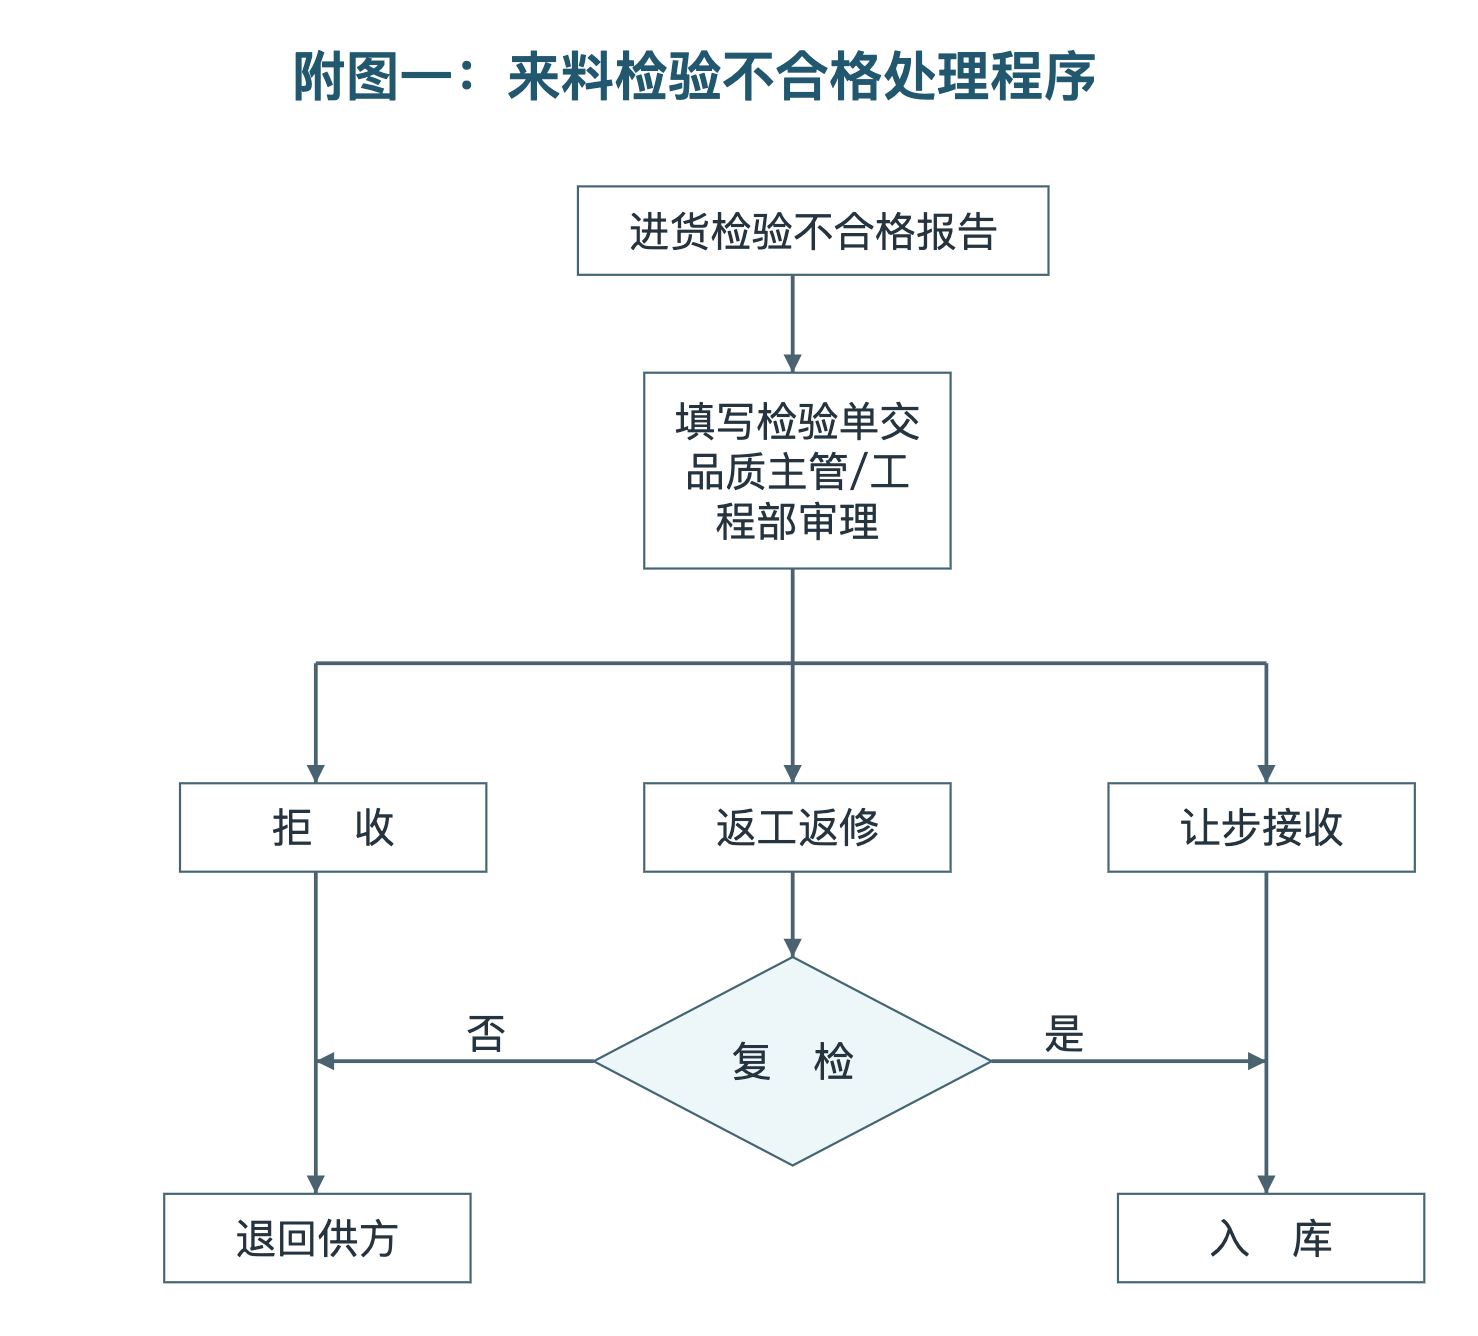
发现不合格,品质先标识并通知仓库隔离,再按规定决定是退回、返工返修后复检,还是在规定条件下让步接收。
第五节那张工单还差30个零件。账上另有40个待检,品质检完以后,物控再看能分给这张单多少。假如这次只能分到20个,计划员就把这张工单的缺口改成10个。
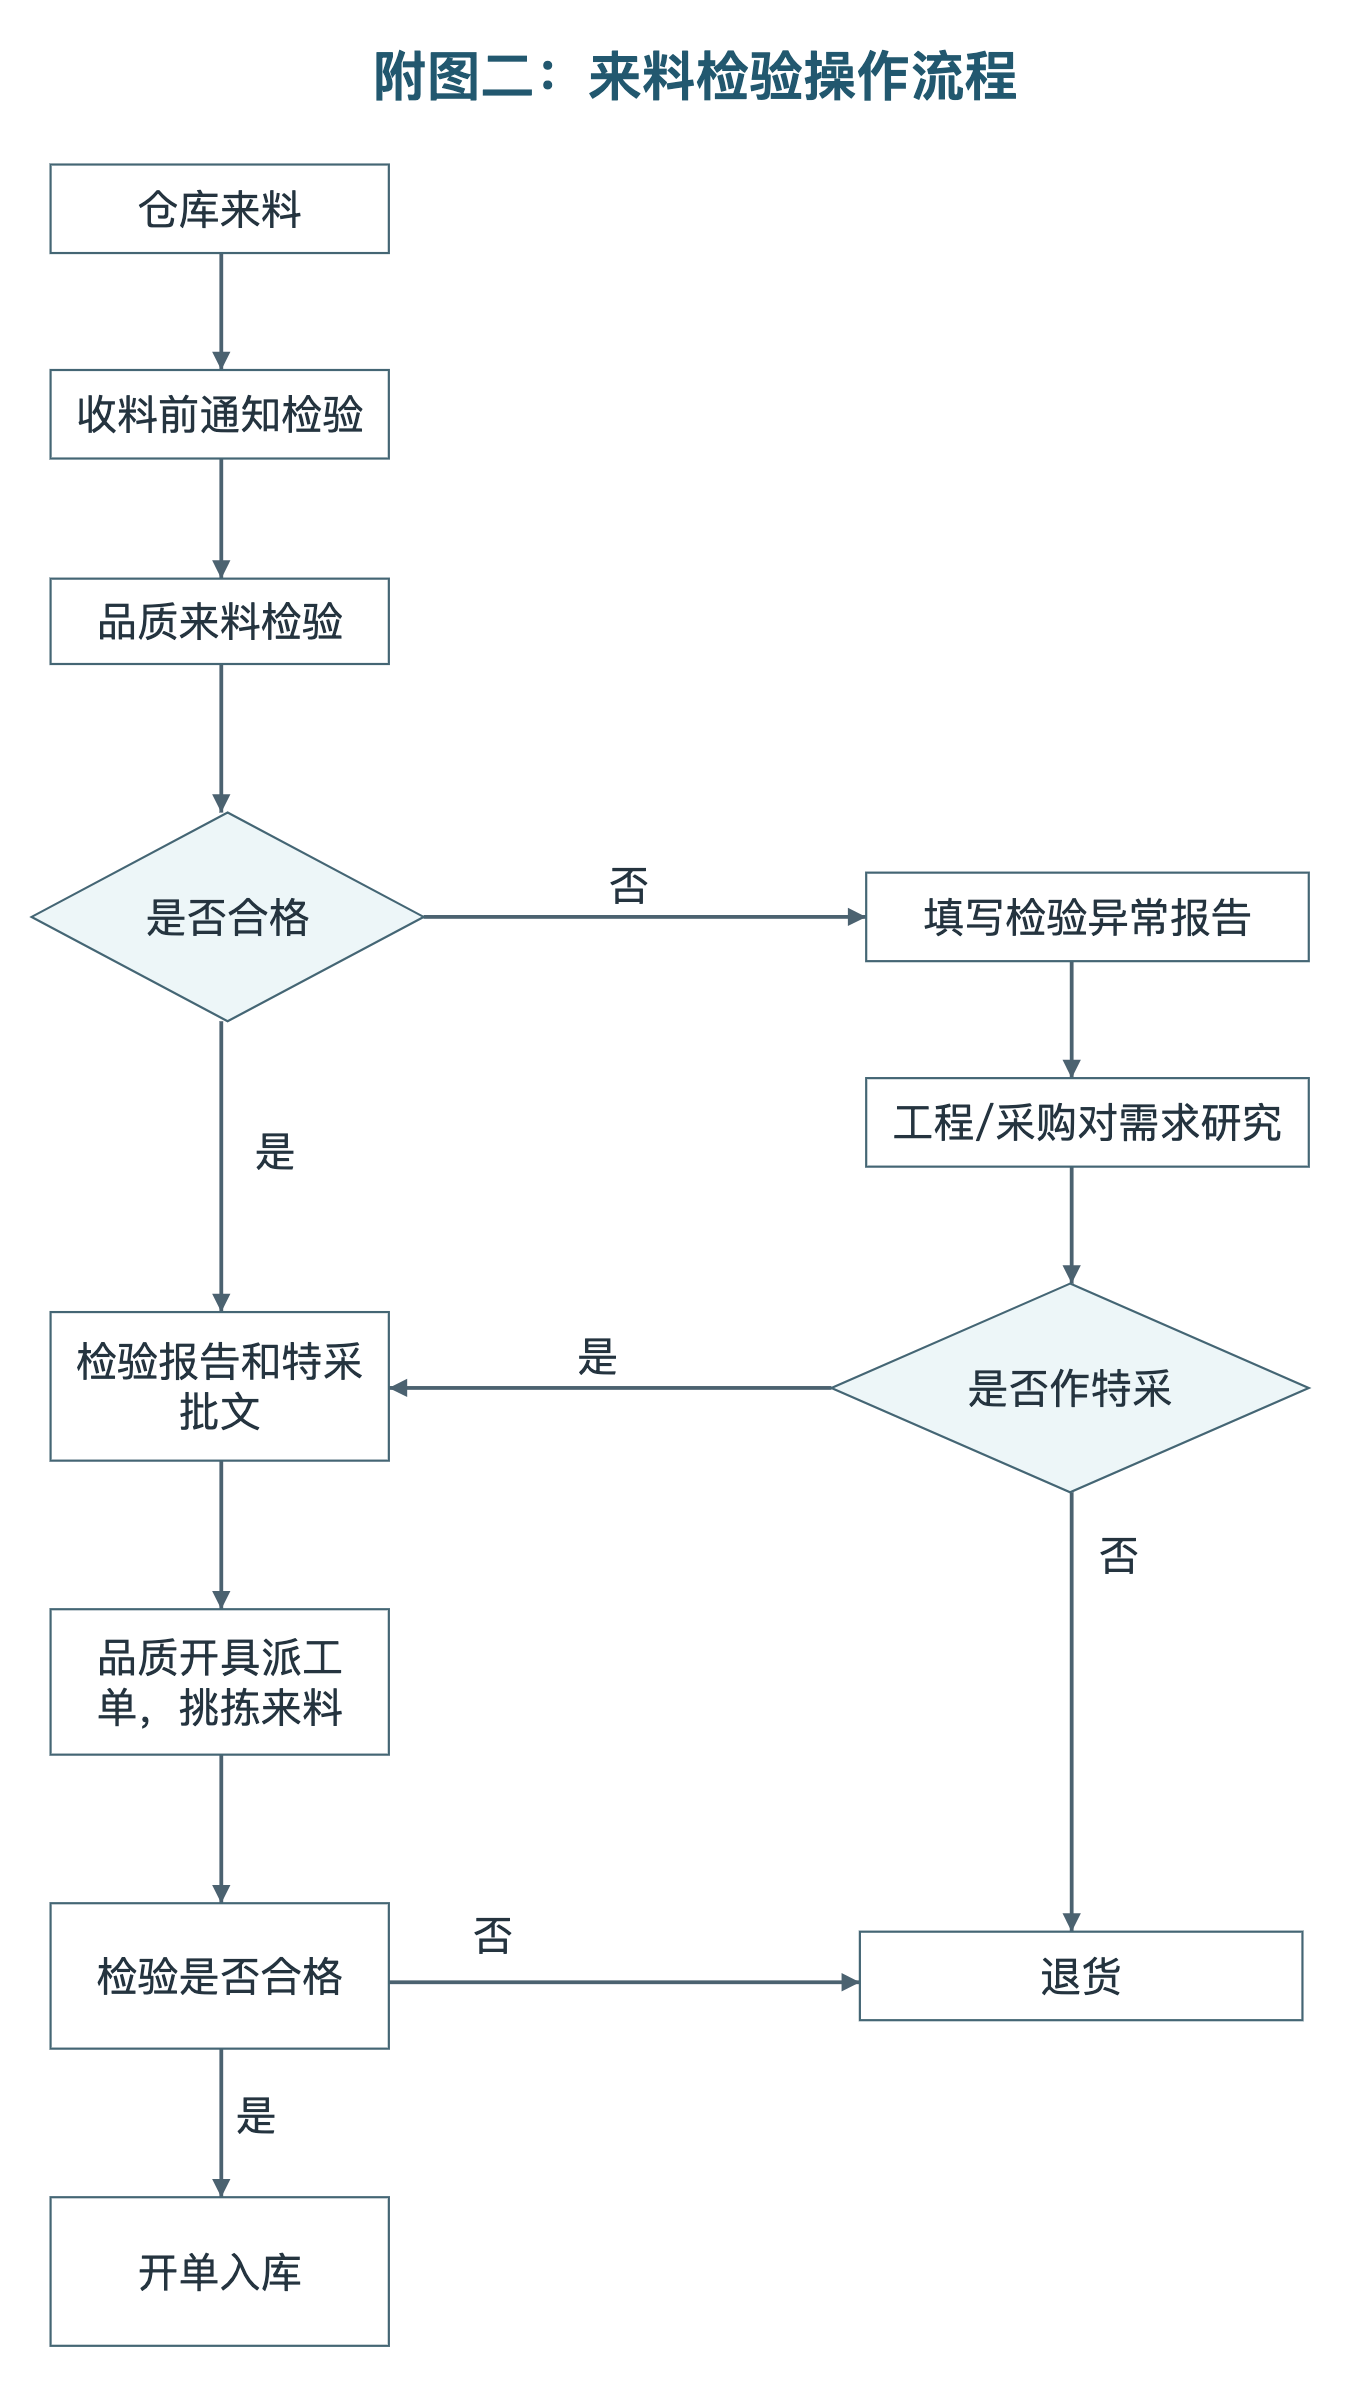
《来料检验操作流程》还画了申请特采的分支。初检不合格时,检验员填异常报告,由工程和采购评估是否申请特采。批文写清允许接收的批次、数量和用途,有客户审批要求的也要按约定办理。需要挑拣或复检的,做完并确认结果以后,仓库再按实际放行数量入库。
生产中发现问题,返工后还要查一遍
什么时候做首件,按产品的工艺和检验规定执行。比如换模后先做一件,查尺寸和外观,确认符合要求再继续加工。生产中还有操作员自检、上下工序互检和品质人员按计划巡检。巡检发现同一尺寸开始偏移时,先查上一次合格记录是什么时候,再确定中间做出来的哪些件需要隔离。
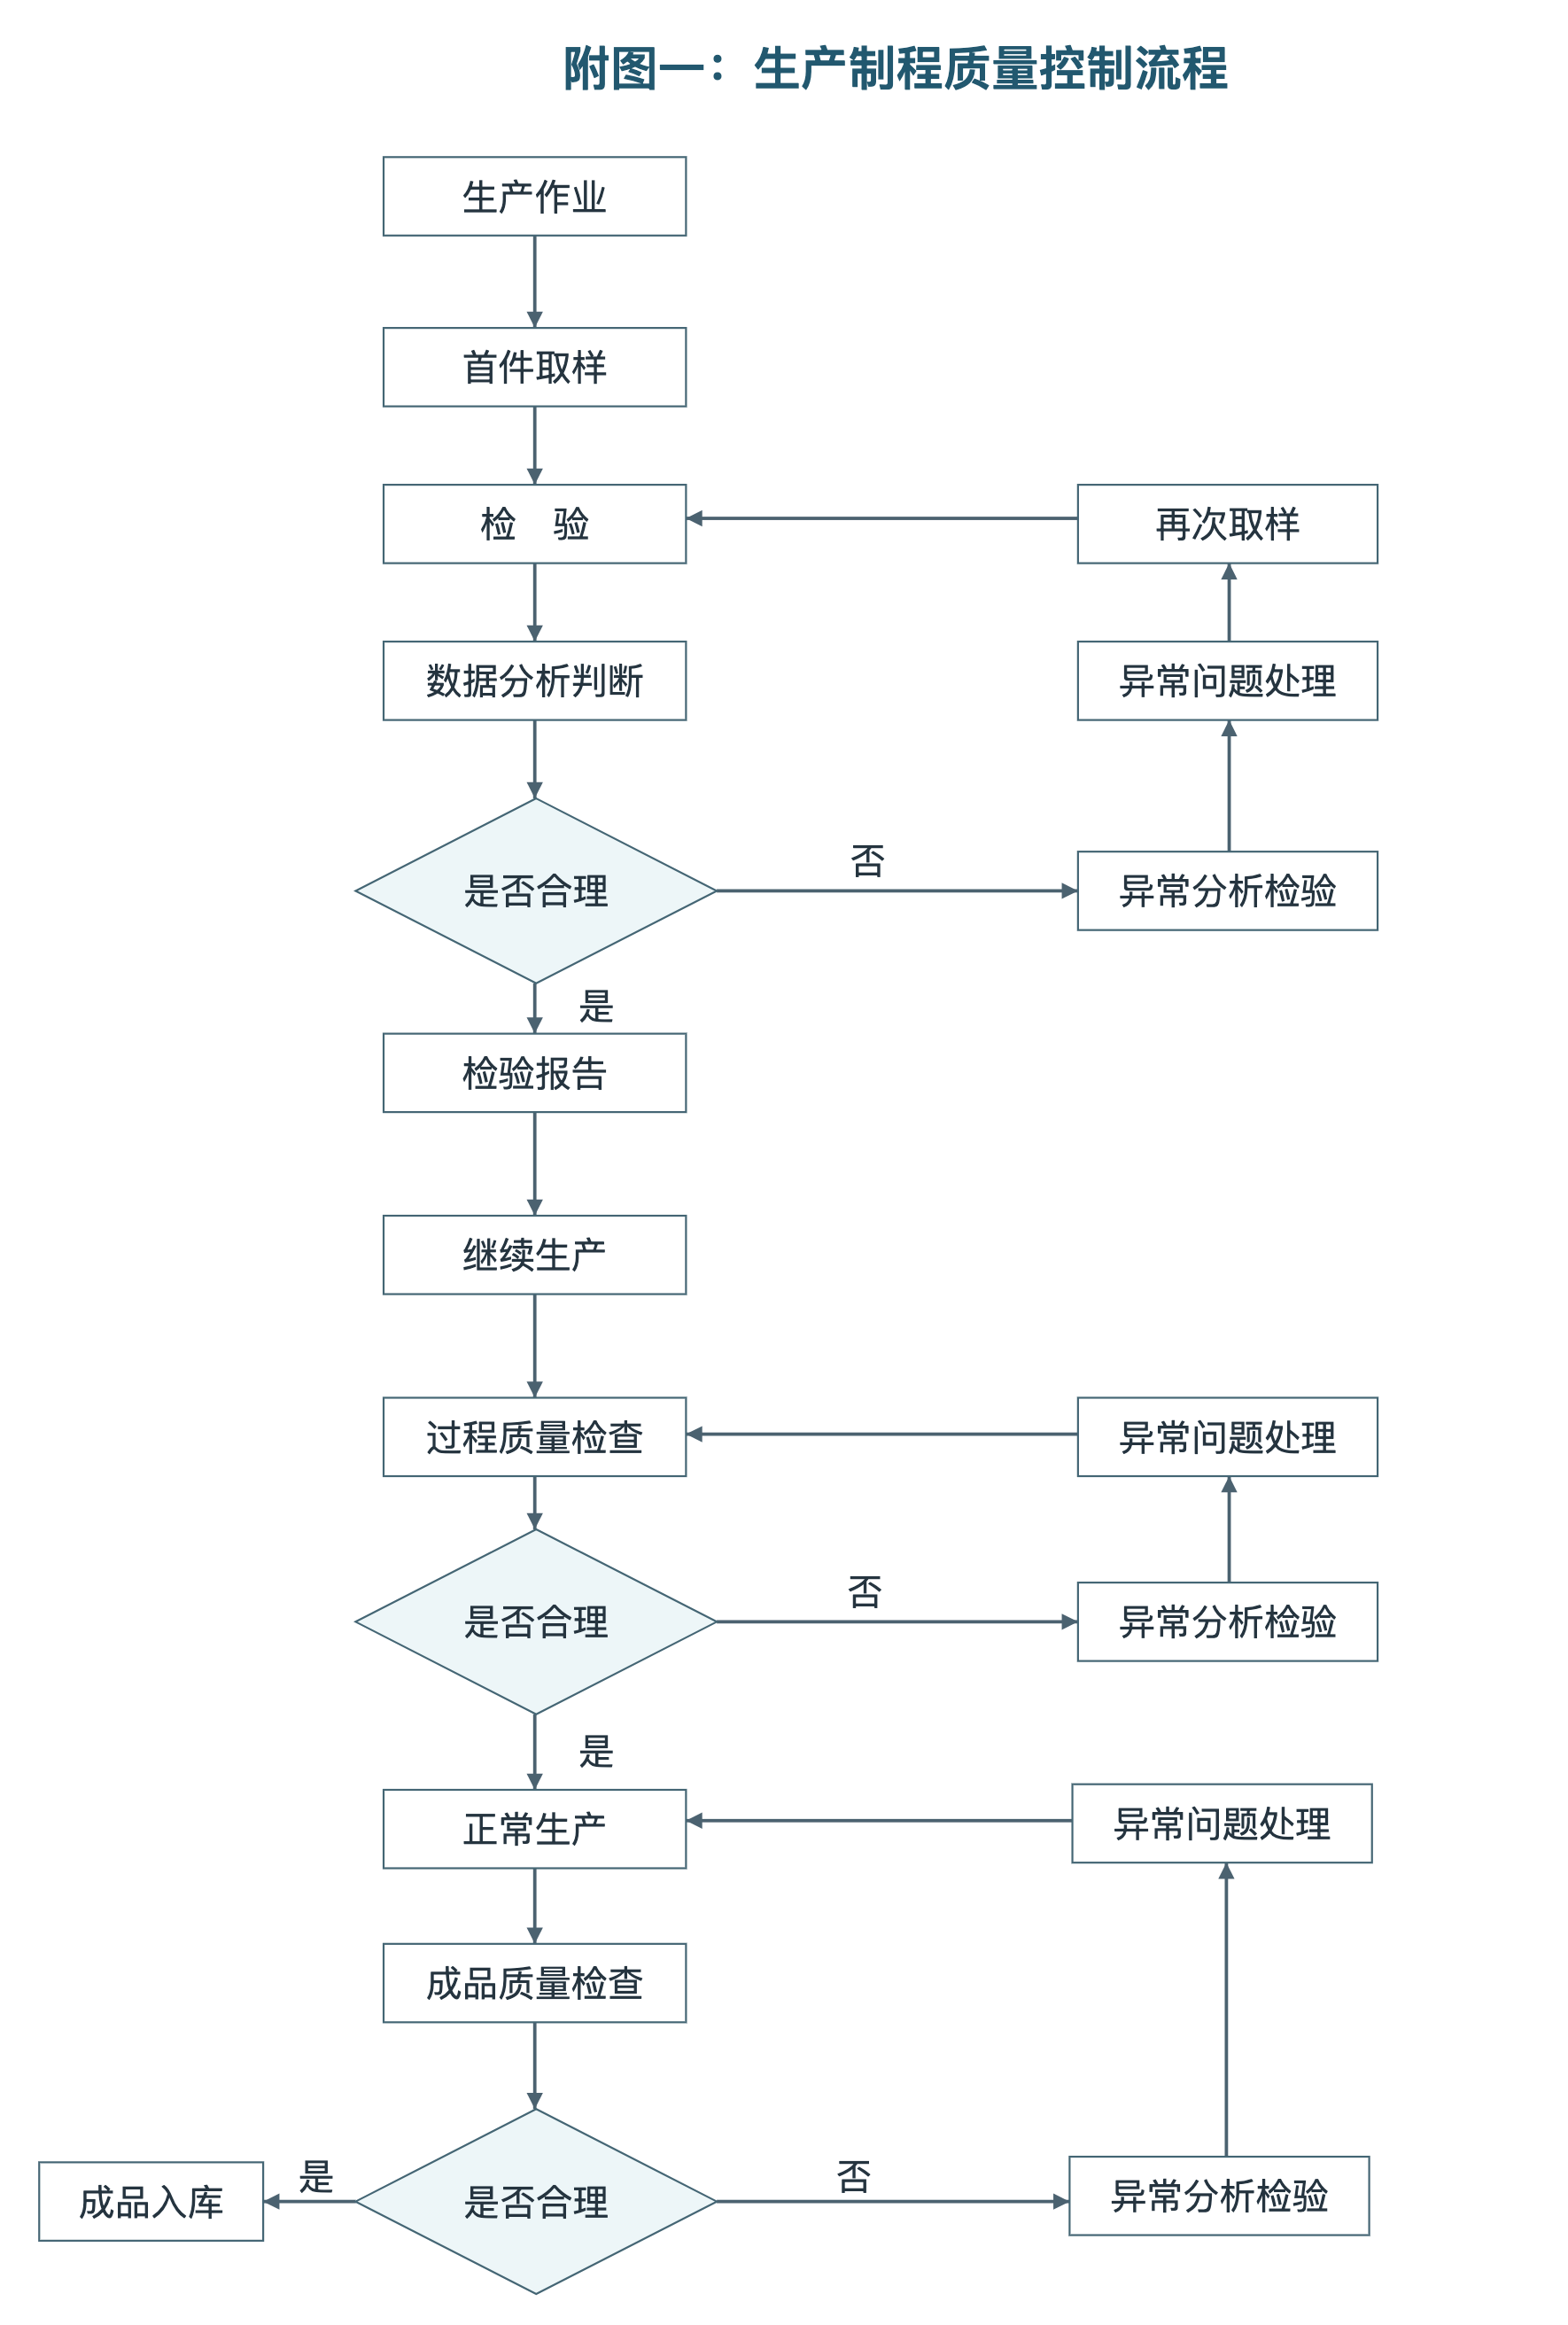
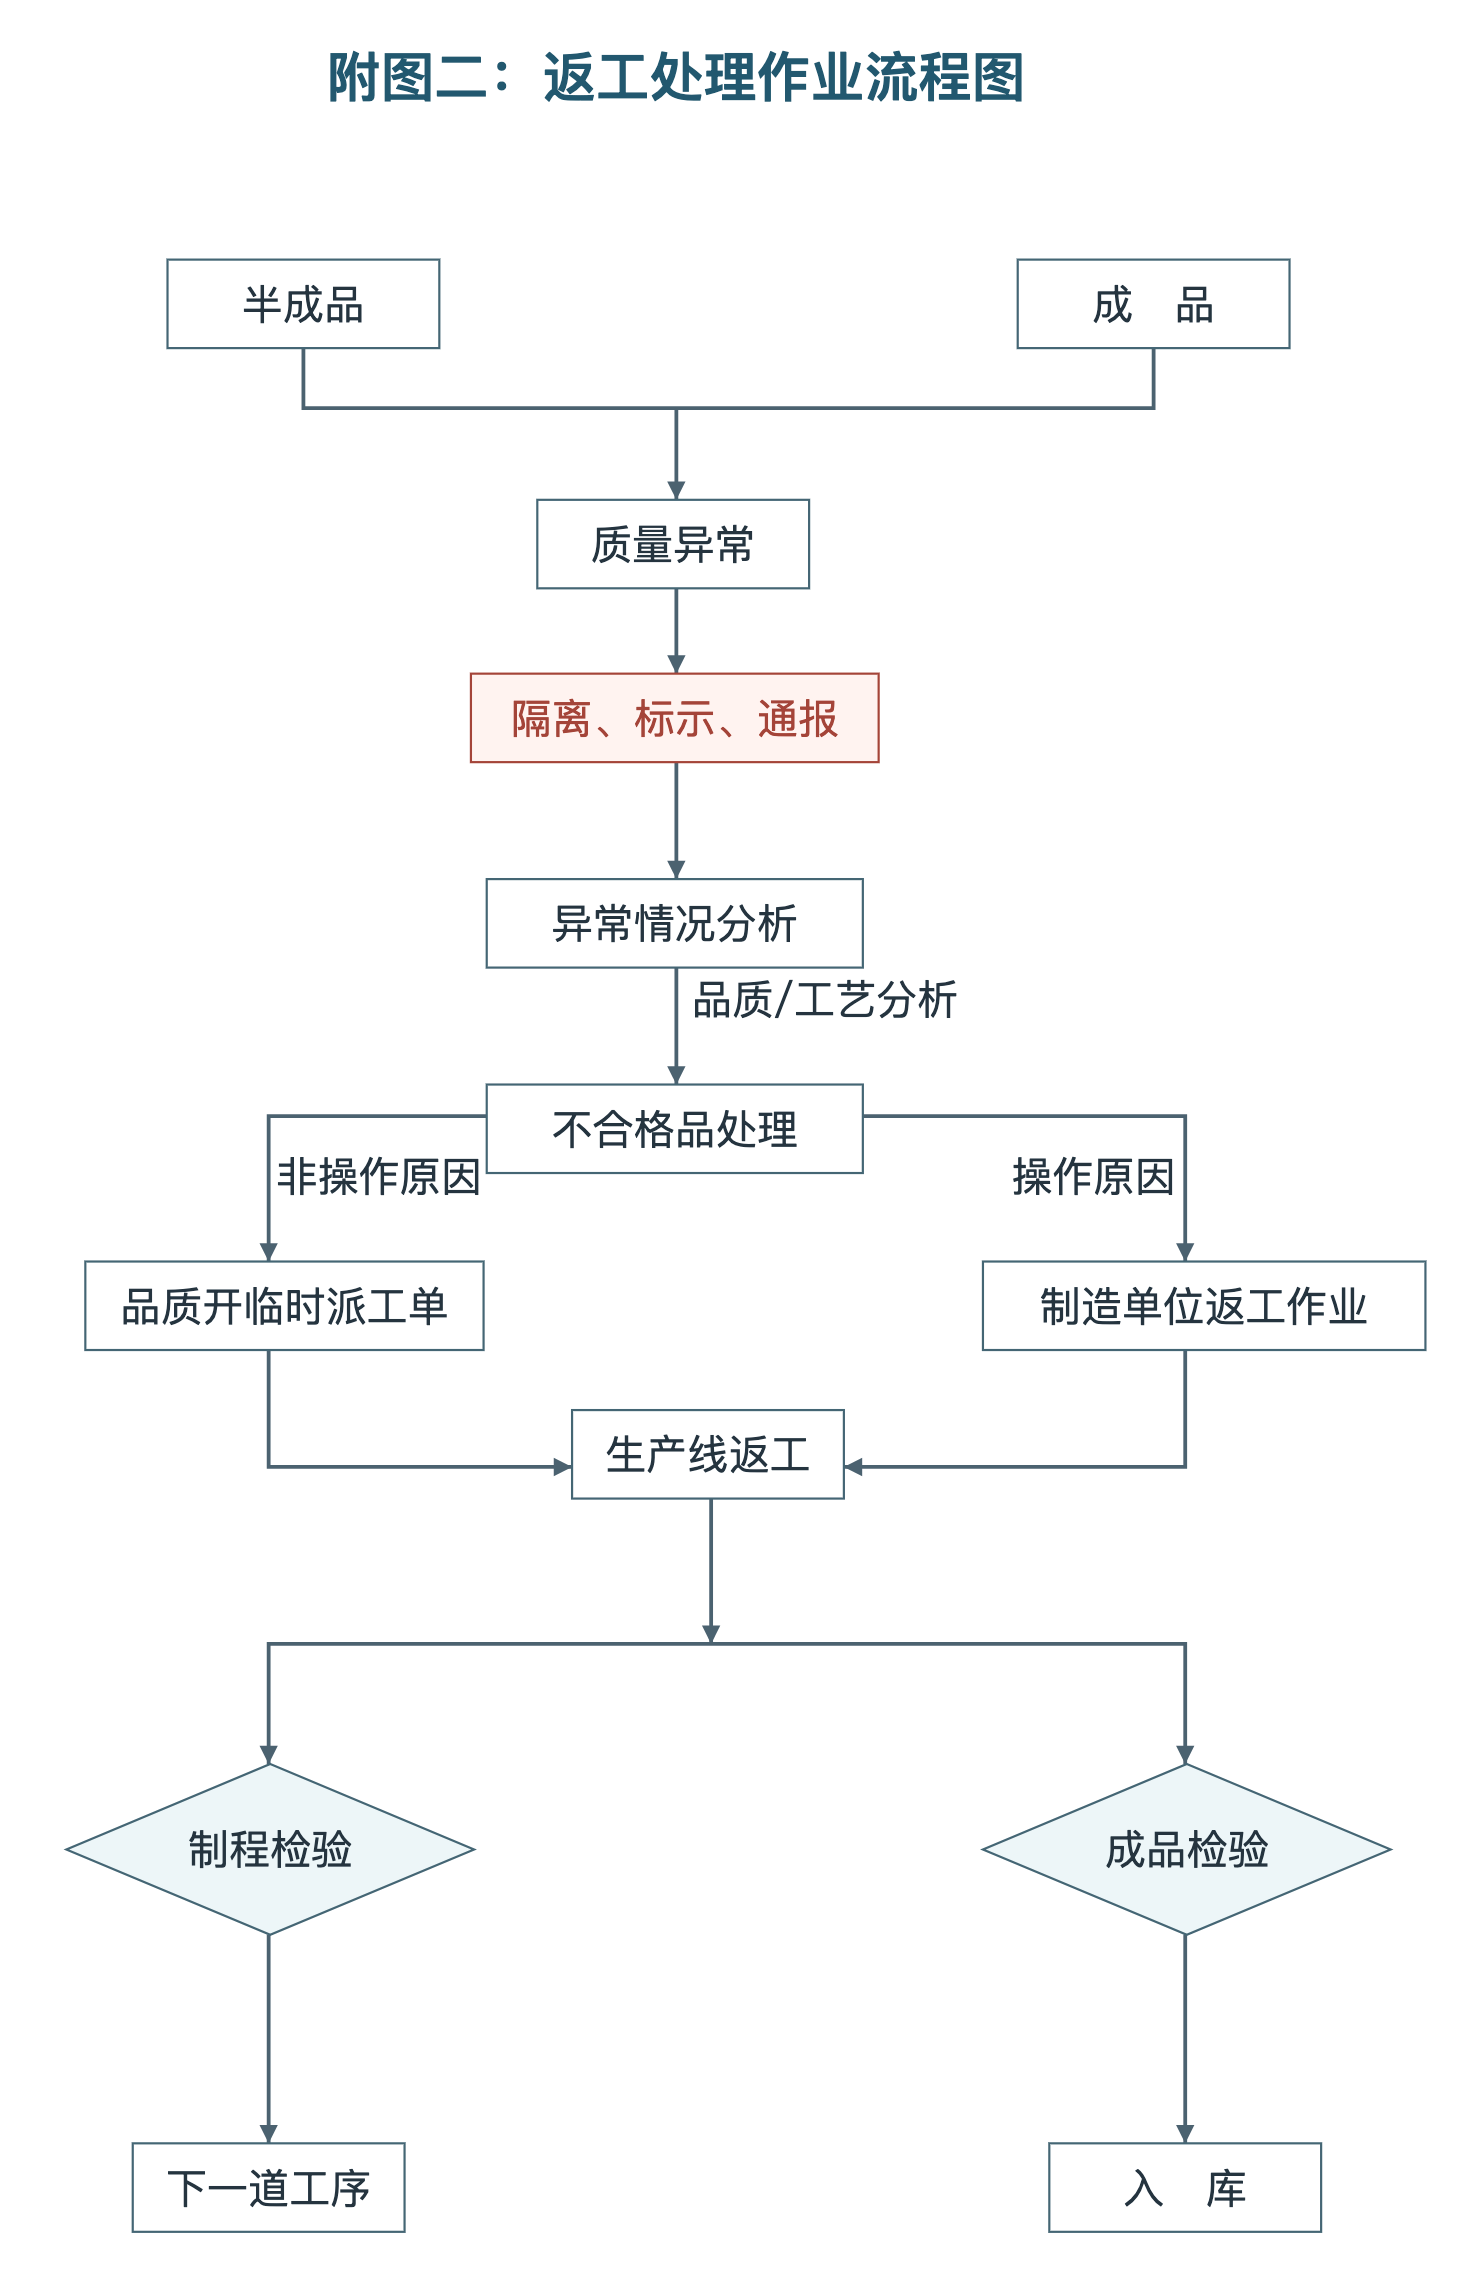
返工前,车间要拿到明确的返工要求。返工完成后,由检验人员按要求复检,通过才能转入下一道工序或入库。复检仍有问题,就回到不合格品处置程序,重新判断怎么处理。
成品能入库和能发货,各有依据
生产结束时,成品检验按入库标准执行。接到发货通知后,再核对指定批次,并按出货要求确认是否还需由品质工程人员做专门测试,图里写的是QE测试。遇到异常要退回车间,返工完成后重新报检。
客户对某个尺寸有特别要求,订单评审时就要让工程和品质确认,并写进工艺文件和检验指导书。品质还要管量具的校准记录。比如查到一把量具超期,先停用,再根据使用记录核查哪些批次可能受影响、是否需要复检。
平时把合格数、不良数和报废数按工序记下来。如果同一类问题反复出现,就顺着批次和检验记录去查。改完以后,再看后续做出的产品还有没有同样的问题。
九、设备维护
设备验收后要编号、建档,使用部门接收设备和操作规程,并明确谁来操作、谁来保养。班组按要求做日常点检,把运行情况和发现的异常记下来。
设备管理人员根据保养周期和故障记录排年度计划,再跟车间确定每月哪台设备能停、什么时候做、由谁负责。参考工厂的月计划由生产经理批准,年度计划由总经办批准。关键设备的保养时间也要排进生产计划,给车间留出调单时间。保养做完以后,负责保养的人记下日期、做过的项目和发现的异常,把记录归到对应的设备档案里。
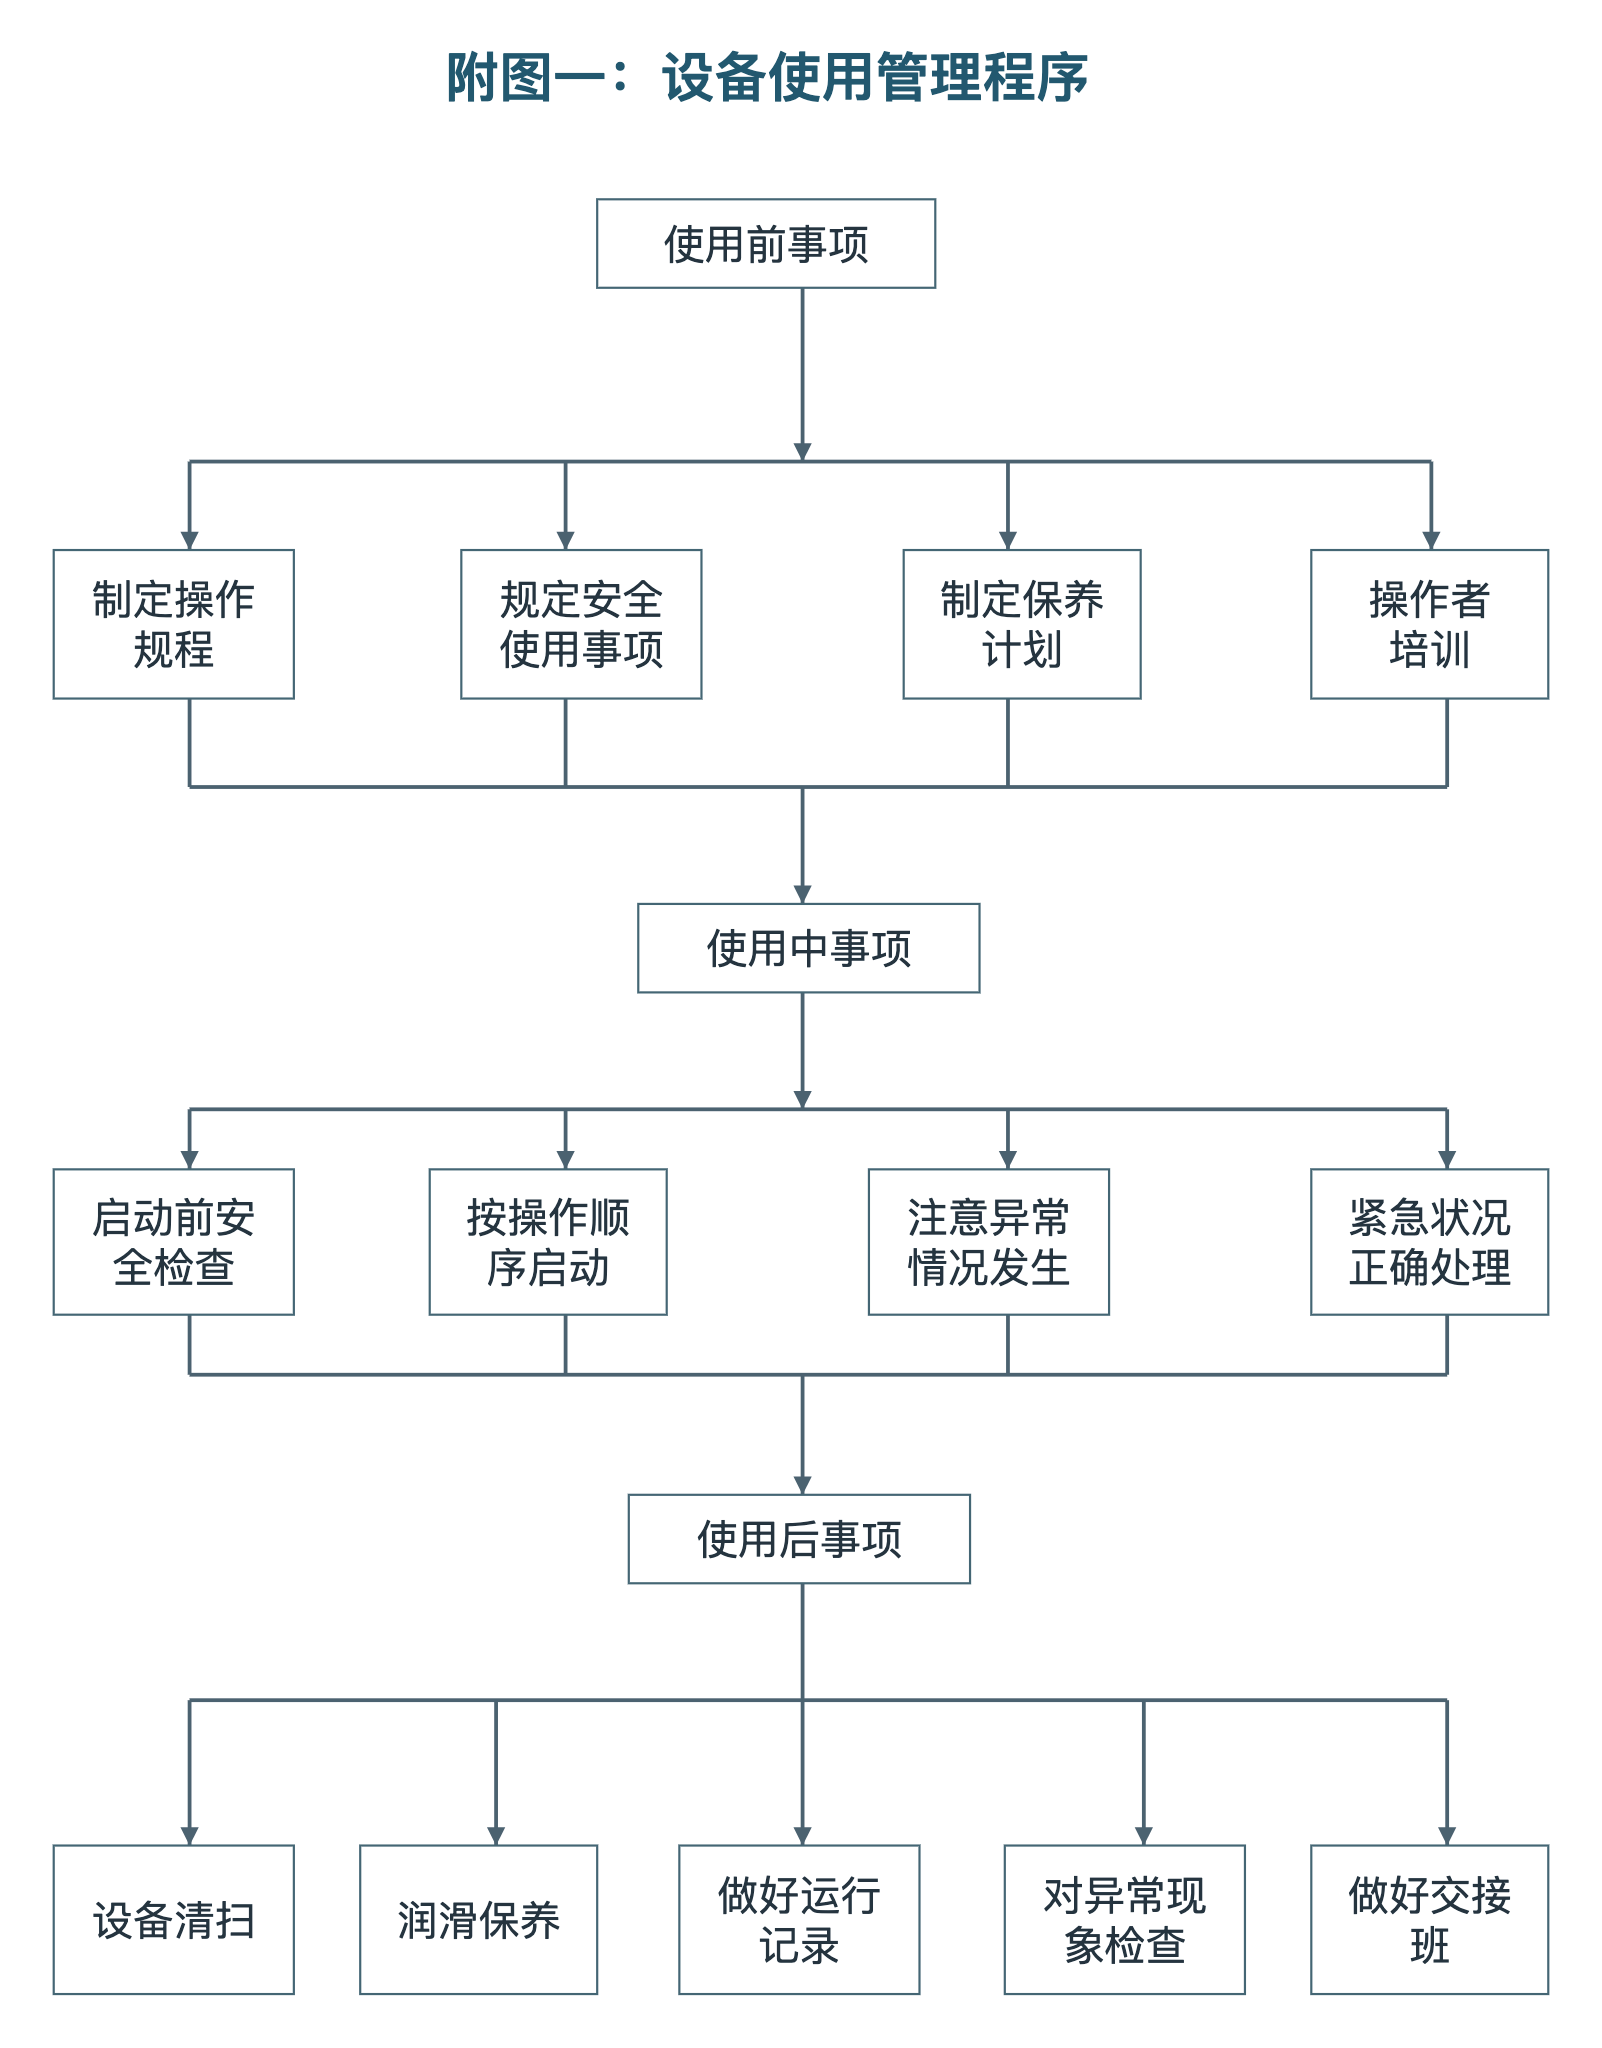
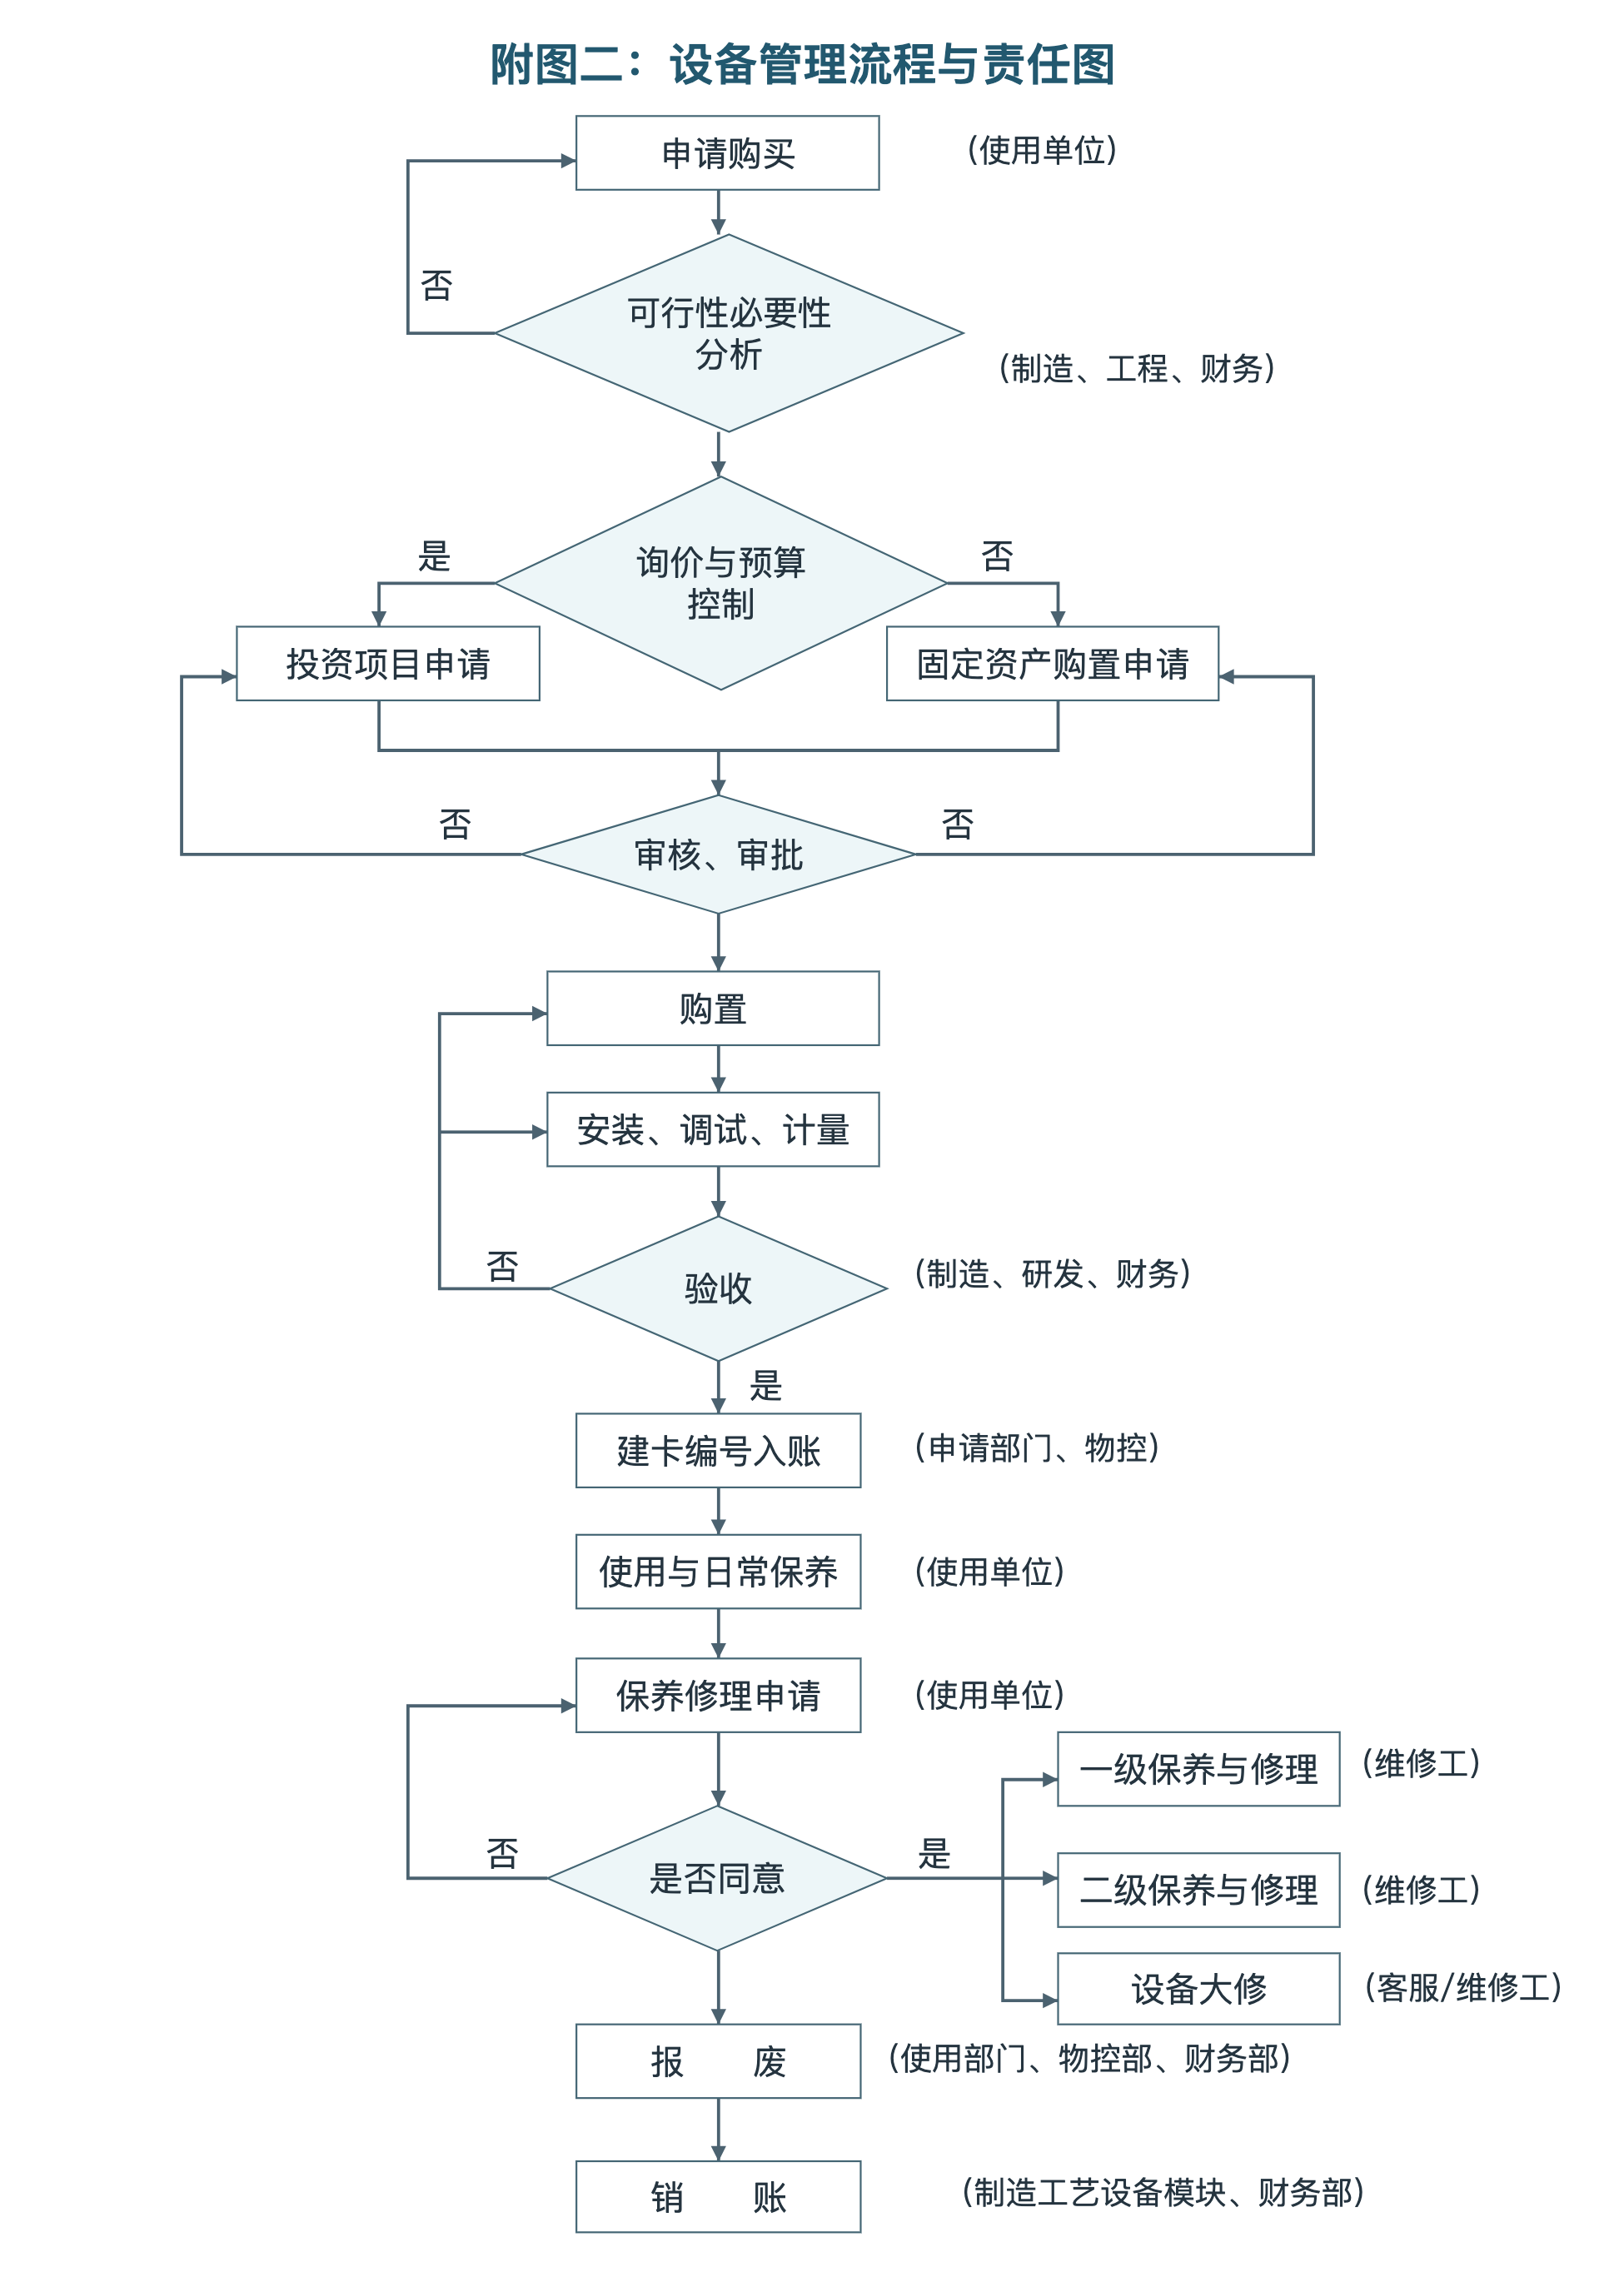
出现故障时,报修单上写清设备编号、停机时间和现场看到的现象。修完后按规定确认设备状态,车间再接回去用。如果同一个部位反复出问题,就把历次故障和更换记录放在一起查,看看原先的维修或保养办法有没有漏掉什么。
设备管理责任图把维修和报废放在同一张图里。实际办理时,维修申请没通过要按意见补充或重报。设备达到报废条件后,另行评估和审批,批准以后再办理报废和销账。
十、工艺改善
现场说一道工序慢,先去看慢在哪里。可能是设备加工确实要这么久,也可能是操作员每做一件就要走一趟去拿料,或者做完一直在等检验。能把这些时间分开记录,才知道该改工装、改物料摆放,还是调整报检安排。
改动先在小范围试做。拿同一种产品来比,看改完后做一件要多久、不良品有没有减少、用料有没有变,再确认改动后的作业符合安全要求。确认有效后更新作业指导书和检验要求,再安排班组按新版本做。
十一、现场管理
两筐半成品看起来一样,一筐已检,一筐待检。放在工位边上时要分开放,标清工单、批次、工序和检验状态,下一道工序拿料前就能分清楚。隔离的不合格品也有专门的位置。
巡查现场时,班组还要看通道有没有被堵、工具有没有归位、设备防护是否完好。发现问题就在巡查记录上写清处理人和复查时间。
十二、车间主任职责
车间主任接到生产计划,要把任务分给各班组,协调设备、人员和换线时间。两个班组都要用同一台设备,或者有批物料晚到,主任先判断本车间能否调开。涉及别的车间、客户交期或采购到货的,及时把变动反馈给生管。
车间主任还要组织培训和现场检查,负责本车间人员的考核。某个班组连续几次没完成计划,先到现场核对设备、供料和工序节拍,再看是要协调别的部门,还是要调整班组的作业安排。
十三、车间班组长职责
班组长开工前查人员到岗情况,核对当天的工单、物料和工艺版本,把作业要求交代到岗位。生产中除了跟进进度,还要检查操作员有没有按作业指导书操作、按规定做自检。发现不良品,先标识、隔离,再把受影响的批次报给车间主任和品质人员。
交班时,把没做完的工单、待检的批次写进记录,哪件异常已经交给谁处理也一并写清。开头那张工单如果最后晚交了,可以把领料、开工、完工、报检和放行的时间放到一起,再对照交班记录,看看哪一步等得最久。
看完不过瘾,那就自己发一篇吧!








暂无评论内容